
Cómo diseñar piezas de aluminio para fresado CNC de precisión

Cómo diseñar piezas de aluminio para fresado CNC de precisión
El aluminio es uno de los materiales más mecanizados en la fabricación moderna.
Desde soportes aeroespaciales y carcasas de equipos médicos hasta componentes robóticos y conjuntos de automatización industrial, el aluminio ofrece un excelente equilibrio entre resistencia, reducción de peso, resistencia a la corrosión y mecanizabilidad.
Sin embargo, muchas piezas de aluminio que parecen perfectamente razonables en CAD se vuelven difíciles, caras o incluso imposibles de fabricar eficientemente una vez que llegan al taller mecánico.
En Brightstar Prototype CNC Co., Ltd., revisamos cientos de planos de piezas de aluminio cada mes. Una de las razones más comunes de retrasos en los presupuestos, costes inesperados y problemas de producción no es el proceso de mecanizado en sí, sino el diseño original de la pieza.
Un buen diseño puede reducir el coste de mecanizado entre un 20 y un 50%, acortar los plazos de entrega, mejorar la estabilidad dimensional y aumentar significativamente las tasas de flujo.
Este artículo comparte directrices prácticas de Diseño para la Fabricación (DFM) basadas en experiencia real en fresado CNC para ayudar a los ingenieros a crear piezas de aluminio que sean más fáciles, rápidas y económicas de fabricar.
Por qué el aluminio es ideal para fresado CNC
Las aleaciones de aluminio se usan ampliamente porque mecanizan mucho más rápido que el acero inoxidable o el titanio, a la vez que ofrecen excelentes propiedades mecánicas.
Las calificaciones populares incluyen:
| Material | Características | Aplicaciones típicas |
|---|---|---|
| 6061-T6 | Versátil, económico, fácil de mecanizar | Piezas industriales generales |
| 7075-T6 | Alta resistencia | Componentes aeroespaciales |
| 5052 | Excelente resistencia a la corrosión | Aplicaciones marinas |
| 2024 | Alta resistencia a la fatiga | Estructuras de aeronaves |
Para fresado CNC de precisión, 6061 y 7075 siguen siendo las opciones más comunes porque ofrecen excelente estabilidad dimensional y calidad de acabado superficial.
Sin embargo, ni siquiera la mejor aleación de aluminio puede compensar un mal diseño de piezas.
El coste oculto de diseñar solo para la función
Muchos ingenieros se centran exclusivamente en la funcionalidad del producto.
El modelo CAD cumple con el requisito de rendimiento, supera las comprobaciones de ensamblaje y satisface los cálculos estructurales.
Desafortunadamente, las consideraciones de fabricación suelen pasarse por alto.
Un diseño puede incluir:
• Bolsillos
extremadamente profundos• Muros
ultrafinos• Esquinas
internas afiladas• Tolerancias
innecesariamente estrictas• Funciones inaccesibles para herramientas de corte
Todo de estos aumentan la complejidad del mecanizado.
El resultado suele ser un mayor coste, plazos de entrega más largos y mayor riesgo de problemas de calidad.
Las mejores piezas mecanizadas CNC no son simplemente funcionales—están diseñadas para la fabricación desde el principio.
Regla 1: Evitar paredes excesivamente finas
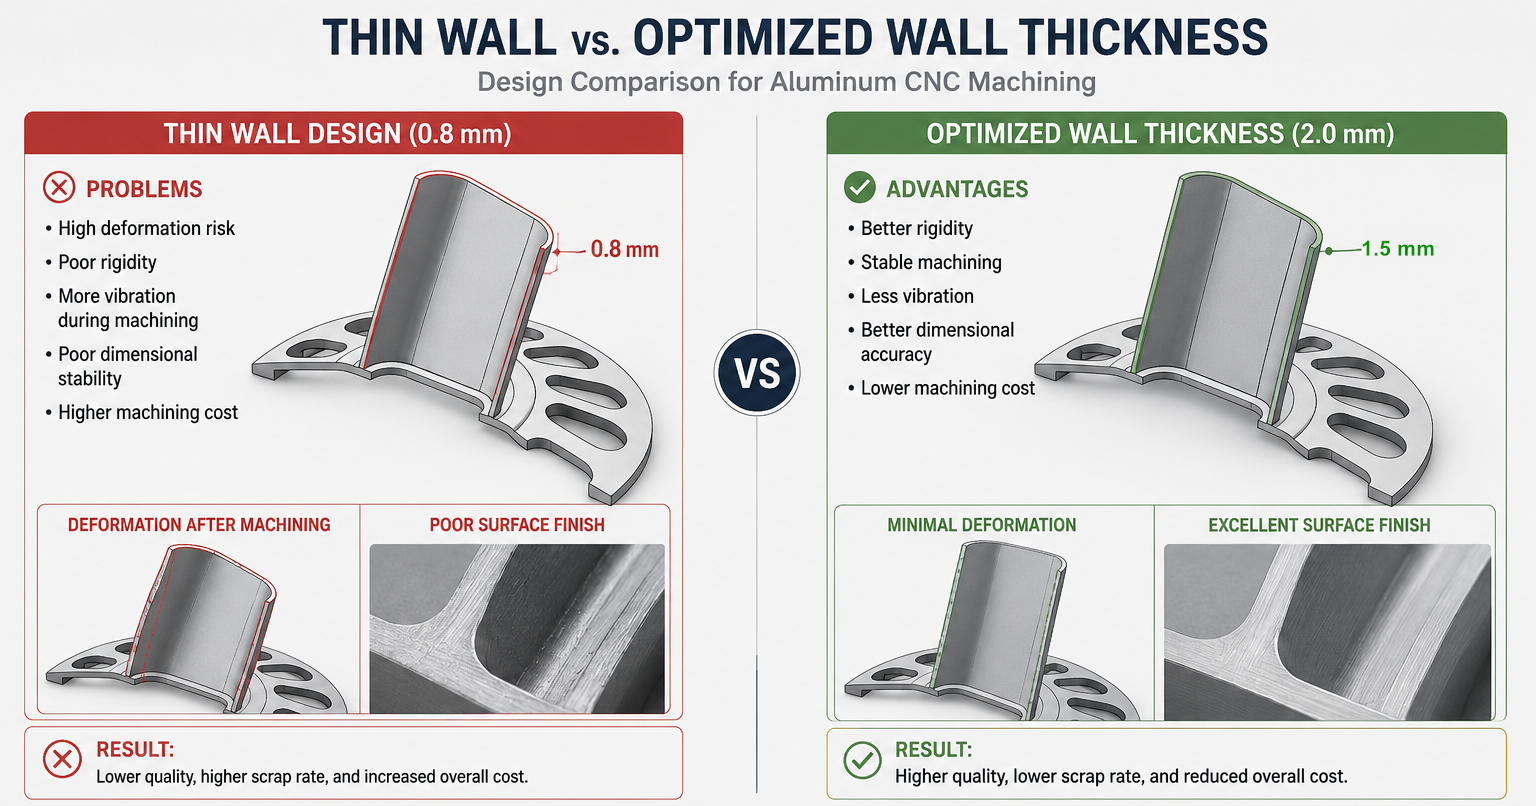
Las paredes delgadas son una de las causas más comunes de problemas de mecanizado.
El aluminio es relativamente blando en comparación con el acero. Durante el mecanizado, las fuerzas de corte pueden deformar fácilmente secciones sin soporte.
Una pared puede medir correctamente durante un mecanizado en bruto, pero moverse ligeramente tras el acabado, causando variación dimensional.
Ejemplo real
Un cliente Enviar una carcasa electrónica de aluminio 7075 con paredes laterales de solo 0,8 mm de grosor.
El diseño resultaba atractivo y ligero.
Sin embargo, la simulación predijo una deformación significativa durante el acabado.
Tras la revisión del DFM, el grosor de la pared se aumentó a 2,0 mm.
El resultado:
• Mejor rigidez
• Mejor estabilidad
dimensional• Reducción del tiempo
de mecanizado• Menor tasa de desguace
Grosor recomendado de la pared
| Feature | Recomendación |
|---|---|
| Paredes generales | ≥1,5 mm |
| Paredes estructurales | ≥2,0 mm |
| Grandes paredes sin soporte | ≥3,0 mm |
Los ingenieros suelen ahorrar mucho más dinero añadiendo 0,5 mm de material que intentando mecanizar elementos extremadamente finos.
Regla 2: Esquinas internas de diseño con radios realistas
Una fresadora es redonda.
Por lo tanto, no se pueden mecanizar directamente esquinas internas perfectamente nítidas.
Sin embargo, muchos modelos CAD aún incluyen esquinas internas cuadradas.
Cuando esto ocurre, los maquinistas deben:
• Usar cortadoras
extremadamente pequeñas• Reducir las velocidades
de avance• Aumentar el tiempo
de mecanizado• Realizar operaciones secundarias
Todo de los cuales aumentan el coste.
Un radio interno simple puede mejorar drásticamente la fabricabilidad.
Práctica recomendada
En lugar de: esquina de 90° en punto
Usar: R0,5 mm, R1 mm, R2 mm o mayor siempre que sea posible.
Los radios de las esquinas mayores permiten herramientas de corte más grandes, lo que significa una eliminación de material más rápida y una mejor vida útil de la herramienta.
Regla 3: limitar la profundidad de bolsillo
Las cavidades profundas crean varios desafíos de fabricación.
Cuanto más profundo se vuelve el bolsillo:
• Aumenta
la deflexión de la herramienta• La vibración aumenta
más probable• El acabado superficial se
degrada• El riesgo de rotura de la herramienta aumenta
Un error común de diseño es crear bolsillos muy profundos y estrechos.
Por ejemplo: Ancho de bolsillo = 10 mm, Profundidad de bolsillo = 80 mm
Esto requiere un cortador inusualmente largo que se comporta casi como una caña de pescar flexible.
La precisión se vuelve difícil de mantener.
Guía práctica
Mantén la profundidad de bolsillo por debajo de cuatro veces su ancho siempre que sea posible.
Un bolsillo de 10 mm de ancho debería permanecer idealmente por debajo de los 40 mm de profundidad.
Regla 4: No sobreespecifique las tolerancias
Una de las palabras más caras en un dibujo es "±0,01 mm."
Muchas características simplemente no requieren tal precisión.
Esto aumenta drásticamente el tiempo de inspección y mecanizado.
Mejor Enfoque
Aplicar tolerancias estrictas solo cuando sea necesario.
Ejemplos: ajustes críticos de rodamientos, superficies de localización precisas, interfaces de ensamblaje.
Las dimensiones generales suelen usar: ±0,05 mm, ±0,1 mm, o incluso mayores.
Regla 5: Considerar el acceso a la herramienta durante el diseño
Una característica que no puede ser alcanzada por una herramienta de corte no puede mecanizarse eficientemente.
Esto suena obvio, pero la geometría inaccesible es sorprendentemente común.
Ejemplos incluyen: socavados, ranuras profundas y estrechas, elementos internos ocultos, paredes laterales bloqueadas por la geometría circundante.
Antes de lanzar un diseño, pregunta: "¿Puede una herramienta de corte alcanzar físicamente esta zona?"
Si la respuesta no es segura, una revisión rápida del DFM puede ahorrar un esfuerzo considerable de rediseño más adelante.
Regla 6: Usar tamaños de agujero Estándar
Los diámetros de agujeros personalizados suelen requerir herramientas especiales.
Estándar tamaños de taladro son más rápidos y económicos.
En lugar de especificar: Ø6,73 mm
Considere: Ø6,8 mm o Ø7 mm si funcionalmente es aceptable.
Esto reduce la complejidad de la configuración y los costes de herramientas.
Regla 7: Diseño para Fijación Fiable
Cada pieza CNC debe mantenerse firmemente durante el mecanizado.
Si un diseño proporciona superficies de sujeción insuficientes, la fabricación se vuelve más difícil.
Las grandes superficies de referencia planas son valiosas porque simplifican la fijación y mejoran la repetibilidad.
Al diseñar piezas complejas de aluminio, siempre considera: ¿Cómo se sujetará la pieza? ¿Cuántas configuraciones se necesitan? ¿Puede la pieza mantenerse estable durante el mecanizado?
Regla 8: Minimizar múltiples configuraciones
Cada configuración adicional introduce: más mano de obra, mayor riesgo de alineación, plazos de entrega más largos.
Un diseño que requiera cinco configuraciones separadas costará inevitablemente más que una que requiera dos.
El mecanizado CNC moderno de 5 ejes puede eliminar muchas configuraciones secundarias.
Los diseñadores que entienden esto suelen lograr tanto menor coste como mayor precisión.
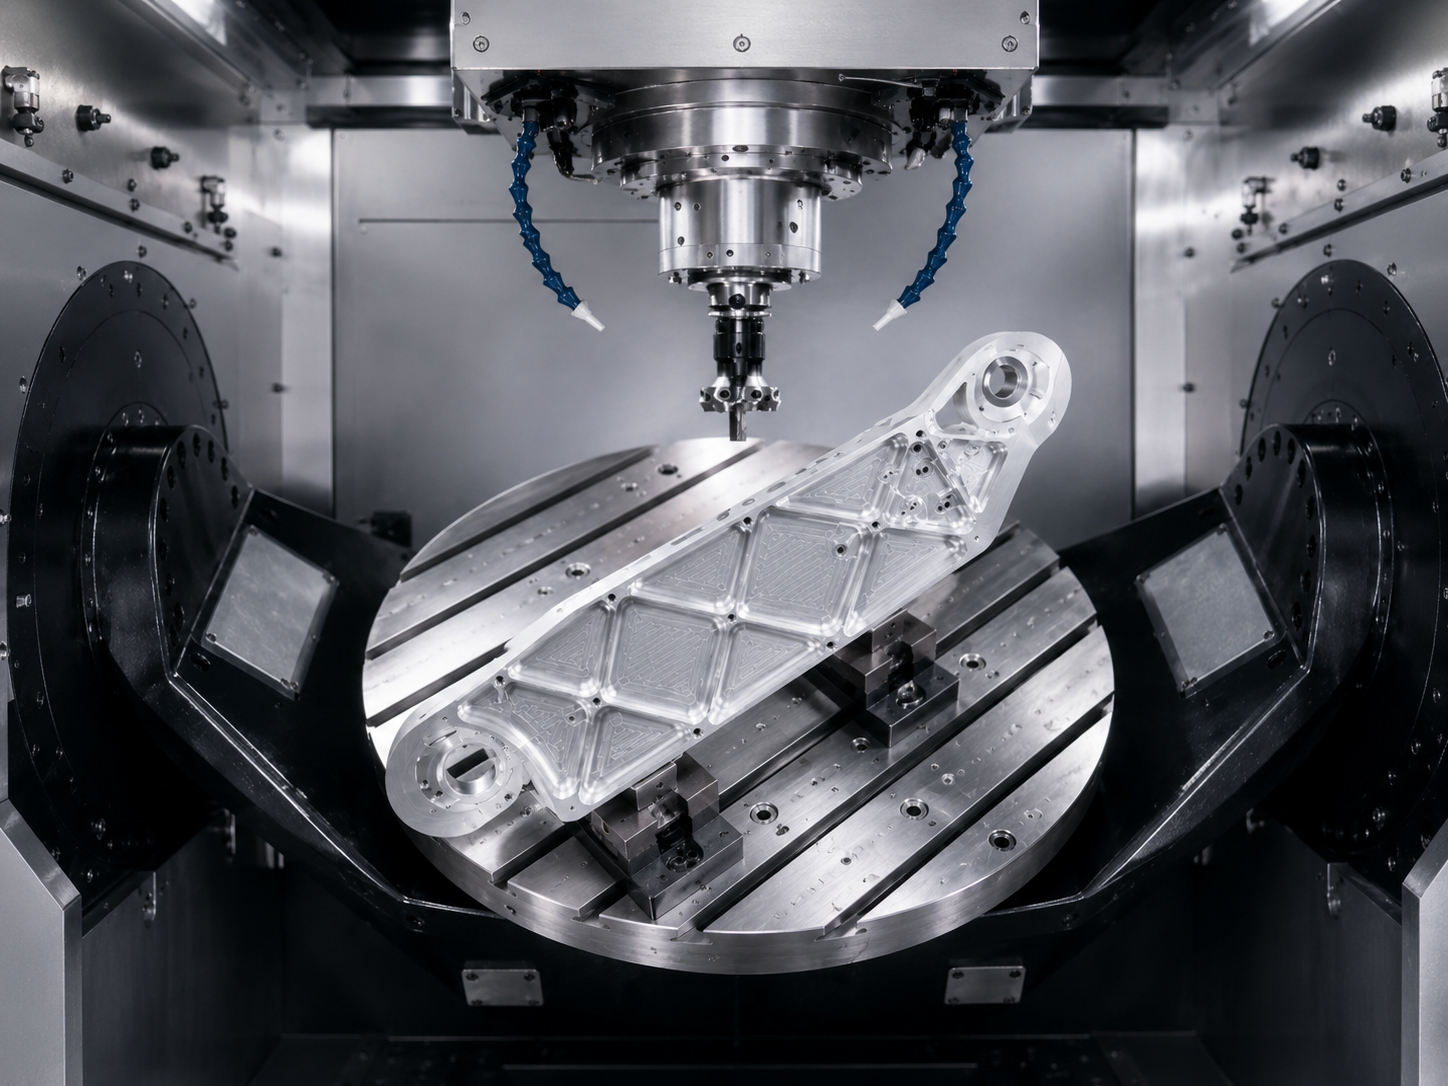
mecanizado CNC de 5 ejes de un soporte ligero de aluminio para brazo robótico
Regla 9: Usa el mecanizado de 5 ejes estratégicamente
Muchos ingenieros asumen que el mecanizado en 5 ejes siempre es caro.
En realidad, a menudo reduce el coste total.
Para componentes complejos de aluminio que contienen: agujeros angulados, superficies compuestas, características multifacet.
el mecanizado de 5 ejes puede completar operaciones en una sola configuración.
Los beneficios incluyen: mayor precisión, plazos de entrega más cortos y reducción de costes de mobiliario.
Esto es especialmente importante para componentes de equipos aeroespaciales, robóticos y de automatización.
Regla 10: Evitar geometrías decorativas que no aportan valor
Las características cosméticas complejas aumentan frecuentemente el tiempo de mecanizado sin mejorar la funcionalidad.
Ejemplos incluyen: patrones excesivos de bolsillo, surcos decorativos, superficies 3D innecesarias.
Antes de añadir una función, pregunta: ¿Mejora el rendimiento? Si no, considera simplificarlo.
Regla 11: Entender las proporciones de eliminación de materiales
Algunas piezas de aluminio eliminan más del 80% del material inicial.
Esto es común en soportes de brazos robóticos, estructuras de equipos de automatización y componentes industriales ligeros donde tanto la rigidez como la reducción de peso son críticas.
Se puede lograr una alta proporción de eliminación de materiales, pero requiere una planificación cuidadosa del proceso.
Los ingenieros deben esperar: ciclos de mecanizado más largos, gestión adicional de tensiones, fijaciones más sofisticadas.
Al diseñar piezas ligeras, equilibra la reducción de peso con la complejidad de fabricación. Eliminar demasiado material puede reducir la rigidez y aumentar los desafíos de mecanizado.
Regla 12: Involucra a tu proveedor CNC desde el principio
Los proyectos más exitosos implican retroalimentación de fabricación antes de que comience la producción.
Una discusión de 15 minutos sobre DFM puede identificar: oportunidades de reducción de costes, optimizaciones de tolerancias, mejores elecciones de materiales, estrategias de mecanizado más rápidas.
Muchos rediseños que ocurren tras el inicio de la producción podrían haberse evitado por completo gracias a una colaboración temprana.
un cambio de diseño sencillo que ahorró un 28% en el coste de mecanizado
One automation customer Enviar un complejo soporte de montaje de aluminio 6061.
El diseño original contenía: múltiples esquinas internas afiladas, bolsillos profundos y estrechos, varias tolerancias ajustadas innecesarias.
Tras la revisión del DFM, se realizaron los siguientes cambios: las esquinas internas cambiaron a R1,5 mm, la profundidad de bolsillo se redujo en un 20%, se relajaron las tolerancias no críticas.
| Metric | Diseño original | Optimized Design |
|---|---|---|
| Tiempo de mecanizado | 100% | 72% |
| Consumo de herramientas | Alto | Moderado |
| Riesgo de chatarra | Medium | Bajo |
| Coste | 100% | 72% |
La función de componente permaneció sin cambios, pero la eficiencia de fabricación mejoró drásticamente.
Conclusión
Diseñar piezas de aluminio para fresado CNC de precisión no consiste simplemente en crear una geometría que funcione.
Se trata de crear geometría que funcione de forma eficiente.
Los mejores componentes mecanizados CNC equilibran rendimiento, fabricabilidad, coste y calidad.
Al considerar el grosor de la pared, los radios de las esquinas, la profundidad de la bolsillo, la accesibilidad de la herramienta, el accesorio, el accesorio, las tolerancias y la estrategia de mecanizado durante la fase de diseño, los ingenieros pueden evitar muchos de los desafíos de producción más comunes.
Una pieza de aluminio bien diseñada es más fácil de fabricar, más fácil de inspeccionar y, en última instancia, más exitosa en el mercado.
FAQ
¿Cuál es la mejor aleación de aluminio para fresado CNC?
6061-T6 es generalmente la opción más versátil y rentable. Para requisitos de mayor resistencia, a menudo se prefiere el 7075-T6.
¿Qué tan finas pueden mecanizarse las paredes de aluminio?
Es posible que se produzcan muros por debajo de 1 mm, pero se vuelven cada vez más difíciles y costosos. Se recomienda un mínimo de 1,5 mm para la mayoría de las aplicaciones.
¿Por qué es difícil mecanizar las esquinas internas afiladas?
Las fresadoras son redondas, lo que hace imposible que las esquinas internas sean perfectamente cuadradas sin operaciones adicionales.
¿Es siempre más caro el mecanizado de 5 ejes?
No necesariamente. Para piezas complejas, el mecanizado de 5 ejes suele reducir los montajes y disminuir el coste total de fabricación.
¿Puede el DFM reducir el coste de mecanizado CNC?
Sí. En muchos casos, las simples mejoras de DFM pueden reducir el coste de mecanizado entre un 20 y un 50% manteniendo la misma funcionalidad.
¿Listo para reducir costes de mecanizado y mejorar la fabricabilidad?
Muchos problemas de mecanizado pueden eliminarse antes de que comience la producción.
Una rápida revisión de DFM suele identificar oportunidades para:
• Reducir el coste
de mecanizado• Mejorar la estabilidad
dimensional• Acortar los tiempos
de entrega• Simplificar la
fijación• Aumentar el rendimiento de producción
En Brightstar Prototype CNC Co., Ltd., apoyamos a clientes en robótica, automatización, dispositivos médicos, electrónica y equipos industriales con mecanizado CNC de precisión y servicios de prototipado rápido.
Tanto si necesitas un prototipo, producción de bajo volumen o soporte continuo de fabricación, nuestro equipo puede ayudarte a optimizar tu diseño para un mecanizado eficiente.
Contacto hoy para una revisión y cita gratuitas de DFM.
Aviso legal
La información proporcionada en este artículo es solo para referencia general de ingeniería. La capacidad real de mecanizado, las tolerancias y los métodos de fabricación pueden variar según la geometría de la pieza, la selección del material, el equipo y los requisitos de producción. Se recomienda consultar con un proveedor experimentado en mecanizado CNC antes de finalizar los diseños de producción.