Mecanizado CNC de aluminio: ¿Cuándo requieren las piezas personalizadas mecanizado en 5 ejes?
Guía de ingeniería y abastecimiento para piezas de aluminio personalizadas
Durante la revisión de dibujos y el presupuesto para proyectos de mecanizado CNC de aluminio en Brightstar Prototype CNC Co., Ltd., surge una pregunta repetidamente: ¿realmente requiere esta pieza mecanizado en 5 ejes? Algunas piezas parecen complejas pero contienen características críticas en solo unas pocas orientaciones fijas, lo que hace que el mecanizado en 3 ejes o 3+2 sea una opción fiable. Otros parecen sencillos, pero incluyen patrones de agujeros multidireccionales, cavidades profundas, paredes delgadas o superficies mezcladas que hacen arriesgado el reposicionamiento repetido.
Por tanto, el mecanizado de cinco ejes no es automáticamente el mejor proceso, y la tasa por hora de máquina no es la medida correcta por sí sola. La decisión práctica depende del acceso a la herramienta, las relaciones de tolerancia, el número de montajes, los requisitos de superficie, la estabilidad del material y el coste total de las piezas conformes.
qué te ayudará a decidir este artículo
Esta guía explica cómo ingenieros, equipos de investigación y desarrollo e ingenieros de compras pueden elegir entre mecanizado de 3 ejes, 3+2 posicional y simultáneo de 5 ejes. Conecta diseño, accesibilidad, datums, aleación y temple, deformación, acabado, inspección y coste de compra, y concluye con una lista de comprobación DFM y RFQ.
1. Tres malentendidos comunes sobre el mecanizado de 5 ejes
Malentendido 1: una apariencia compleja demuestra que se requiere 5 ejes
Una pieza visualmente compleja puede no requerir movimiento simultáneo en 5 ejes. Si todas las características críticas son accesibles desde un número limitado de orientaciones fijas y el reposicionamiento no compromete las tolerancias funcionales, el mecanizado de 3 ejes o 3+2 puede ser más económico. Por el contrario, un recinto de aspecto sencillo puede tener agujeros en cinco caras que deben estar relacionados con un único punto de montaje. El acceso a la herramienta y las relaciones de datos importan más que la apariencia.
Malentendido 2: Revisando tolerancias individuales sin las relaciones de datos
La ruta suele determinarse no por una tolerancia de tamaño estricta, sino por la relación entre agujeros, planos, caras de sellado y perfiles. La posición real en varias direcciones, el paralelismo entre las caras de montaje y sellado, o el perfil relativo a un sistema de referencia multicara pueden verse afectados por el reposicionamiento. El mecanizado de cinco ejes puede acortar la cadena de datos, pero no puede corregir un dibujo ambiguo.
Malentendido 3: seleccionar solo 5 ejes para reducir configuraciones
Menos configuraciones son valiosas, pero no son justificación suficiente. Si un dispositivo estable de 3 ejes o un proceso 3+2 puede cumplir los requisitos, el sistema simultáneo de 5 ejes puede añadir esfuerzo de programación, simulación y comprobación de colisiones sin un beneficio de calidad correspondiente. Compara el número de configuraciones, el riesgo, el tiempo de entrega y el coste total de lotes.
2. Cuatro pruebas de ingeniería para decidir si se necesita 5 ejes
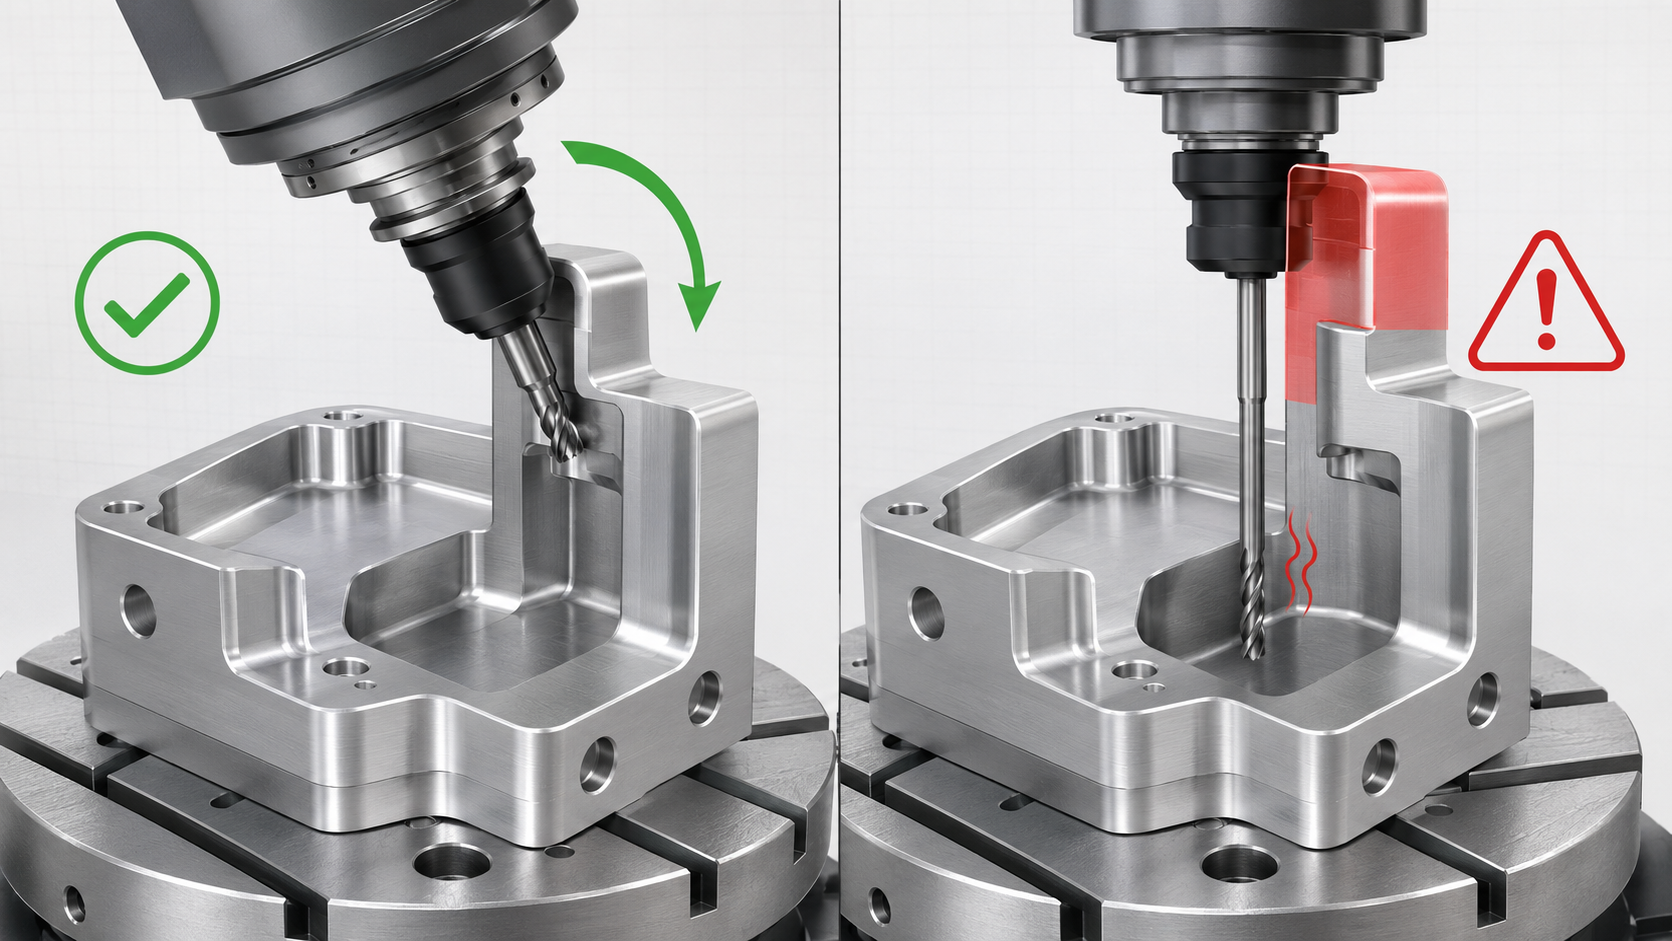
1. ¿Puede la herramienta acceder a todas las características críticas desde una dirección práctica?
Cavidades profundas, agujeros inclinados, elementos junto a muros altos, radios internos pequeños y socavos locales pueden forzar un voladizo excesivo de herramientas. A medida que aumenta el voladizo, la rigidez cae y se hacen más probables las vibraciones, la deflexión, el desplazamiento dimensional y las marcas inconsistentes del cortador. El movimiento en cinco ejes puede inclinar la herramienta o pieza de trabajo para que una cortadora más corta se acerque desde una mejor dirección. No hace que todas las funciones sean accesibles; pueden seguir siendo necesarios cambios de diseño, revisión de la estructura, EDM o una operación separada.
2. ¿Las tolerancias críticas cruzan varias direcciones de mecanizado?
Cuando las características críticas relacionadas se completan en una configuración principal, pueden compartir una cadena de datos más corta y estable. Esto es especialmente importante para patrones de agujeros multidireccionales, perfiles que abarcan varias caras y posición relativa a una superficie de montaje. Una máquina de 5 ejes puede requerir aún una segunda configuración para una cara de sujeción o un área bloqueada por la lámpara, por lo que no se debe asumir "una configuración" sin revisar el plan de sujeción.
3. ¿Debe la superficie mecanizarse continuamente?
Dividir una superficie cosmética, un camino de flujo o un contorno de acoplamiento entre varias configuraciones puede dejar líneas testigos, cambios en el patrón del cortador o pequeños errores de mezcla incluso cuando las dimensiones pasan la inspección. El mecanizado simultáneo de 5 ejes puede mantener una orientación de herramienta que cambia continuamente. La calidad de la superficie final sigue dependiendo de la geometría del cortador, el paso de paso, el avance, la cinemática de la máquina, la rigidez de las piezas y si se permite la mezcla a mano.
4. ¿Pueden la culata y el soporte girar de forma segura dentro de la máquina?
El recorrido lineal no es lo mismo que el envolvente de trabajo rotacional efectivo. La culata, la pieza terminada y el accesorio deben despejar la mesa, el husillo, el soporte y el soporte de la pieza mientras se inclinan y giran. Una placa grande, un eje largo o un soporte pesado pueden caber dentro de los recorridos lineales, pero siguen siendo inadecuados para una disposición tipo muñón de 5 ejes. La holgura rotacional, el peso, la interferencia y la estabilidad de sujeción deben comprobarse antes de la citación.
3. Todo oy Condición, Distorsión y Acabado
La calificación Todo oy es solo el punto de partida
6061-T6 se utiliza ampliamente donde se deben equilibrar la mecanizabilidad, el rendimiento estructural y la resistencia a la corrosión. El 7075 se considera para requisitos de mayor resistencia específica, mientras que el coste del material, el comportamiento de la corrosión y las necesidades de acabado difieren del 6061. El 6082 aparece frecuentemente en proyectos europeos. Tanto la 6061 como la 7075 pueden mecanizarse sobre una plataforma de 5 ejes; La selección debe seguir los requisitos de función, entorno, suministro y acabado en lugar de la configuración de la máquina.
Una RFQ también debe identificar la forma de temple y materia prima—placa, barra, forja o extrusión. La dirección de grano o extrusión y la margen de stock también pueden ser importantes porque pueden afectar al rendimiento, la estabilidad dimensional y las suposiciones de cotización.
five-axis no elimina el esfuerzo residual ni la distorsión de pared delgada
La eliminación de material pesado de paredes delgadas, cavidades profundas, secciones abiertas o geometría asimétrica puede liberar tensiones residuales y causar deformación. Una pared delgada también puede desviarse durante la sujeción y volver a la posición tras la liberación. El mecanizado de cinco ejes puede reducir la sujeción repetida y mejorar la orientación del cortador, pero la deformación sigue dependiendo del material inicial, la secuencia de retirada, la fuerza de corte, el calor, la fuerza de sujeción y la rigidez de la pieza. Los controles potenciales incluyen retirada equilibrada, desbaste y acabado separados, soportes temporales o material de sujeción, sujeción controlada e inspección en estado libre.
El acabado debe incluirse en la cadena dimensional
La anodización, anodización dura, chorreado de perlas, recubrimiento de conversión química y recubrimiento en polvo tienen diferentes implicaciones funcionales y dimensionales. El dibujo debe definir el tipo de acabado, color o muestra aprobada, áreas tratadas, superficies cosméticas, enmascarado y si las dimensiones se aplican antes o después del acabado. Los agujeros de ajuste ajustado, roscas, caras de sellado y áreas de contacto eléctrico deben señalarse localmente en lugar de basarse en una nota general como "todas las superficies anodizadas".
4. ¿Cuándo ofrece mejor valor el mecanizado de 5 ejes?
El mecanizado multicara no requiere automáticamente movimiento simultáneo de 5 ejes. Los proveedores suelen elegir entre configuraciones repetidas de 3 ejes, mecanizado posicional 3+2 y mecanizado simultáneo de 5 ejes. El método adecuado es aquel que cumple de forma fiable con los requisitos de tolerancia, superficie y entrega.
| Factor de decisión | -3-axis es más adecuado | 3+2 es más adecuado | Simultáneo de 5 ejes es más adecuado |
|---|---|---|---|
| Direcciones de mecanizado | Funciones se concentran en una o pocas direcciones ortogonales | Varias caras, planos o agujeros tienen ángulos fijos | La orientación de la herramienta debe cambiar continuamente durante el corte |
| Datums y configuraciones | El reposicionamiento limitado no afecta a las tolerancias críticas | Una configuración primaria puede cubrir varias orientaciones fijas | Las características multicaras continuas o complejas deben compartir una estrategia de datum |
| Requisitos de superficie | Se aceptan mecanizados segmentados o líneas testigo menores | Las caras mecanizadas son en gran medida independientes | Una superficie continua no puede mostrar líneas de mezcla o escalones evidentes |
| Partes típicas | Placas sencillas, soportes, cubiertas y carcasas convencionales | Carcasas multicara, agujeros angulados, soportes complejos y soportes | Impulsores, trayectorias de flujo complejas, superficies espaciales y regiones profundas que requieren evitación continua |
| Lógica de costes | Los accesorios son simples o reutilizables en todo el lote | Menos accesorios y alineaciones angulares reducen total coste | Beneficios de calidad y eficiencia compensan la programación, simulación y coste de máquina |
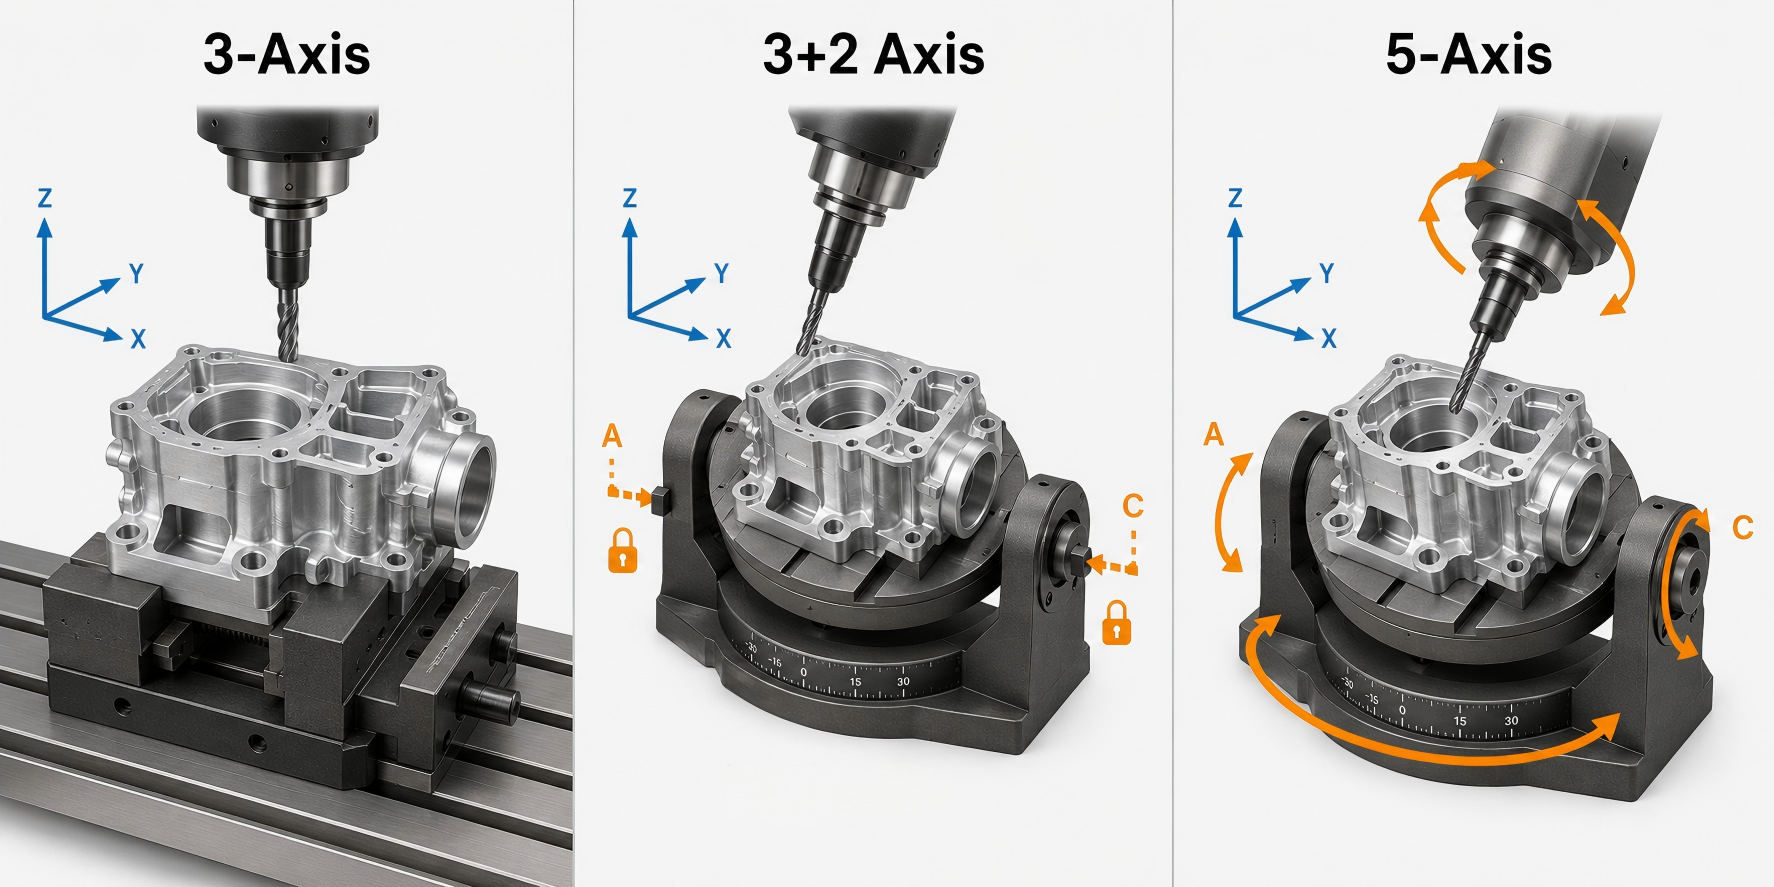
En el mecanizado 3+2, los ejes rotatorios orientan la pieza y permanecen fijos mientras se produce el corte en tres ejes. Es muy adecuado para planos, caras anguladas y agujeros en orientaciones fijas. En el mecanizado simultáneo de 5 ejes, los ejes lineal y rotatorio se mueven juntos durante el corte. Esto se utiliza principalmente para superficies mezcladas, perfiles espaciales y regiones donde la herramienta debe cambiar continuamente de orientación para mantener el acceso o evitar interferencias.
Los equipos de compras deberían comparar total coste de piezas conformes en lugar de solo la tasa de máquina. Los elementos relevantes incluyen programación y simulación, stock, accesorios, montaje y alineación, corte, herramientas, inspección del primer artículo, acabado y riesgo de retrabajo o chatarra. Una mayor cadencia de máquina puede compensarse cuando el mecanizado de 5 ejes completa la mayoría de las características críticas en una sola configuración primaria y evita varios accesorios o inspecciones intermedias. Para geometría simple, volumen estable y accesorios reutilizables, el 3 ejes puede seguir siendo más económico.
Al comparar presupuestos, pregunte qué ruta se propone; cuántas configuraciones se esperan; qué características críticas se completan juntas; si se requieren accesorios dedicados; y si se incluyen el estado de la aleación, el acabado, la inspección del primer artículo e informes de calidad.
5. Enfoque recomendado de ingeniería y abastecimiento de Brightstar
1. realizar DFM basado en características antes de la cita
Para proyectos de mecanizado personalizados de aluminio, DFM debe identificar datums funcionales, tolerancias de dirección cruzada, regiones inaccesibles, riesgo excesivo de alcance de herramienta, paredes delgadas, radios internos pequeños, zonas de sujeción de trabajo e interfaces de acabado. También se debe comprobar una posible ruta de 5 ejes para comprobar la distancia de rotación, colisión de herramientas y accesorios, margen de stock y estrategia de sondeo. Los cambios obligatorios deberían separarse de las optimizaciones de costes opcionales.
2. especificar resultados funcionales en lugar de etiquetas de proceso innecesarias
El dibujo debería definir la posición del agujero, continuidad superficial, función de sellado, rugosidad y aceptación cosmética en lugar de simplemente indicar "se requiere 5 ejes." El proveedor puede entonces seleccionar 3 ejes, 3+2 o 5 ejes simultáneos mientras se mantiene responsable del resultado. Si un estándar, certificación o ruta validada de cliente requiere explícitamente mecanizado de 5 ejes, indica ese requisito en la RFQ.
3. Alinear la inspección con los datos de dibujo
Los calibradores y micrómetros son adecuados para algunas dimensiones, pero los patrones de agujeros multidireccionales, el perfil, la posición real y las relaciones entre caras suelen requerir CMM, medición de visión o un medidor dedicado. La inspección del primer artículo debe priorizar características de alto riesgo, y los requisitos de rugosidad deben identificar el área y dirección de medición.
4. Utiliza prototipos y Producto ion de bajo volumen para validar la ruta
El prototipado rápido puede validar la sujeción de la obra, la distorsión, las muevas, el acabado, el acceso a la inspección y el ensamblaje, no solo la forma externa. Tras el prototipo, se registra el estado del material, el método de configuración, la revisión del programa, las herramientas críticas y los resultados de inspección para que la producción de bajo volumen comience desde un proceso repetible.
6. Caso de estudio: mecanizado de 5 ejes de un componente robótico 7075-T6
Este componente robótico personalizado fue mecanizado a partir de aluminio 7075-T6. Cuenta con perfiles curvados, múltiples bolsas de aligeramiento, agujeros de montaje, salientes y superficies situadas en diferentes direcciones. Algunas dimensiones críticas requieren tolerancias de hasta ±0,005 mm. Debido a que era necesario eliminar material sustancial para reducir el peso, mantener la rigidez y la estabilidad dimensional era una consideración importante durante el mecanizado.
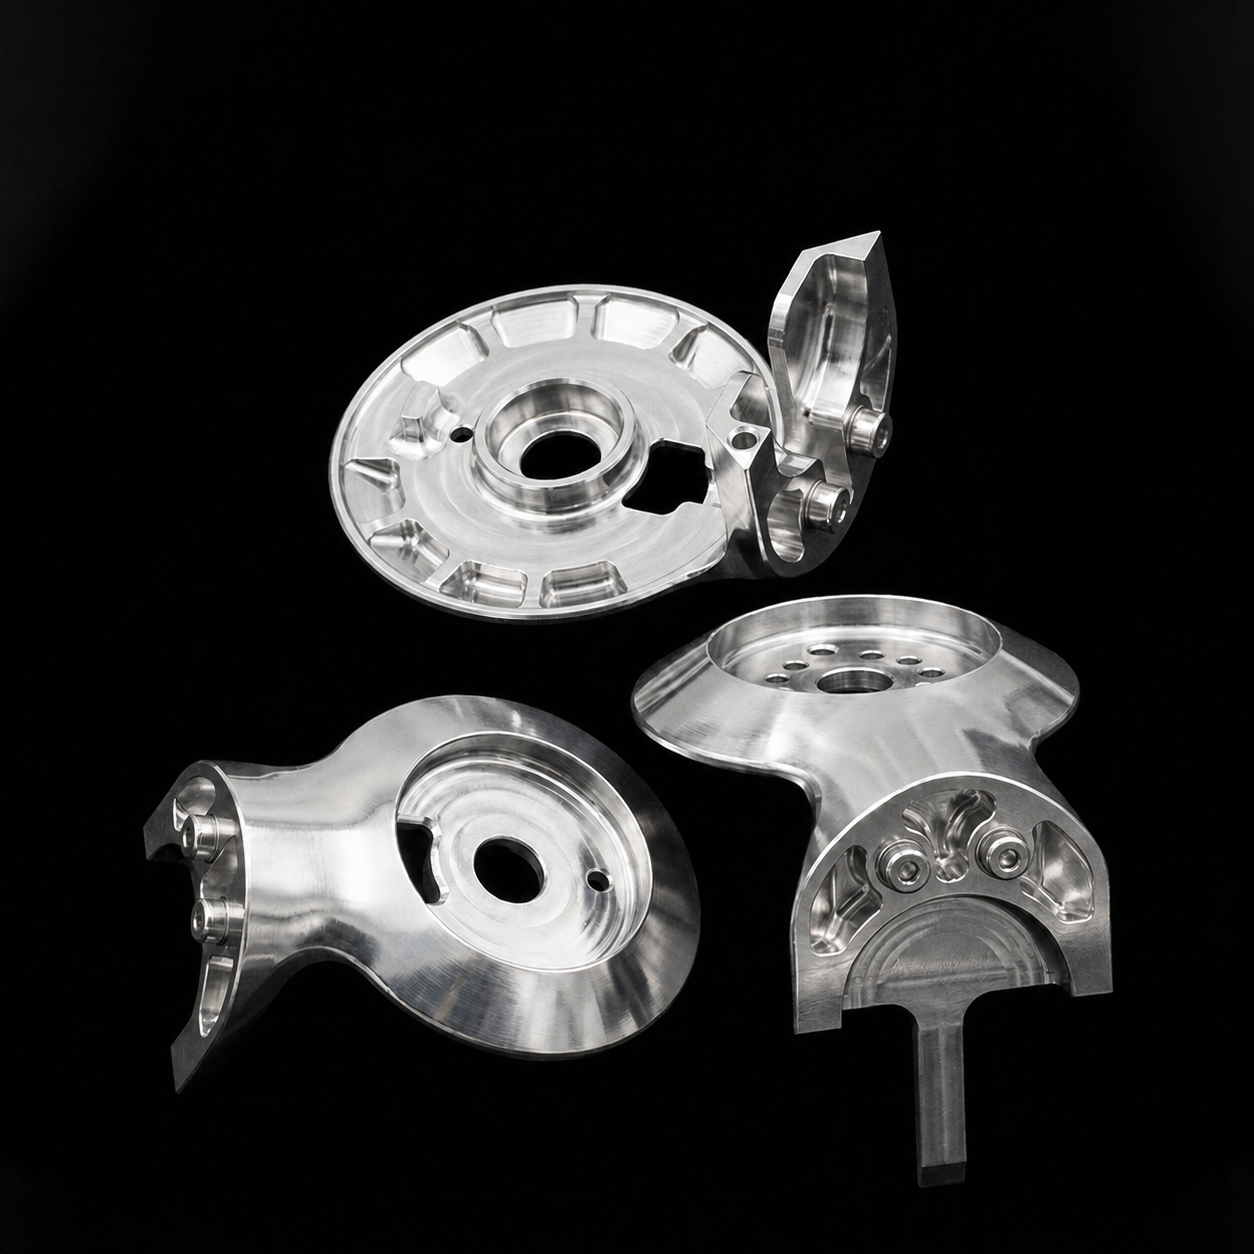
Un proceso convencional de 3 ejes habría requerido múltiples configuraciones y alineaciones repetidas. Esto podía introducir errores en la transferencia de datos entre agujeros, núcleos y superficies de montaje mecanizadas desde diferentes direcciones. Algunos bolsillos profundos y áreas curvas también requerirían herramientas extendidas, aumentando el riesgo de vibraciones, deflexión de herramientas y marcas inconsistentes del cortador.
Por ello utilizamos mecanizado CNC de 5 ejes para abordar las características laterales, cavidades y perfiles complejos desde ángulos más adecuados. Las características críticas relacionadas se completaban en la misma configuración principal siempre que era posible, reduciendo el reposicionamiento y mejorando la consistencia entre las direcciones de mecanizado.
La eliminación de material se dividió en etapas. El perfil principal y los bolsillos de aligeramiento se mecanizaron primero en forma de grosería, mientras que se mantuvo suficiente material en agujeros críticos y superficies de montaje. Estas características se mecanizaron después de la retirada del material principal para reducir el riesgo de deformaciones en la estructura 7075-T6.
La inspección se centraba en diámetros críticos de los agujeros, relaciones posicionales entre características en diferentes caras, superficies de montaje, cabezas y estabilidad dimensional tras la liberación de la pieza del accesorio. Alcanzar ±0,005 mm en dimensiones críticas requería más que una máquina de 5 ejes: una sujeción estable del trabajo, herramientas controladas, un entorno de mecanizado adecuado y un método de inspección adecuado.
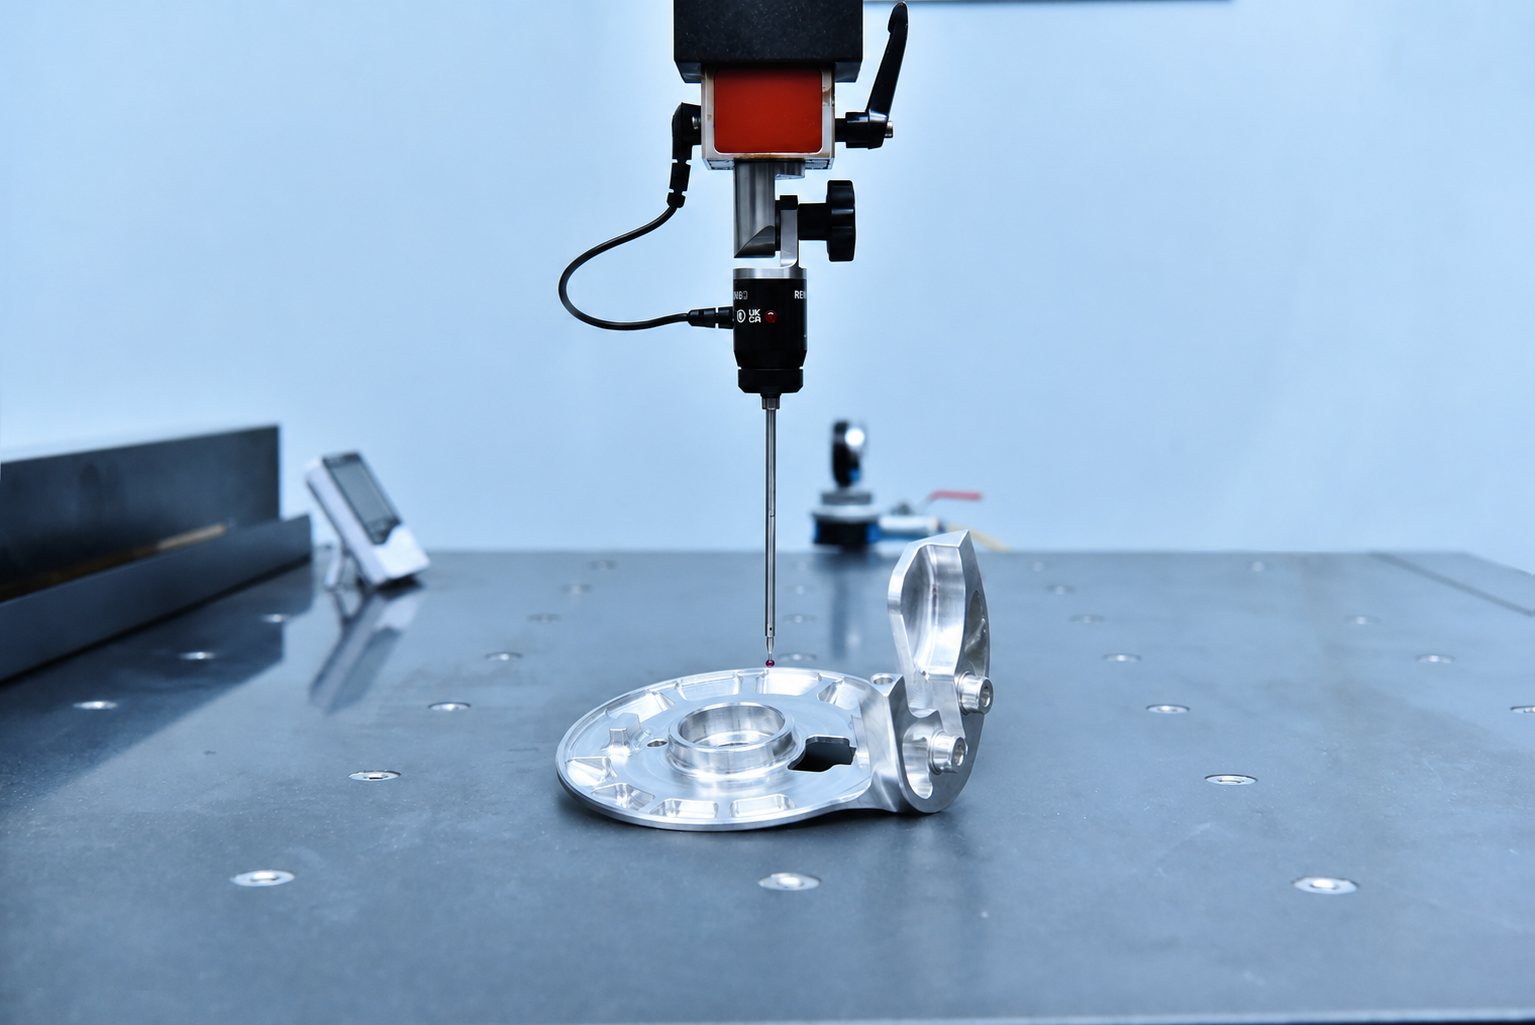
Este proyecto demuestra que el valor del mecanizado de 5 ejes no se limita a producir formas complejas. También puede reducir montajes repetidos, mejorar el acceso a las herramientas y proporcionar un proceso más estable para características críticas multidireccionales en componentes robóticos ligeros.
7. Lista de verificación de ingeniería y RFQ
□ ¿Se especifican completamente la forma de aleación, temple y materia prima?
□ ¿El dibujo 2D y el modelo 3D son la misma revisión, y qué controles si entran en conflicto?
□ ¿El sistema de datos refleja el ensamblaje y la función, y qué características son críticas?
□ ¿Hay agujeros angulados, socavos, bolsillos profundos, paredes altas, radios pequeños o zonas inaccesibles?
□ ¿Se pueden completar las características críticas relacionadas en una sola configuración principal?
□ ¿Las paredes finas, las secciones abiertas o la eliminación de materiales pesados generan riesgo de distorsión?
□ ¿Hay suficiente espacio para la rotación y el material?
□ ¿Se definen el tipo de acabado, color, áreas cosméticas y zonas de enmascaramiento?
□ ¿Se aceptan las dimensiones antes o después de terminar?
□ ¿La RFQ incluye la cantidad, los plazos de entrega, los informes de inspección y el embalaje?
□ ¿El presupuesto identifica las suposiciones de proceso, configuración, inspección y acabado?
8. Preguntas frecuentes
1. ¿Requiere cada pieza de aluminio multicara mecanizado en 5 ejes?
No. Un número limitado de caras ortogonales a menudo puede mecanizarse de forma económica mediante reposicionamiento en 3 ejes. Caras y agujeros inclinados en orientaciones fijas suelen favorecer a 3+2. El 5 ejes simultáneo cobra más valor cuando las tolerancias críticas cruzan varias direcciones, una superficie debe ser continua o una dirección fija de la herramienta no puede proporcionar acceso práctico.
2. ¿Cuál es la diferencia entre el mecanizado 3+2 y el simultáneo de 5 ejes?
En 3+2, los ejes rotatorios posicionan la pieza y permanecen fijos durante el corte en tres ejes. En el mecanizado simultáneo de 5 ejes, los ejes lineal y rotatorio se mueven juntos durante el corte para mantener la orientación cambiante de la herramienta.
3. ¿El mecanizado de 5 ejes consigue automáticamente tolerancias más estrictas?
No. Menos configuraciones pueden acortar la cadena de referencia, pero la tolerancia también depende del estado de la máquina, la rigidez de la pieza, la tensión residual, la sujeción de trabajo, las herramientas, la temperatura, la programación y la inspección. El cinco ejes no resolverá automáticamente problemas de distorsión ni de medición.
4. ¿Son aptos tanto 6061 como 7075 para mecanizado de 5 ejes?
Sí. Ambos tienen buena mecanizabilidad. La selección debe seguir los requisitos de resistencia, entorno de corrosión, disponibilidad, acabado y coste, no el número de ejes de la máquina.
5. ¿El mecanizado de 5 ejes evitará la distorsión de pared fina?
No completamente. Puede reducir el sujeción repetida, acortar el voladizo de la herramienta y mejorar la dirección de corte, pero el esfuerzo residual, el calor, la fuerza de sujeción, la rigidez de la pared y la secuencia de retirada siguen requiriendo control.
6. ¿Debería una RFQ especificar mecanizado de 5 ejes?
Especificarlo cuando un estándar o proceso validado del cliente lo requiera. De lo contrario, define dimensiones funcionales, datums, superficies, aceptación cosmética e inspección, y pide al proveedor que justifique la ruta propuesta.
7. ¿Cómo puede un comprador evaluar si una cotización de 5 ejes es razonable?
Revisa el estado del material incluido, la programación, los accesorios, el número de montaje, mecanizado, inspección y acabado. Compara el coste total de piezas conformes y el riesgo técnico en lugar de la tarifa por hora de máquina únicamente.
Conclusión
si una pieza de aluminio mecanizada CNC a medida requiere mecanizado de 5 ejes depende del acceso a la herramienta, las relaciones de referencia, el número de montajes, las superficies continuas, la rigidez de la pieza, las dimensiones del acabado y el coste total proyecto. Un proceso bien elegido de 5 ejes puede reducir el reposicionamiento y mejorar la consistencia entre características críticas multifacetades. Sin embargo, para piezas sencillas que pueden reposicionarse repetidamente, el mecanizado de 5 ejes no aporta valor automáticamente.
Brightstar Prototype CNC Co., Ltd. ofrece servicio de mecanizado CNC de aluminio y mecanizado personalizado de aluminio para piezas complejas y producción de bajo volumen. Si buscas piezas CNC de aluminio con características multidireccionales, tolerancias estrictas o acceso difícil a herramientas, envíanos tus planos 2D, modelos 3D, especificaciones de materiales, cantidades y requisitos de inspección para una revisión y presupuesto DFM.
Referencias
Haas Automation — Universal Machines:
https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas Automation — Mecanizado de 5 ejes simplificado:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, Tolerancias generales—Parte 1:
https://www.iso.org/standard/7748.html
Aviso legal
Todo datos cuantitativos (porcentajes y tarifas por hora) proporcionados en este artículo son solo para fines ilustrativos y educativos, basados en los promedios del sector. Los costes reales pueden variar según la geometría específica de la pieza, las fluctuaciones en los precios del mercado de materias primas y las tarifas laborales regionales. Para un cálculo preciso de los costes del proyecto, Brightstar Prototype CNC Co., Ltd recomienda contactar directamente con nuestro equipo para obtener presupuestos actualizados adaptados a sus necesidades específicas.