Mecanizado CNC de piezas de bronce: una guía práctica para el comprador de Todo Modelo, Tolerancias y Control de RFQ

faltaba la calidad bronce
Un comprador envía el mismo dibujo de bujes a tres talleres de máquinas CNC. Una cita se basa en que C93200 lleva bronce, otra asume bronce de aluminio C95400, y la tercera simplemente menciona "bronce". Los precios, plazos de entrega, planos de herramientas y rendimiento esperado de las piezas son todos diferentes. Ninguna de las cotizaciones puede compararse de forma justa porque el requisito de material nunca se definió.
Este es uno de los problemas de abastecimiento más comunes en el mecanizado CNC de componentes de bronce. El bronce no es un solo material. Es una amplia familia de aleaciones de cobre diseñadas para diferentes combinaciones de comportamiento del rodamiento, resistencia, resistencia a la corrosión, conductividad, calibrabilidad y mecanizabilidad. Una pendiente que corte rápidamente y funcione bien como un casquillo ligeramente cargado puede no ser adecuada para un componente marino de alta carga. Una aleación más resistente puede requerir un mecanizado más lento, una sujeción más estable y una forma de material diferente.
Para los equipos de compras, la pregunta práctica no es "¿Puede este proveedor máquina el bronce?" Se trata de si el proveedor entiende la aleación especificada, el estado de stock, las superficies funcionales, la tolerancia, el método de inspección y los requisitos de acabado. Esta guía explica cómo preparar una RFQ para mecanizado de bronce, comparar presupuestos y evitar pagar por un proceso incorrecto—o recibir una pieza hecha de la aleación equivocada.
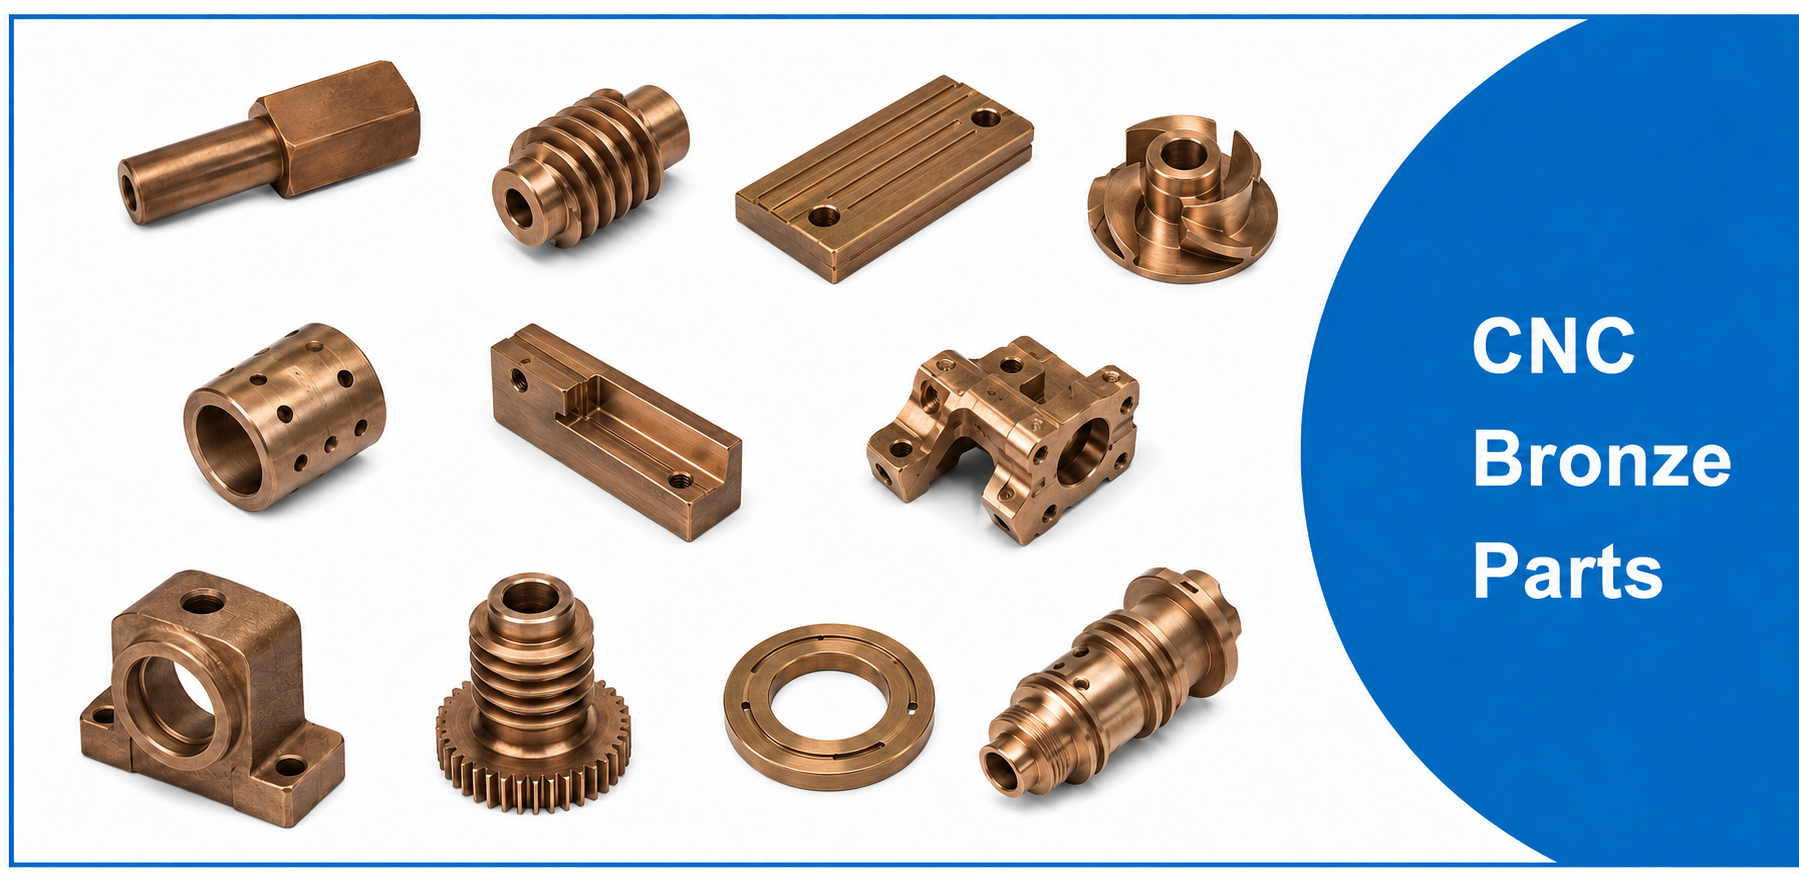
1. Empieza con la función de la pieza
Antes de seleccionar una calidad de bronce, identifica qué debe hacer la pieza. ¿Es un rodamiento deslizante, una placa de desgaste, un engranaje sin finco, un componente de válvula, un accesorio marino, un contacto eléctrico, una pieza de bomba o un soporte estructural? ¿Funciona contra un eje de acero endurecido? ¿Funcionará con aceite, agua, rocío salino, suciedad, carga de amortiguadores o lubricación limitada? ¿Es más importante la baja fricción que la resistencia? ¿La pieza se brasará, chapará, se someterá a pruebas de presión o se instalará en un producto regulado?
Estas preguntas cambian la especificación de compra. Un casquillo de rodamiento necesita un espacio de juego adecuado, acabado superficial, ranuras de lubricación y compatibilidad de materiales con el eje de acoplamiento. Un accesorio marino enfatiza la resistencia a la corrosión y la integridad a la presión. Un engranaje sin fin requiere precisión dental y un comportamiento adecuado al desgaste. Un componente eléctrico puede dar más peso a la conductividad que a la resistencia mecánica.
Marca las superficies funcionales en el dibujo. Identifica los agujeros que funcionan sobre ejes, las caras que controlan el espacio entre los extremos, los orificios que transportan fluido y las características que sitúan la pieza en el conjunto. Se deben aplicar tolerancias estrictas a estas áreas en lugar de a todas las dimensiones. El proveedor puede entonces planificar el torneado, fresado, taladrado, escariado, broche o rectificado en torno a las características que realmente afectan al rendimiento.
Si el equipo de ingeniería no ha seleccionado una calificación, pida a los posibles proveedores opciones, pero requítalles que expliquen la designación propuesta de la UNS y el motivo. "Equivalente al bronce" no es suficiente. La adquisición debe obtener la aprobación de ingeniería antes de aceptar una sustitución.
2. Especificar el bronce exacto Todo oy
Una RFQ fiable utiliza una designación de material reconocida como un número UNS, una especificación de producto ASTM o una norma aprobada para clientes. Ejemplos comunes incluyen bronce C93200, bronce aluminio C95400, bronce manganeso C86300, bronce fósforo C54400 y bronce de silicio. Estos ejemplos no son intercambiables.
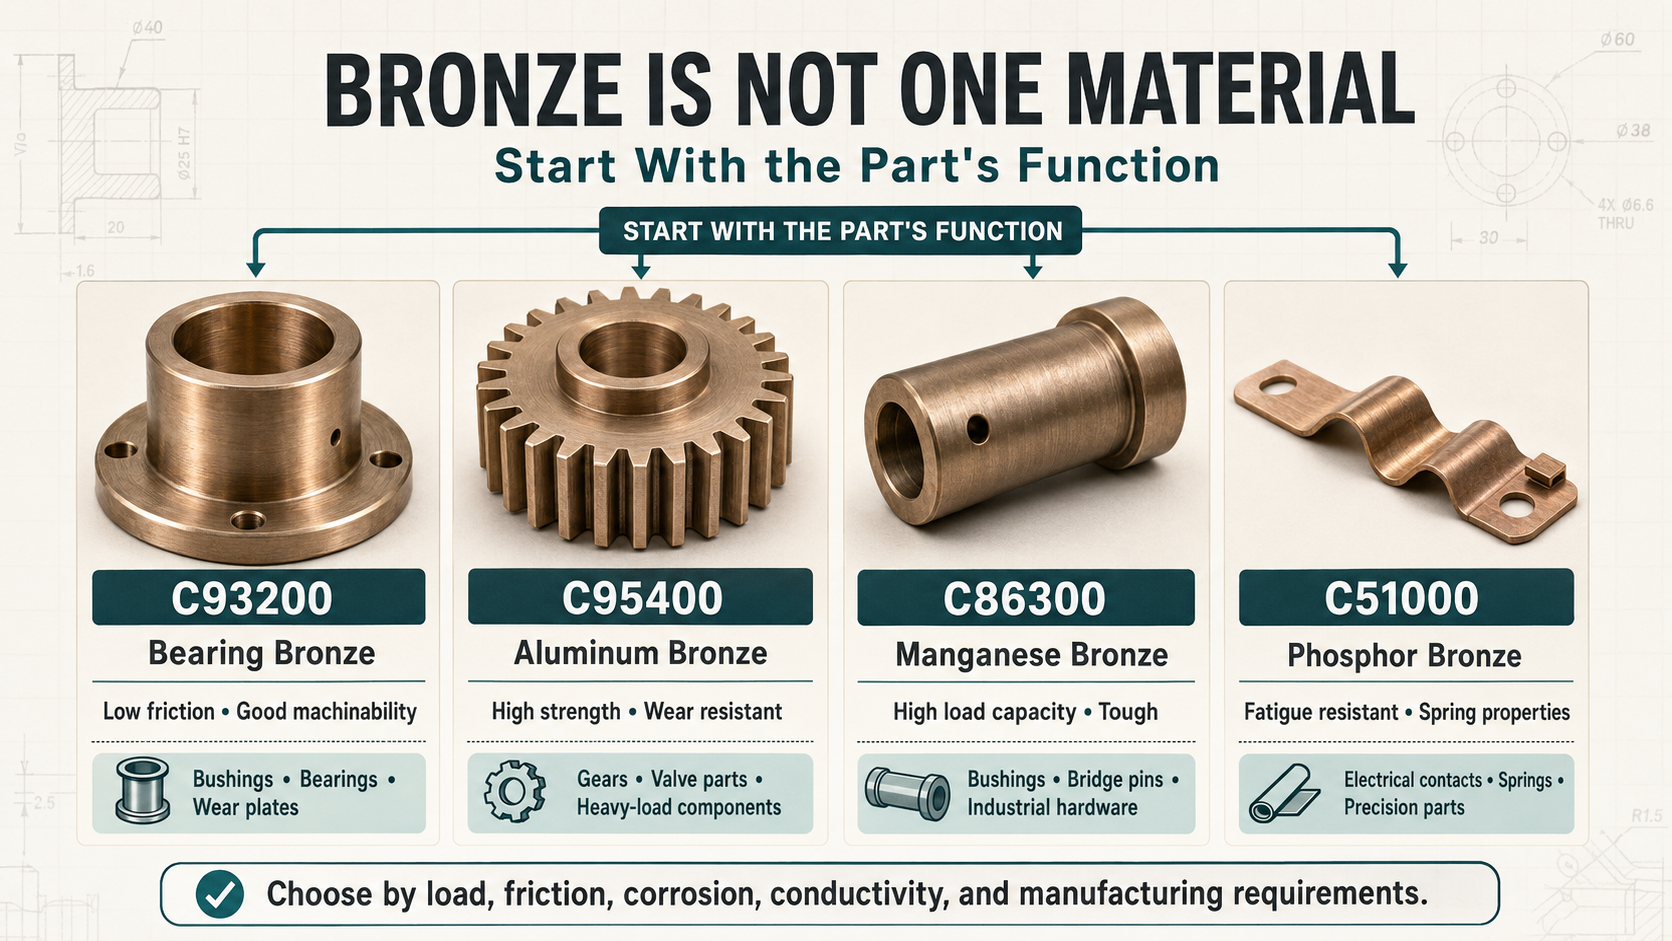
| Todo oy | Fortalezas | Comportamientos típicos de CNC | Aplicaciones comunes |
|---|---|---|---|
| C93200 Bronce con cojinete | Excelente resistencia al desgaste, incrusta contaminantes, antifricción | Máquinas fácilmente, perdonando con las herramientas | Bujes, rodamientos, arandelas de empuje |
| C95400 Bronze de aluminio | Alta resistencia, excelente resistencia a la corrosión | Más duro para las herramientas, se beneficia del carburo afilado | Equipo marino, componentes de alta resistencia, piezas de alta carga |
| C510/C544 Bronce Fósforo | Elasticidad, grano fino, gran resistencia a la fatiga | Corte muy limpio, soporta bien las tolerancias ajustadas | Contactos eléctricos, muelles, componentes de precisión |
C93200 está ampliamente asociado con rodamientos y casquillos porque ofrece una útil mecanizabilidad y un comportamiento antifricción. El bronce de aluminio C95400 es más resistente y a menudo se considera para engranajes, piezas de desgaste y entornos exigentes de corrosión, pero normalmente es más difícil de mecanizar. Los bronces de fósforo combinan resistencia, resistencia al desgaste y propiedades relacionadas con muelles en formas forjadas adecuadas.
La calificación es solo parte del requisito. Indique la forma del producto—barra de fundición continua, colada centrífuga, fundición en arena, placa, tubo o barra forjada—y cualquier condición de temple o tratamiento térmico. Las propiedades y los riesgos de defectos pueden variar según la forma del producto. Por ejemplo, una fundición casi neta puede reducir el desperdicio de material en un componente grande, mientras que la barra de fundición continua puede ofrecer una vía de obtención más sencilla para un casquillo torneado.
Solicita un certificado de material cuando la trazabilidad de la calidad sea importante. El certificado debe identificar la aleación, el calor o el lote, la especificación y la química o propiedades declaradas según lo requiera la orden de compra.
3. Por qué difieren las citas de bronce
El material de bronce puede representar una parte significativa del coste de total pieza, especialmente cuando un componente se mecaniza a partir de barras o placas sobredimensionadas. Dos proveedores pueden seleccionar diferentes tamaños iniciales, formas de producto o fuentes de material. Uno puede incluir certificación y trazabilidad; otro puede citar material comercial sin documentación. Estas diferencias deberían ser visibles antes de comparar los precios por unidad.
La eliminación de stock es otro factor importante. Un anillo de pared fina cortado a partir de barra sólida puede generar muchas más astillas que el producto terminado. Una fundición o tubo con núcleo puede reducir el desperdicio, pero hay que tener en cuenta las herramientas, la cantidad mínima de pedido y la calidad de la fundición. Para producción de bajo volumen, la barra estándar puede seguir siendo la opción más rápida y de menor riesgo incluso cuando la utilización de materiales es pobre.
Las suposiciones del proceso también importan. Un proveedor puede terminar un diámetro mediante perforación CNC; Otra puede incluir el escariado, el afilado o el rectificado. Uno puede mecanizar todas las características críticas en una configuración, mientras que otro transfiere la pieza entre torneado y fresado. El alcance de la inspección, el desbarbado, la limpieza, el embalaje y el acabado exterior pueden incluirse en un proveedor y excluirse por otro.
Pide a cada proveedor que indique la calidad y forma del material, tamaño inicial, ruta principal del proceso, certificados incluidos, inspección crítica. Una cotización con supuestos claros es más útil que un precio más bajo basado en un material "bronce" indefinido.
4. La mecanizabilidad es específica de Todo oy
-El comportamiento del mecanizado en bronce varía considerablemente. Los bronces de rodamientos de mecanizado Gratis pueden formar astillas manejables y soportar torneado eficiente. Los bronces de aluminio o manganeso más fuertes pueden generar mayores fuerzas de corte, más calor y mayor desgaste de la herramienta. Algunas aleaciones de cobre dúctiles producen astillas largas que interfieren con la automatización y la calidad de la superficie.
El taller debe elegir herramientas de corte, geometría de filo, refrigerante y control de viruta para la aleación real. Las herramientas afiladas ayudan a reducir la formación de rebabas y la difuminación. La sujeción estable limita las vibraciones, especialmente en anillos delgados y casquillos largos. El desgaste de la herramienta debe monitorizarse porque un filo desgastado puede cambiar el tamaño del diámetro y el acabado superficial incluso cuando el programa CNC no ha cambiado.
Los compradores no necesitan prescribir velocidad de corte ni alimentación a menos que el proceso esté controlado por el cliente. Deberían preguntar cómo gestionará el proveedor las características que generan riesgo. Para un casquillo de pared fina, esto puede incluir desbaste escalonado, mordazas blandas, baja presión de sujeción y medición final tras desabrazar. Para un tubo profundo, puede incluir evacuación de astillas y una barra dedicada para perforar. Para un engranaje en blanco, puede incluir control de referencia entre el torneado y el corte de dientes.
| Parámetro de mecanizado | Bearing Bronze (C932) | Aluminum Bronze (C954) | Phosphor Bronze (C510) |
|---|---|---|---|
| Mecánica relativa | Excelente | Justo | Bien |
| Velocidad recomendada (SFM) | 600-800 | 300-450 | 400-600 |
| Formación de Chip | Corto, escamoso | Largo, resistente, fibroso | Limpio, manejable |
| Desafío principal | Borrón si las herramientas se afilan | Desgaste de herramientas, endurecimiento por trabajo | Control del chip, calor |
La experiencia de un proveedor debe demostrarse mediante un proceso sensato y un plan de inspección, no una afirmación general de que el bronce es fácil de mecanizar.
5. Perforaciones, ajustes y distorsión de pared
Muchas piezas personalizadas de bronce son casquillos, manguitas, rodamientos o componentes de válvulas, por lo que la calidad del diámetro suele ser el requisito central. El dibujo debe definir el tamaño del diámetro del cilindro terminado, el ajuste, la redondez o la cilindricidad cuando la función lo requiera, el acabado superficial y si las dimensiones se aplican en estado libre o después del ensamblaje.
El ajuste de presión cambia el diámetro. Un casquillo delgado de bronce instalado en una carcasa puede contraerse, por lo que el tubo de estado libre no puede seleccionarse sin tener en cuenta la interferencia de la carcasa, el grosor de la pared, el material y el método de instalación. La holgura final de funcionamiento también depende del eje de acoplamiento, la temperatura de funcionamiento, la lubricación y la carga. La ingeniería debe establecer el encaje; El taller debe fabricar y verificar el estado especificado.
Las paredes delgadas pueden deformarse bajo la presión del mandillero. Una pieza puede medir correctamente mientras está sujeta y cambiar tras la retirada. Mordaces blandas, mandriles expansivos, sujeción controlada, mecanizado por etapas e inspección posterior a la liberación pueden reducir este riesgo. Los compradores deberían preguntar si la inspección presupuestada se realiza en el estado libre.
No añadas una redondez o cilindricidad extremadamente ajustada sin confirmar que es necesario y medible. Un micrómetro o calibre de calibre comprueba el tamaño pero no caracteriza completamente la forma. Cuando la tolerancia al formulario sea crítica, confirma que el proveedor o una fuente de inspección aprobada dispone del equipo adecuado.
6. Acabado superficial, ranuras y desbarbado
Una superficie de soporte de bronce necesita un acabado adecuado a sus condiciones de lubricación y acoplamiento. Un valor de rugosidad más bajo no es automáticamente mejor. El dibujo debe identificar la zona funcional y el parámetro requerido, y la ingeniería debe considerar si la superficie debe retener lubricante.
Las ranuras de lubricación requieren geometría clara. Especifica el ancho de la ranura, profundidad, estado del filo, patrón y relación con los agujeros de aceite. Un boceto ambiguo puede provocar que una ranura atraviese una pared, reducir el área de carga o desviar el lubricante fuera de la zona de contacto. Las intersecciones entre agujeros deben ser desbarbadas sin dejar partículas sueltas.
El bronce puede formar finas rebarbas a lo largo de agujeros perforados, ranuras, roscas y bordes fresados. "Desbarbar todos los bordes" puede ser insuficiente para un componente hidráulico o de rodamiento. Identifica los conductos que deben estar limpios, los bordes que requieren una ruptura controlada y las superficies donde se prohíbe el desbarbado abrasivo. Si la limpieza es importante, define las expectativas de limpieza y envasado.
Las superficies cosméticas deben separarse de las superficies funcionales. Pulir toda la pieza añade coste y puede cambiar los bordes o dimensiones. Cuando la apariencia importe, proporciona un estándar visual aprobado, dirección de superficie o muestra en lugar de términos subjetivos como "buen acabado".
7. Corrosión, metales disímiles y acabados
A menudo se selecciona bronce por resistencia a la corrosión, pero el rendimiento depende de la aleación, el entorno, los materiales de unión y la exposición. El agua de mar, los productos químicos industriales, el agua potable y la maquinaria interior no son condiciones de servicio equivalentes. La ingeniería debe confirmar la idoneidad de la aleación utilizando datos reconocidos de materiales y estándares de aplicación.
La interacción galvánica puede ocurrir cuando el bronce está conectado eléctricamente a otro metal en un electrolito. El conjunto completo —incluyendo fijaciones, recubrimientos, sellos y drenaje— debe ser revisado. El taller mecánico no puede determinar el rendimiento de la corrosión del sistema solo con un dibujo de pieza.
Algunos componentes de bronce se suministran tal como mecanizados; otros reciben pulido, limpieza tipo pasivación, chapado o embalaje protector. Si se requiere un recubrimiento, indica la especificación, el grosor, las áreas enmascaradas y si las dimensiones aplican antes o después del acabado. Las roscas, los agujeros, las superficies de apoyo y los contactos eléctricos pueden necesitar enmascaramiento.
Para componentes marinos o de presión, no se suponga que la calidad del material por sí sola garantiza la estanqueidad. La solidez de la fundición, el grosor de la pared, la ruptura en el mecanizado, los enchupies, las uniones y la inspección son importantes.
8. Inspección y Documentación
El plan de inspección debe coincidir con el riesgo. Las dimensiones Estándar pueden comprobarse con micrómetros, calibradores, calibradores de diámetro, medidores de altura y accesorios. La inspección de CMM es útil para la posición de las características, patrones de pernos, datums y relaciones entre elementos torneados y fresados. La prueba de rugosidad superficial verifica las zonas de rodamiento o sellado especificadas. Los certificados de materiales confirman la aleación solicitada cuando se requiere documentación.
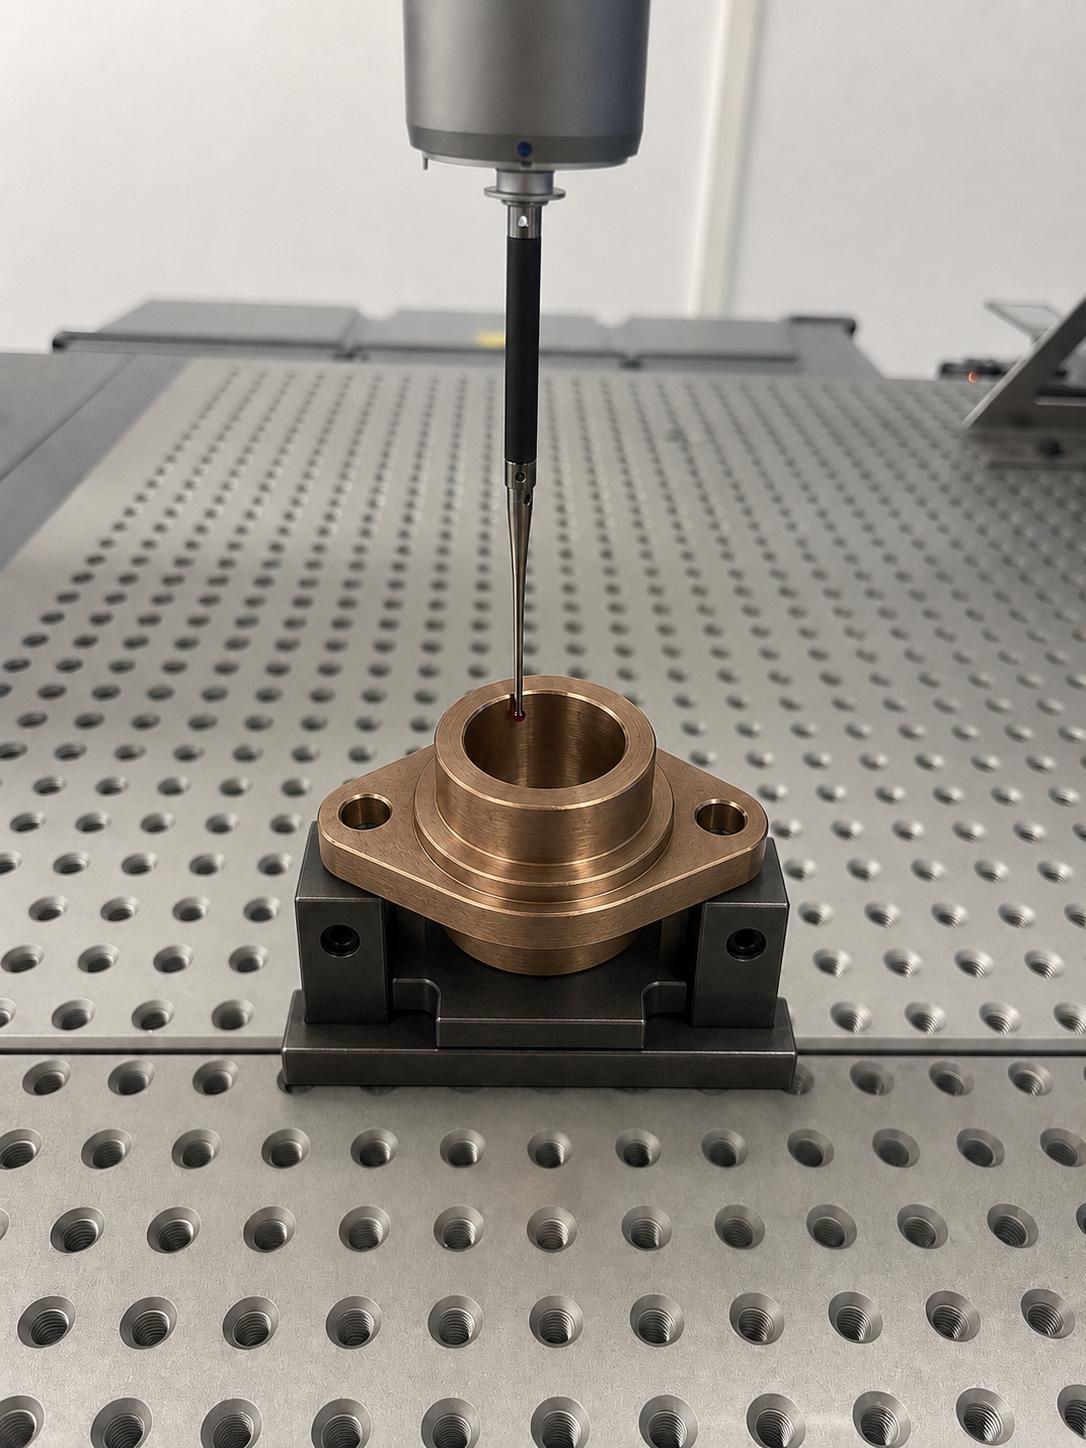
Para los primeros pedidos, identificar características clave y solicitar resultados registrados. Ejemplos típicos incluyen el diámetro del rodamiento, el diámetro exterior, el grosor de la pared, la profundidad de la ranura, la perpendicularidad de una cara de localización y la posición de los orificios de lubricación. Exigir un informe completo para cada dimensión no crítica puede aumentar el coste sin aumentar el riesgo principal.
El informe debe hacer referencia a la revisión del dibujo y listar nominal, tolerancia, resultado y aceptación. Si se permite la toma de muestras, define el plan o deja que el proveedor proponga uno para su aprobación. Para la producción repetida, pregunta cómo se monitorizan el desgaste de la herramienta y la deriva del proceso.
9. Lista de control de costes para compradores
Primero, especificar la aleación correcta en lugar de añadir tolerancias excesivas para compensar la incertidumbre. Segundo, usa un tamaño estándar de culata siempre que sea posible. Tercero, limita las tolerancias ajustadas y los acabados finos a las características funcionales. Cuarto, evita mecanizar un anillo fino a partir de una barra sólida muy grande cuando el tubo o la fundición son comercialmente viables. Quinto, combinar características relacionadas en una estrategia de datos estables.
Proporciona la cantidad inicial y el volumen anual esperado. Un número prototipo puede preferir mandíbulas flexibles y flexibles y barra estándar. La producción repetida puede justificar la retención de trabajo dedicada, medidores especiales, stock optimizado o un espacio en blanco casi neto. Pide al proveedor que separe las herramientas puntuales del precio unitario recurrente.
Revisa los requisitos de inspección y certificación. La trazabilidad de materiales, la presentación de informes del primer artículo, la inspección al 100%, la limpieza especial y el embalaje individual tienen valor en la aplicación adecuada, pero no deben copiarse automáticamente de un programa crítico a un componente de bajo riesgo.
Finalmente, compare total alcance. Confirma material, forma del producto, suposiciones sobre chatarra, mecanizado, operaciones secundarias, inspección, certificados, embalaje y condiciones de entrega. La partida más barata no es la opción de menor coste si los requisitos materiales o funcionales son incompletos.
10. Qué incluir en una RFQ de mecanizado de bronce
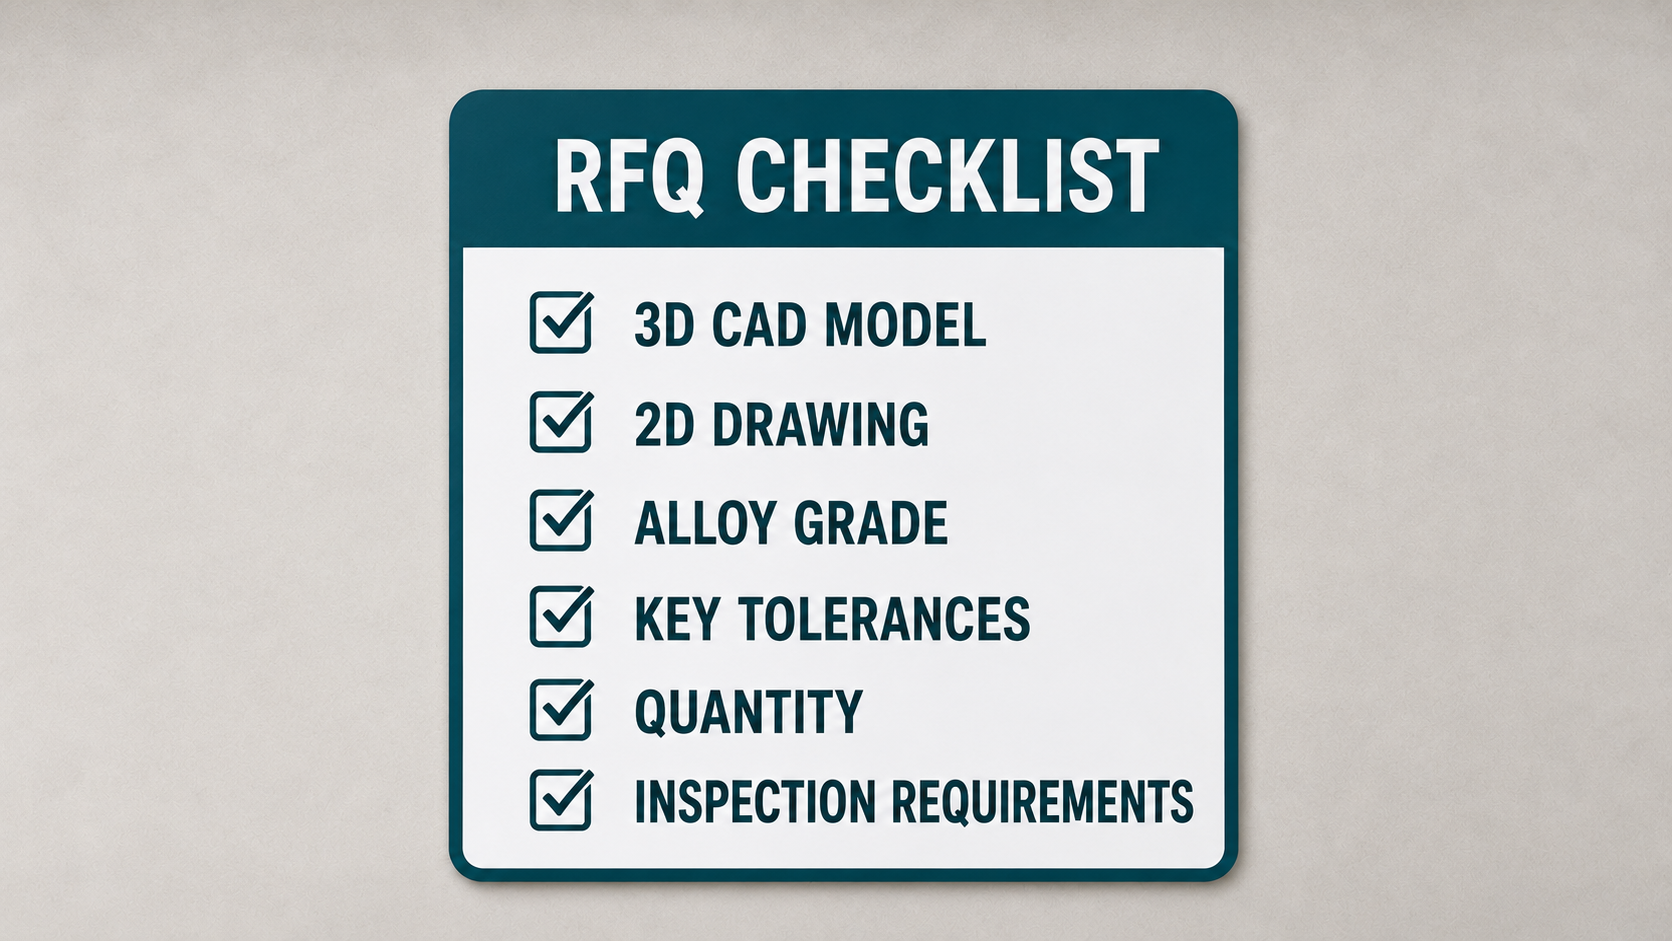
Proporcionar un modelo 3D controlado y un dibujo 2D, aleación exacta y especificaciones, forma del producto si se controla, cantidad, demanda anual, ajustes críticos, GD&T, acabado superficial, roscaduras, acabado secundario, limpieza, informes de inspección, certificados, embalaje y requisitos de entrega.
Añade información de aplicación que afecte a la fabricación: tamaños del eje de acoplamiento y de la carcasa, condición de ajuste por presión, temperatura de funcionamiento, lubricante, dirección de carga, entorno de corrosión y si la pieza soporta presión. Identifica claramente las dimensiones que se aplican después de la instalación o el acabado.
Pide a los proveedores que indiquen sustituciones y suposiciones. Si una aleación cotizada no es idéntica, requiere la aprobación de ingeniería antes de la realización del pedido. Confirma si el certificado del material es del molino, distribuidor, fundición o taller mecánico y qué información contiene.
De prototipo a repetición Producto ion
La economía de prototipo y la producción repetida son diferentes. El primer lote de piezas de mecanizado de bronce puede utilizar sujeción flexible de la obra, material estándar e inspección adicional mientras se demuestra el proceso. Una vez que el diseño es estable, el proveedor puede evaluar mordazas dedicadas, fijarios, manómetros, tamaño de lotes, compromisos de stock y registros de inspección automatizada.
Los compradores deben informar al proveedor si el dibujo es experimental o se ha publicado. Si es probable que cambien el diseño, evita herramientas dedicadas y costosas demasiado pronto. Si la demanda es estable, proporciona los rangos de previsión y la frecuencia de pedidos. Esto ayuda al proveedor a separar el coste de ingeniería único del precio unitario recurrente y propone una vía que siga siendo competitiva tras la validación.
Mantener la disciplina de revisiones. Una orden repetida debe hacer referencia al plano aprobado, material, acabado, muestra y plan de inspección. Cambios aparentemente pequeños en la tolerancia, la preparación de la superficie o la documentación pueden alterar el proceso y deben revisarse antes de asumir que el precio y el plazo de entrega no cambian.
Embalaje e inspección entrante
El embalaje forma parte de la calidad para el mecanizado en bronce. Las superficies de precisión pueden rayarse, teñirse, abollarse o contaminarse tras la inspección final. Define protección contra la corrosión, separación individual, bolsas limpias, bandejas rígidas, protección de bordes y etiquetado según el riesgo de la pieza. Evita materiales de embalaje que puedan marcar superficies cosméticas o dejar residuos.
La inspección entrante debe centrarse en las características críticas aprobadas. Verifica el número de pieza, revisión, cantidad, paquete de certificados, daños visibles y dimensiones o criterios de apariencia seleccionados. No crees un nuevo método de aceptación tras la entrega a menos que esté acordado con el proveedor. Si un resultado es disputado, registra el instrumento, el estado de soporte, el entorno, el tamaño de la muestra y las fotografías para que ambas partes puedan reproducir la comprobación.
Revisión de dibujo antes de la cita
Una breve revisión del dibujo antes de la cita es especialmente valiosa para el mecanizado de bronce. Comprueba que el modelo 3D y el dibujo 2D tengan la misma revisión, que los datos reflejen el ensamblaje y que cada nota especial tenga un método de aceptación medible. Identifica las dimensiones que cambian tras un tratamiento térmico, recubrimiento, instalación u otro proceso secundario. Si se referencia a un estándar de cliente, incluye el documento en lugar de esperar que el proveedor encuentre la revisión correcta.
Pide al proveedor que devuelva una lista marcada de supuestos junto con la cotización. Esto puede incluir la disponibilidad del material, el tamaño del stock, la margen de mecanizado, procesos externos, el método de medición, el tamaño de la muestra y el embalaje. Ingeniería puede aprobar o corregir esas suposiciones antes de que se publique una orden de compra.
Control de cambios tras la aprobación
Una vez aprobado el primer lote de mecanizado de bronce, registra las condiciones que produjeron el resultado aceptado. Conserva la revisión del plano, la fuente del material o la ley aprobada, la ruta clave del proceso, la especificación de acabado, la muestra aprobada, el plan de inspección y el método de envasado junto con el registro del proveedor. Esto crea una base práctica para los pedidos repetidos.
Los cambios deben revisarse en proporción al riesgo. Una nueva fuente de stock, un tratamiento térmico diferente, un proceso cosmético revisado, un procesador exterior modificado o un dispositivo modificado pueden afectar al encaje, la apariencia o la documentación. No todos los cambios requieren una recualificación completa, pero no debe hacerse de forma silenciosa cuando afecta a una característica aprobada.
Preguntas frecuentes
¿Cuál es el mejor bronce para mecanizado CNC?
No existe una mejor calificación universal. El C93200 se considera comúnmente para rodamientos y casquillos, mientras que los bronces de aluminio más resistentes se adaptan a otras cargas y entornos. Selecciona por función y especificación.
¿Por qué es caro el mecanizado en bronce?
Todo precio de la oy, stock sobredimensionado, chatarra alta, mecanizado difícil, diámetros estrechos, acabados especiales, certificación y baja cantidad pueden aumentar el coste.
¿Se pueden mecanizar los casquillos de bronce con una estricta tolerancia al diámetro?
Sí, pero deben considerarse el grosor de la pared, la distorsión de sujeción, la inspección en estado libre, la interferencia de la instalación y la temperatura.
¿Debo especificar el número UNS?
Sí. Una designación UNS junto con la especificación aplicable del producto otorga a los proveedores un requisito de material mucho más claro que el de "bronce".
El mecanizado CNC exitoso de piezas de bronce comienza mucho antes del corte. Depende de si el proveedor puede comprender con precisión la calidad de la aleación, las relaciones de acoplamiento, las superficies funcionales y las condiciones de operación, y traducir esos requisitos en un plan de mecanizado e inspección estable.
Con más de 10 año de experiencia, más de 70 máquinas CNC —incluyendo centros de mecanizado de 3, 4 y 5 ejes y equipos de fresado— y un sistema de calidad certificado ISO 9001:2015, Brightstar soporta componentes personalizados de bronce desde la validación del prototipo hasta la producción repetida. Basándonos en tus planos, modelos 3D, especificaciones de aleaciones, cantidades, tolerancias críticas, requisitos de acabado superficial y condiciones de aplicación, nuestro equipo puede proporcionar una revisión DFM específica del proyecto, un plan de fabricación y un presupuesto. Evaluamos los riesgos potenciales en la selección de materiales, la sujeción de obras, las herramientas, el desbarbado, la inspección dimensional, el coste y el plazo de entrega antes de que comience la producción.
Ya sea que necesites un prototipo único, piezas de validación de bajo volumen o una producción repetida constante, envía tus archivos de proyecto a Brightstar. Ayudaremos a reducir el mecanizado innecesario, el desperdicio de materiales y el retrabajo sin comprometer el ajuste, la calidad superficial o el rendimiento funcional, proporcionando a la vez una comunicación ágil, un riguroso control de calidad y una entrega fiable para su proyecto de mecanizado CNC de bronce.
Aviso legal
Todo datos cuantitativos (porcentajes y tarifas por hora) proporcionados en este artículo son solo para fines ilustrativos y educativos, basados en los promedios del sector. Los costes reales pueden variar según la geometría específica de la pieza, las fluctuaciones en los precios del mercado de materias primas y las tarifas laborales regionales. Para un cálculo preciso de los costes del proyecto, Brightstar Prototype CNC Co., Ltd recomienda contactar directamente con nuestro equipo para obtener presupuestos actualizados adaptados a sus necesidades específicas.