
Tolerancias de mecanizado CNC: Guía práctica para ingenieros y equipos de compras
Si alguna vez has recibido una pieza mecanizada CNC que "parecía correcta" pero se negó a montar, ya entiendes por qué importan las tolerancias. Una tolerancia es la desviación permitida respecto a una dimensión especificada — y en la fabricación de precisión, esa pequeña diferencia entre "lo suficientemente buena" y "perfecta" determina si una pieza encaja, funciona o acaba en el contenedor de chatarra.
Para equipos de compras e ingenieros que buscan servicios de mecanizado CNC personalizados, entender las tolerancias no es opcional. Impacta directamente en el coste de la pieza, el tiempo de entrega, el rendimiento del ensamblaje y, en última instancia, la fiabilidad de tu producto en el campo. Sin embargo, la especificación de tolerancia sigue siendo uno de los aspectos más incomprendidos del proceso de abastecimiento. Muchos dibujos llegan con tolerancias excesivamente estrictas que aumentan el coste innecesariamente, mientras que otros carecen de avisos críticos sobre características funcionales, lo que puede provocar problemas de ajuste más adelante.
Esta guía destila lo que nuestro equipo de ingeniería ha aprendido durante año años de producción — ya seas un ingeniero mecánico experimentado o un responsable de compras revisando un presupuesto, puedes tomar decisiones más inteligentes sobre las tolerancias.
¿Qué es exactamente una tolerancia de mecanizado CNC?
A tolerancia define la variación máxima permitida en una dimensión física. Cuando un dibujo indica un diámetro de agujero de 10,00 mm con una tolerancia de ±0,05 mm, el agujero terminado puede medir entre 9,95 mm y 10,05 mm y aún así ser aceptado.
Existen tolerancias porque ningún proceso de fabricación puede producir una pieza con una dimensión infinitamente exacta. Incluso el centro de mecanizado de 5 ejes más avanzado presenta una variabilidad inherente — desde la deflexión y expansión térmica de la herramienta hasta la retrocesa del material y la incertidumbre de la medida. El objetivo de la especificación de tolerancias no es eliminar por completo la variación (lo cual es imposible), sino controlarla dentro de límites que garanticen un buen funcionamiento y mantengan la fabricación económicamente viable.
Existen varias categorías de tolerancias que encontrarás en un dibujo típico de mecanizado CNC:
Tolerancias lineales — regulan longitudes, anchos, alturas, diámetros de agujeros y otras medidas directas.
Tolerancias angulares — controlan la desviación permitida de ángulos, como un biselón o una superficie cónica.
Tolerancias geométricas (GD&T) — forma de control, orientación, ubicación y esgotamiento de características. Ejemplos incluyen la planitud, el paralelismo, la perpendicularidad, la concentricidad y la posición.
Acabado superficial — aunque no es una tolerancia dimensional en sí, la rugosidad superficial (Ra) suele especificarse junto con las tolerancias e afecta tanto a la apariencia como al coste.
Entender qué características requieren un control estricto y cuáles pueden basarse en tolerancias estándar de tienda es la base de un suministro de piezas de precisión rentable.
Las dos tolerancias dominantes Estándar: ISO 2768 vs. ASME Y14.5
En cuanto a tolerancias generales en piezas mecanizadas CNC, dos estándares dominan la fabricación global: ISO 2768 (usado principalmente en Europa, Asia y Oriente Medio) y ASME Y14.5 (el estándar norteamericano para Dimensionado y Tolerancia Geométrica).
ISO 2768: Tolerancias generales para el resto del dibujo
ISO 2768 es un estándar general de tolerancias. Permite al ingeniero colocar una sola nota en el bloque de título del dibujo — como "ISO 2768-mK" — y esa nota establece automáticamente la variación permitida por defecto para cada dimensión en la parte que no tenga una señal explícita de tolerancia. Esto simplifica drásticamente la creación de dibujos para características no críticas.
El estándar se divide en dos partes:
ISO 2768-1 cubre tolerancias generales para dimensiones lineales y angulares, con cuatro clases de precisión: f (fino), m (medio), c (grueso) y v (muy grueso).
ISO 2768-2 cubre las tolerancias generales para características geométricas — rectitud, planitud, perpendicularidad, simetría y runout — con tres clases: H, K y L.
Un callout como "ISO 2768-mK" significa tolerancias lineales de clase media (m) combinadas con tolerancias geométricas de clase K. Esta es una de las combinaciones más comúnmente especificadas en el mecanizado CNC comercial e industrial. A fecha de 2026, la versión de 1989 de la ISO 2768 sigue siendo la norma activa, aunque un borrador de revisión (ISO/DIS 2768) alcanzó la fase DIS en 2025 con cambios propuestos, incluyendo la restricción del alcance a tamaños lineales y angulares únicamente. Por ahora, las tablas existentes siguen gobernando la mayor parte de la producción.
ASME Y14.5: GD&T completo para ensamblajes críticos
ASME Y14.5 es el estándar dominante en Norteamérica y es cada vez más necesario por las cadenas de suministro OEM con sede en EE. UU. A diferencia del enfoque de "una nota lo cubre todo" de la ISO 2768, ASME Y14.5 proporciona un lenguaje simbólico completo — Dimensionamiento y Tolerancia Geométrica (GD&T) — que permite a los ingenieros definir explícitamente la forma, orientación, ubicación y desuso de características individuales usando Feature Control Frames.
GD&T es más potente pero también más complejo. Requiere ingenieros formados para aplicar correctamente y maquinistas e inspectores capacitados para interpretarlo. La ventaja es que para conjuntos complejos con interfaces funcionales — piensa en componentes estructurales aeroespaciales, interfaces de implantes médicos o piezas de transmisión automotriz — GD&T elimina ambigüedades que las tolerancias generales no pueden.
¿Qué Estándar deberías usar?
| Aspect | ISO 2768 | ASME Y14.5 (GD&T) |
|---|---|---|
| Comunicación | Implícito por una nota general en el bloque de título | Definido explícitamente en Feature Control Frames |
| Mejor para | Piezas no críticas, soportes simples, chapa metálica | Conjuntos complejos, interfaces funcionales, piezas de precisión |
| Control geométrico | Limitado a 5 características | Suite completa: posición, perfil, paralelismo, cilindricidad y más |
| Esfuerzo de dibujo | Bajo — rápido de crear | Higher — requiere ingenieros GD&T formados |
| Regiones típicas | Europa, Asia, Oriente Medio | Cadenas de suministro OEM de Norteamérica, EE. | UU.
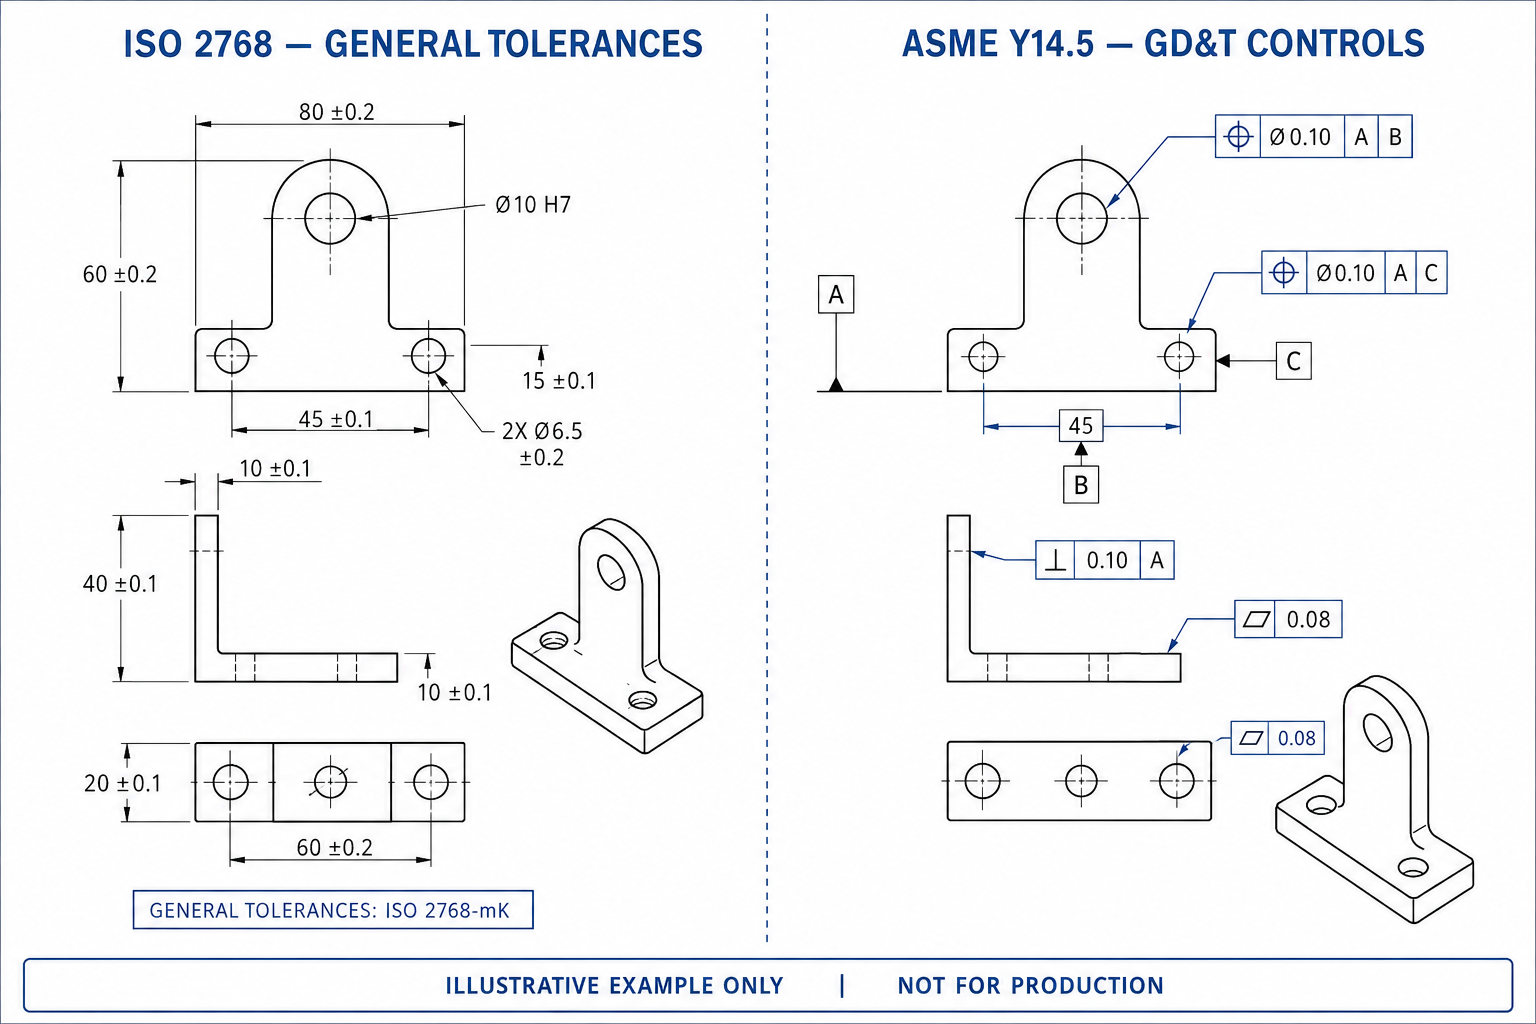
En Brightstar, nuestro equipo de ingeniería domina ambos estándares. Producimos regularmente piezas con ISO 2768-mK para clientes europeos y para ASME Y14.5 GD&T completo para clientes aeroespaciales y médicos estadounidenses. Si tu dibujo utiliza un estándar pero tu cliente final espera otro, podemos asesorarte sobre la conversión — aunque siempre recomendamos confirmarlo con tu equipo de diseño antes de hacer cambios.
Rangos típicos de tolerancia por proceso de mecanizado CNC
No todas las máquinas CNC son iguales, y la tolerancia alcanzable depende en gran medida del proceso utilizado. Esto es lo que puedes esperar de forma realista:
3-ejes CNC fresado
Estándar los centros verticales de mecanizado de 3 ejes son los pilares del mecanizado CNC. Dependiendo del tamaño de la pieza, material, geometría y configuración, normalmente pueden conseguir:
Tolerancias lineales generales: ±0,10 mm a ±0,05 mm (±0,004" a ±0,002")
Tolerancias lineales más estrictas: ±0,025 mm a ±0,01 mm (±0,001" a ±0,0004"), alcanzables con pasadas cuidadosas de fijación y acabado
Tolerancias de posición de los agujeros: ±0,05 mm a ±0,025 mm, dependiendo del patrón de agujeros, la estructura de referencia y el método de inspección
Las máquinas de 3 ejes son ideales para piezas prismáticas donde todas las características son accesibles desde arriba o desde un número limitado de configuraciones. Cada configuración adicional introduce un posible error de apilamiento, por lo que las piezas que requieren múltiples operaciones de re-fijación tienden a acumular tolerancias más amplias.
5-ejes mecanizado CNC
los centros de mecanizado de 5 ejes giran la pieza o herramienta en dos ejes adicionales, permitiendo mecanizar geometrías complejas en una sola configuración. Esta ventaja de un solo montaje es fundamental para el control de tolerancias:
Tolerancias lineales generales: ±0,025 mm a ±0,01 mm (±0,001" a ±0,0004")
Capacidad de alta precisión: hasta ±0,005 mm (±0,0002") bajo condiciones controladas, dependiendo de la geometría de la pieza, material, tamaño de la característica y requisitos de inspección
Tolerancias de ubicación entre características: ±0,02 mm a ±0,01 mm para características mecanizadas en la misma configuración
Acabado superficial: Típicamente Ra 0,8-1,6 μm sin pulido secundario
Como las máquinas de 5 ejes reducen o eliminan múltiples configuraciones, a menudo ofrecen tolerancias globales más estrictas en piezas complejas que las máquinas de 3 ejes, aunque la precisión por eje pueda ser similar. Por eso, los componentes aeroespaciales de turbinas, los cuerpos de implantes médicos y los complejos conectores automotrices se producen cada vez más en equipos de 5 ejes. En Brightstar, nuestra flota de más de 70 centros de mecanizado incluye máquinas tanto de 3 como de 5 ejes. Para piezas con características complejas en ángulo o requisitos posicionales muy ajustados, a menudo recomendamos un enfoque de 5 ejes no porque sea más caro por hora, sino porque reduce el error de configuración y mejora el rendimiento en la primera pasada, lo que puede reducir el coste total de la pieza.
CNC Torneado (Torno)
El torneado CNC produce piezas rotatorias — ejes, bujes, conectores, cuerpos de válvulas. El giro generalmente ofrece un excelente control dimensional:
Tolerancias de diámetro: ±0,02 mm a ±0,005 mm (±0,0008" a ±0,0002"), dependiendo del material, diámetro, longitud y geometría de la pieza
Tolerancias de longitud: ±0,05 mm a ±0,02 mm
Total runout indicado (TIR): 0,01 mm a 0,005 mm entre diámetros vertidos en la misma configuración
Las piezas torneadas se benefician de la simetría rotacional del proceso, que naturalmente produce características altamente concéntricas. Cuando una pieza combina elementos torneados y fresados (realizados en torno de fresado o de herramienta activa), la tolerancia en la interfaz entre procesos merece especial atención.
Rectificado y Operaciones Secundarias
Cuando las tolerancias bajan de ±0,005 mm (±0,0002"), el fresado o torneado CNC convencional normalmente no puede mantenerlas de forma consistente. En ese momento, se vuelven necesarias las operaciones secundarias de rectificado — rectificado superficial, cilíndrico o rectificado con plantillas. El farmeo puede conseguir:
Tolerancias dimensionales: ±0,0025 mm a ±0,001 mm (±0,0001" a ±0,00004"), dependiendo del material, tamaño de la característica y método de inspección
Acabado superficial: hasta Ra 0,1 μm bajo condiciones de acabado controladas
>Planitud: hasta 0,001 mm sobre una superficie de 100 mm
El rectificado añade coste y tiempo de entrega, por lo que debe reservarse para características que realmente lo requieran — como pérgulas de rodamiento, superficies de sellado o interfaces de medidor de precisión.
Cómo la elección de materiales afecta a las tolerancias alcanzables
El material que elijas tiene un impacto significativo en las tolerancias que puede mantener tu pieza mecanizada CNC. Esto es lo que experimenta nuestra planta de producción día tras día:
Aluminum (6061, 7075, 5052)
El aluminio es el material más común en el mecanizado CNC por una buena razón. Se mecaniza rápidamente, produce excelentes acabados superficiales y mantiene bien las tolerancias:
Tolerancias generales: ±0,05 mm a ±0,025 mm
Tolerancias más estrictas: ±0,01 mm a ±0,005 mm para características adecuadas bajo condiciones controladas de mecanizado e inspección
Consideración térmica: El aluminio se expande significativamente con el calor — aproximadamente 23 μm/m/°C. Durante el mecanizado pesado, la pieza puede crecer de forma medible y luego contraerse al enfriarse. Los maquinistas experimentados tienen en cuenta esto realizando pasadas de acabado a temperaturas estables.
Las piezas de aluminio son ideales para prototipado rápido, componentes estructurales aeroespaciales y cajas para electrónica de consumo. Es uno de los materiales con mayor volumen diario de procesamiento.
Stainless Steel (304, 316, 17-4 PH)
El acero inoxidable es más duro para las herramientas y genera más calor de corte, pero es dimensionalmente estable y mantiene excelentes tolerancias:
>Estándar tolerancia: ±0,05 mm a ±0,025 mm
Capacidad ajustada: ±0,01 mm a ±0,005 mm con fijación rígida y avances/velocidades adecuadas
Endurecimiento por trabajo: los aceros inoxidables austeníticos (304, 316) se endurecen rápidamente, lo que puede causar deflexión de la herramienta y deriva de tolerancia si no se optimizan los parámetros de mecanizado.
El acero inoxidable es el material preferido para dispositivos médicos, equipos de procesamiento de alimentos, componentes marinos y cualquier aplicación que requiera resistencia a la corrosión. El acero inoxidable 17-4 PH, en particular, es popular para piezas aeroespaciales y médicas porque puede ser tratado térmicamente a alta resistencia tras el mecanizado.
Titanium (Ti-6Al-4V)
El titanio ofrece una relación resistencia-peso excepcional y biocompatibilidad, pero es uno de los materiales más difíciles de mecanizar:
>Estándar tolerancia: ±0,1 mm a ±0,05 mm
Capacidad ajustada: ±0,025 mm a ±0,01 mm, pero requiere montajes muy rígidos, herramientas de carburo afiladas y refrigerante a alta presión
Conductividad térmica: la baja conductividad térmica del titanio significa que el calor de corte permanece en la herramienta en lugar de disiparse a través del chip, acelerando el desgaste de la herramienta y dificultando un control constante de tolerancias.
El titanio es esencial para componentes estructurales aeroespaciales, implantes médicos y piezas automotrices de alto rendimiento. El coste premium del material y las velocidades de mecanizado más lentas hacen que las piezas de titanio sean significativamente más caras que el aluminio, pero para aplicaciones donde la resistencia y el peso importan, no hay sustituto.
Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
La máquina de plásticos es diferente a los metales y presenta desafíos de tolerancia únicos:
>Estándar tolerancia: ±0,1 mm a ±0,05 mm
Capacidad ajustada: ±0,05 mm a ±0,025 mm, dependiendo del material
Expansión térmica: Los plásticos se expanden de 5 a 10 veces más que los metales con los cambios de temperatura. Una pieza PEEK mecanizada a 25°C puede desplazarse 0,05 mm o más si se usa a 80°C.
Absorción de humedad: El nailon absorbe humedad del aire, provocando crecimiento dimensional con el tiempo.
PEEK es cada vez más popular para aplicaciones médicas y aeroespaciales debido a su alta resistencia a la temperatura y biocompatibilidad. Al diseñar piezas de plástico, siempre ten en cuenta el entorno de uso final y especifica tolerancias que tengan en cuenta el movimiento térmico e higroscópico.
La relación coste-tolerancia: por qué más ajustado no siempre es mejor
Aquí está el principio económico más importante en el mecanizado CNC: la relación entre tolerancia y coste no es lineal — es exponencial.
Muchos ingenieros y compradores asumen que reducir una tolerancia a la mitad duplicará aproximadamente el coste. En realidad, endurecer una tolerancia más allá de cierto umbral desencadena una cascada de requisitos adicionales que multiplican costes muy por encima de lo que vale la precisión.
Los datos del sector muestran consistentemente el siguiente patrón:
| Tolerance | Relative Cost Multiplier | Required Process & QC |
|---|---|---|
| ±0,1 mm (estándar) | 1.0× (línea base) | Estándar Mecanizado CNC, inspección estándar |
| ±0,05 mm | 1.2-1.5× | Tasas de avance más lentas, pasada adicional de acabado |
| ±0,025 mm (±0,001") | 2.5-3.5× | Cortes de acabado precisos, verificación CMM |
| ±0,012 mm (±0,0005") | 4-5× | Taller con control climático, balanceo dinámico de herramientas, inspección 100% |
| ±0,005 mm o más apretado | 5-15× | Requiere rectificado, metrología dedicada, alto riesgo de chatarra |
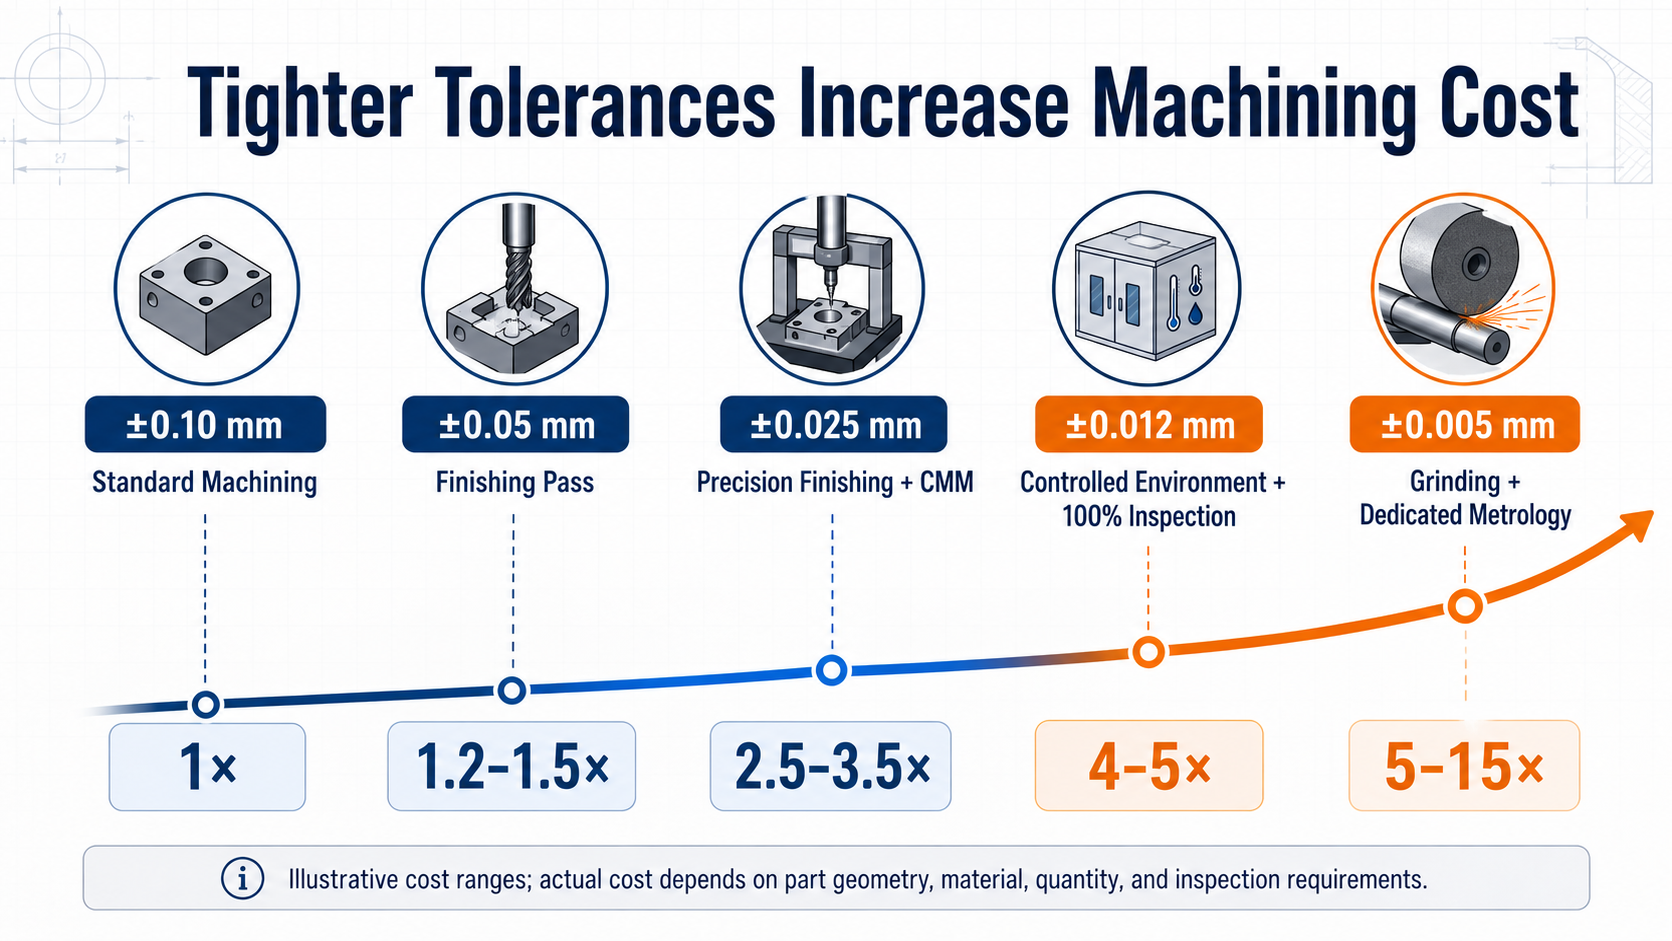
¿Por qué el coste aumenta tan drásticamente tras el endurecimiento de la tolerancia? Entran en juego varios factores:
Parámetros de mecanizado más lentos — Las tolerancias estrictas requieren menores velocidades de avance y profundidades de corte más ligeras para minimizar la deflexión de la herramienta. Una pieza que tarda 10 minutos con tolerancias estándar puede tardar entre 30 y 45 minutos con tolerancias ajustadas.
Múltiples pasadas de acabado — Alcanzar ±0,01 mm suele requerir una pasada de desbaste, una semi-finalización y una última pasada, cada una con su propio cambio de herramienta y tiempo de preparación.
>Herramientas especializadas — El trabajo con tolerancias estrictas suele requerir escotes de alta precisión, portaherramientas balanceados y insertos de carburo premium que cuestan más y se desgastan más rápido.
Inspección en proceso — El mecanista debe detenerse y medir las características a mitad de ciclo, ajustando los desplazamientos según sea necesario. Esto añade un tiempo significativo sin recortar.
Inspección obligatoria de CMM — Las piezas con tolerancias estrictas no pueden ser inspeccionadas de forma fiable con pinzas manuales. Requieren la verificación por Máquina de Medición de Coordenadas (CMM), que añade tiempo y coste de inspección.
Mayor tasa de chatarra — Incluso con el mejor equipo y operadores, tolerancias más estrictas hacen que más piezas queden fuera del rango aceptable. Los costes de chatarra están incluidos en el presupuesto.
>Control climático — A tolerancias inferiores a ±0,01 mm, la variación de temperatura ambiente en fábrica se convierte en un factor significativo. Los entornos de mecanizado con control de temperatura añaden sobrecarga.
La conclusión práctica: especificar tolerancias estrictas solo en características que realmente las requieran. Para todas las demás dimensiones, confía en el estándar general de tolerancia indicado en tu bloque de título. Esta práctica puede reducir el coste de las piezas entre un 20 y un 40% en muchos componentes sin afectar al rendimiento.
Cómo especificar correctamente las tolerancias en tus dibujos
Un dibujo bien tolerado es uno de los documentos más valiosos en el proceso de obtención. Le dice a tu socio de mecanizado CNC exactamente qué importa — y qué no. Aquí tienes un enfoque paso a paso:
Paso 1: Identificar Funciones funcional
Revisa tu parte y pregunta: "¿Qué características deben encajar, emparejarse, sellar o moverse respecto a otra parte?" Estas son tus características funcionales, y merecen tolerancias explícitas y estrictas. Ejemplos incluyen:
Diámetros de los rodamientos y de los ejes (deben lograr un ajuste específico de espacio o interferencia)
Superficies de sellado (deben ser lo suficientemente planas y lisas para evitar fugas)
Patrones de agujeros de montaje (deben alinearse con los componentes acoplados)
Interfaces roscadas (deben ensamblarse con sujetadores estándar)
Superficies de referencia (usadas como referencia para todas las demás mediciones)
Paso 2: Aplicar tolerancias generales a todo lo demás
Para todas las dimensiones no críticas — longitudes totales, bordes no compatibles, características cosméticas, dimensiones de referencia — aplica una tolerancia general a través de tu nota de bloque de título (ISO 2768-mK o equivalente). Esto comunica tu nivel de calidad sin saturar el dibujo.
Paso 3: Usa GD&T para requisitos posicionales y geométricos
Para características donde la posición, orientación o forma importan más que la dimensión individual, utiliza GD&T (ASME Y14.5) o las llamadas de tolerancia geométrica equivalentes. Por ejemplo, un patrón de agujero de perno se controla mejor con una tolerancia de posición relativa a los datums que con tolerancias individuales de coordenadas ±X/Y, porque GD&T permite que el patrón se desplace en su conjunto dentro de una zona de tolerancia cilíndrica — que suele ser lo que realmente requiere el conjunto.
Paso 4: Especificar el acabado superficial donde importa
El acabado superficial (Ra) afecta a la fricción, desgaste, sellado y apariencia. Especificar los valores Ra en superficies funcionales:
Ra 3,2 μm: acabado mecanizado Estándar, adecuado para la mayoría de superficies no críticas
Ra 1,6 μm: Buen acabado de uso general, común para superficies visibles y en coincidencia
Ra 0,8 μm: Acabado fino para superficies de sellado e interfaces de apoyo
Ra 0,4 μm o mejor: Acabado de precisión que requiere rectificado o pulido
Paso 5: Definir los datos claramente
Los datos son las superficies de referencia desde las que se realizan todas las demás mediciones. Un dibujo con datums poco claros o inconsistentes producirá piezas que miden "en tolerancia" individualmente pero que no se ensamblan. Asegúrate de que tus datos primarios, secundarios y terciarios estén claramente marcados y que correspondan a cómo se fijará y medirá la pieza.
Paso 6: Añadir una tolerancia general Nota
Una nota típica de bloque de título podría decir:
"Tolerancias generales según ISO 2768-mK salvo que se especifique lo contrario. Todo dimensiones en mm. Romper todos los bordes afilados 0,2 × 45°. Acabado superficial Ra 1,6 μm salvo que se indique lo contrario."
Este único bloque de texto comunica una enorme cantidad de información a tu socio de mecanizado y evita costosos idas y vueltas durante las fases de presupuesto y producción.
Errores comunes de tolerancia que desperdician dinero
Error 1: Aplicar tolerancias estrictas a cada dimensión
Este es, con diferencia, el error más común y costoso. Vemos regularmente dibujos donde cada dimensión —incluidos los bordes no funcionales y las características estéticas— está especificada para ±0,01 mm o más. En muchos casos, el ingeniero aplicaba una "tolerancia estricta por defecto" por precaución o hábito, sin analizar qué características realmente la necesitaban. Solución: Haz una revisión de tolerancia antes de publicar el dibujo. Ajusta solo las características funcionales; Deja que el resto se encaje bajo tolerancias generales. Este único cambio puede reducir el coste presupuestado entre un 20 y un 40%.
Error 2: Ignorar la acumulación de tolerancias
Cuando varias piezas se ensamblan juntas, se acumulan (se acumulan) tolerancias individuales a nivel de ensamblaje. Una pieza que esté perfectamente dentro de sus propias tolerancias individuales puede causar problemas de montaje si la variación acumulada supera la distancia disponible. Corrección: Utiliza análisis de apilamiento de tolerancias (en el peor caso o estadístico) para ensamblajes críticos. Considera usar tolerancias de posición GD&T, que a menudo permiten tolerancias individuales más generosas manteniendo la funcionalidad de ensamblaje.
Error 3: especificar tolerancias más estrictas de lo que el proceso puede mantener
Algunos dibujos indican ±0,002 mm en una superficie de aluminio fresado — una tolerancia que requiere rectificado, no fresado. El resultado es o bien una pieza mucho más cara (si el taller añade rectificado) o una pieza que no pasa la inspección (si intentan fresarla). Solución: Comprender la capacidad realista de cada proceso de fabricación. Si necesitas una tolerancia inferior a 0,005 mm, planifica el rectificado desde el principio y presupuesta en consecuencia.
Error 4: Referencias de datos inconsistentes
Un dibujo que hace referencia a Datum A en una vista y a otra superficie diferente etiquetada como Datum A en otra vista crea confusión. Los maquinistas e inspectores pueden interpretar el dibujo de forma diferente, lo que lleva a resultados inconsistentes. Solución: Asegúrate de que los datos estén etiquetados de forma consistente en todas las vistas. Utiliza símbolos de referencia objetivo donde un datum de superficie completa no sea práctico.
Error 5: omitir las especificaciones de acabado superficial
Una pieza con tolerancias dimensionales perfectas pero con un acabado superficial no especificado puede llegar acompañada de una superficie rugosa, marcada por herramienta, que no es adecuada para sellado, deslizamiento o fines cosméticos. Solución: Especifica un acabado superficial por defecto en tu bloque de título (por ejemplo, Ra 1,6 μm) y señala acabados más ajustados en superficies funcionales específicas.
Error 6: No Cuenta para comportamiento específico del material
Una tolerancia sencilla en aluminio puede ser difícil de mantener en titanio debido a la deflexión de la herramienta, o en plástico debido a la expansión térmica. Especificar la misma tolerancia en todos los materiales sin ajuste conduce a un coste innecesario o a requisitos inalcanzables. Corrección: Ajustar las expectativas de tolerancia según el material. Nuestro equipo puede asesorar sobre tolerancias realistas para el material elegido durante la fase de presupuesto.
Mejores prácticas de tolerancia por industria
Los requisitos de tolerancia varían según la industria. Las piezas aeroespaciales pueden requerir ±0,05 mm a ±0,025 mm para características generales y hasta ±0,005 mm para componentes críticos del motor, junto con trazabilidad de materiales, FAI e inspección CMM. Los componentes médicos suelen requerir ±0,025 mm a ±0,005 mm en características funcionales, con requisitos adicionales de acabado superficial, biocompatibilidad y documentación de procesos. Las tolerancias automotrices suelen oscilar entre ±0,2 mm en piezas cosméticas y ±0,01 mm para características críticas del motor y la transmisión, con PPAP y control de procesos consistente requeridos para la producción en serie. Para esos requisitos, el sistema de calidad ISO 9001:2015 de Brightstar permite la inspección documentada y la trazabilidad según los requisitos de cada proyecto.
Brightstar entrega piezas de precisión de forma consistente
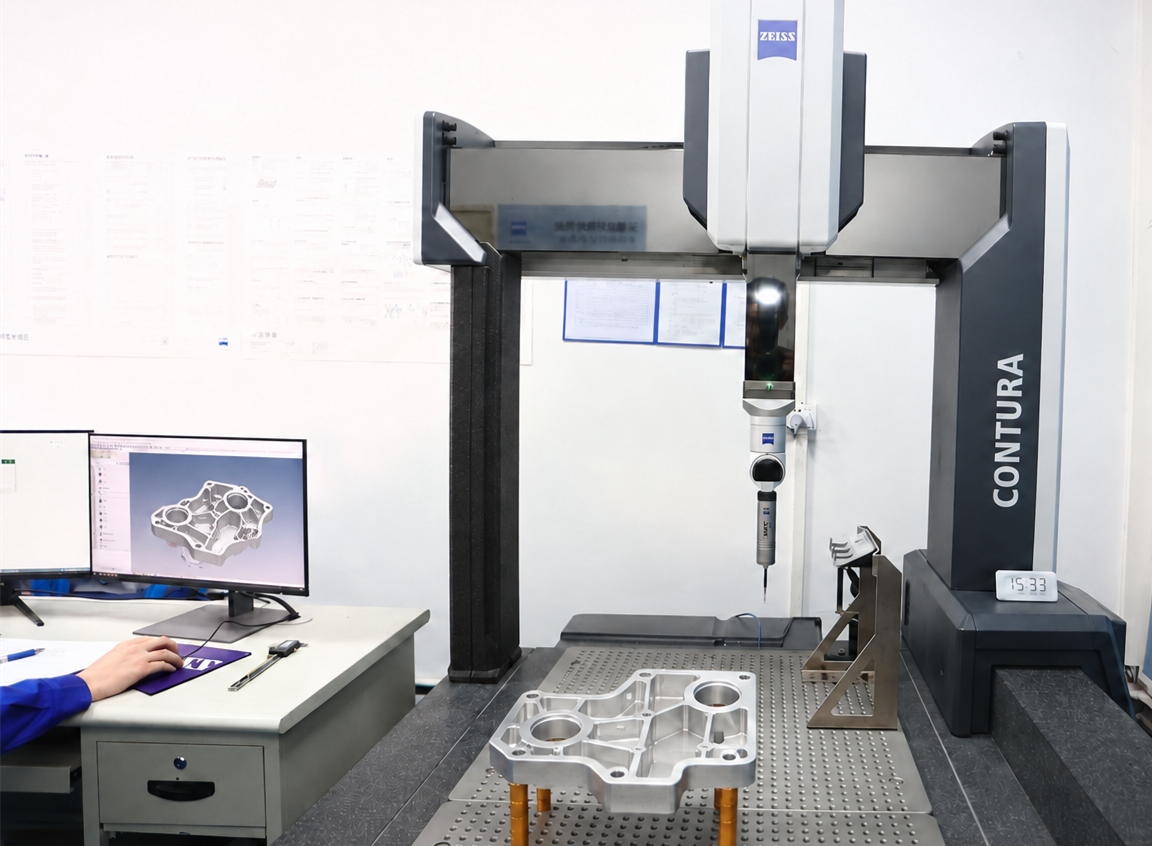
En Brightstar, el control consistente de tolerancias depende de todo el sistema de fabricación, no solo de la especificación de la máquina. Nuestra instalación de Dongguan opera más de 70 máquinas CNC bien mantenidas de 3, 4 y 5 ejes, apoyadas por calibración regular, mantenimiento preventivo y comprobaciones programadas de precisión del husillo. Nuestros maquinistas y programadores experimentados seleccionan las herramientas adecuadas, parámetros de corte, estrategias de mecanizado y fijaciones en función del material, la geometría y los requisitos de tolerancia de cada pieza. Al combinar equipos fiables con experiencia práctica en fabricación, producimos de forma constante piezas de precisión que cumplen con los planos y requisitos de inspección del cliente. Si no tienes claro cómo especificar la tolerancia adecuada para una característica concreta, nuestro equipo de ingeniería puede ayudarte. Contacto con nosotros o sube directamente tus planos y modelos 3D para una solución de mecanizado de precisión rentable.
Aviso legal
Todo datos cuantitativos (porcentajes y tarifas por hora) proporcionados en este artículo son solo para fines ilustrativos y educativos, basados en los promedios del sector. Los costes reales pueden variar según la geometría específica de la pieza, las fluctuaciones en los precios del mercado de materias primas y las tarifas laborales regionales. Para un cálculo preciso de los costes del proyecto, Brightstar Prototype CNC Co., Ltd recomienda contactar directamente con nuestro equipo para obtener presupuestos actualizados adaptados a sus necesidades específicas.