
Mecanizado CNC: ¿Cuándo deberías diseñar un bisel en lugar de un filete?

En el diseño de producto y el mecanizado de precisión CNC, cada tratamiento de borde no es una elección estética arbitraria, sino una decisión crítica de ingeniería que afecta a la fabricabilidad, la eficiencia del ensamblaje, la resistencia estructural y el coste.
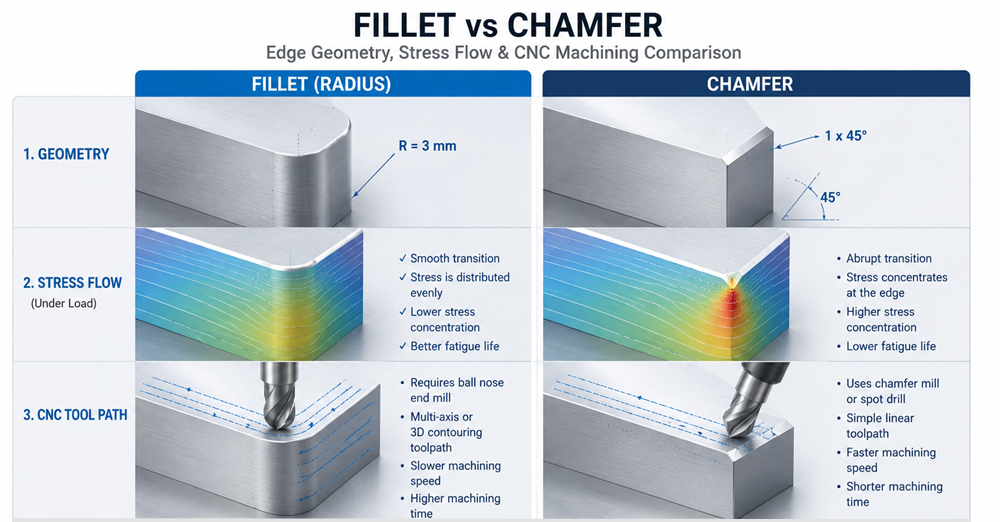
Como ingeniero o diseñador de producto, a menudo puedes encontrarte con una elección: para un borde externo o interno, ¿deberías usar un bisellín – una superficie plana inclinada, o un filete – un radio curvo?
Muchas teorías desactualizadas afirman que "un filete siempre es mejor que un chaflé porque elimina la concentración de esfuerzos." Sin embargo, en las prácticas modernas de mecanizado de precisión y prototipado rápido, esta afirmación no es del todo correcta. De hecho, en escenarios concretos de mecanizado CNC, los biseles son más ventajosos e incluso insustituibles.
Este artículo, que combina más de 10 año de experiencia en mecanizado CNC de Brightstar Prototype Co., Ltd, te ofrece una guía clara para la toma de decisiones. Analizaremos en profundidad cuándo y por qué deberías elegir un bisellón en lugar de un filete a través de tablas comparativas de datos del sector, estudios de caso reales y diagramas de flujo de procesos, ayudándote a reducir costes y mejorar la calidad en prototipado rápido y producción por lotes.
¿Por qué puedes confiar en nosotros?
Experiencia: Durante los últimos 12 año, hemos proporcionado servicios de mecanizado CNC y prototipado rápido a más de 800 clientes en todo el mundo, cubriendo automoción, medicina, aeroespacial y electrónica de consumo.
Experteza: Nuestro equipo de ingeniería se especializa en el análisis de Diseño para la Manufacturabilidad (DFM), procesando más de 50 dibujos 3D diarios, proporcionando trayectorias óptimas para biselados y filetes.
Autoritidad: Estamos certificados ISO 9001:2015 y AS9100D, siguiendo estrictamente normas de tolerancia como GB/T 1804 e ISO 2768.
Fiabilidad: Somos conocidos en el sector por la transparencia de los presupuestos y la entrega puntual. Todo el siguiente dato proviene de estadísticas internas de procesos y literatura académica pública.
Tras leer este artículo, podrás determinar con precisión cuándo usar un chaflado frente a un filete en el mecanizado CNC, reduciendo así el tiempo de programación y mecanizado en más de un 30% y evitando costes innecesarios en la fase de prototipado rápido.
Índice
Cómo la elección incorrecta de bisaflado y filete eleva los
costes Definiciones básicas y diferencias principales: geometría, esfuerzos y cinemática de mecanizado
Por qué "fillet es siempre mejor" es
incorrecto Sección clave: 5 escenarios en los que debes usar un bisellos en el mecanizado CNC
Comparación de datos de la industria: chaflado vs. filete – Tabla, tiempo y esfuerzo
diagrama de flujo de proceso: Comparación de trayectorias de herramienta CNC para la solución de biselón y filete
: un caso de caso de flujo de decisión basado en DFM para Brightstar biselado/fileteado
: Cómo ahorrar un 54% en FAQ
sobre enlace
de articulación de dedos humanoides de robots Obtén tu informe gratuito de análisis DFM
1. Cómo la elección incorrecta de biselar y filete aumenta los costes
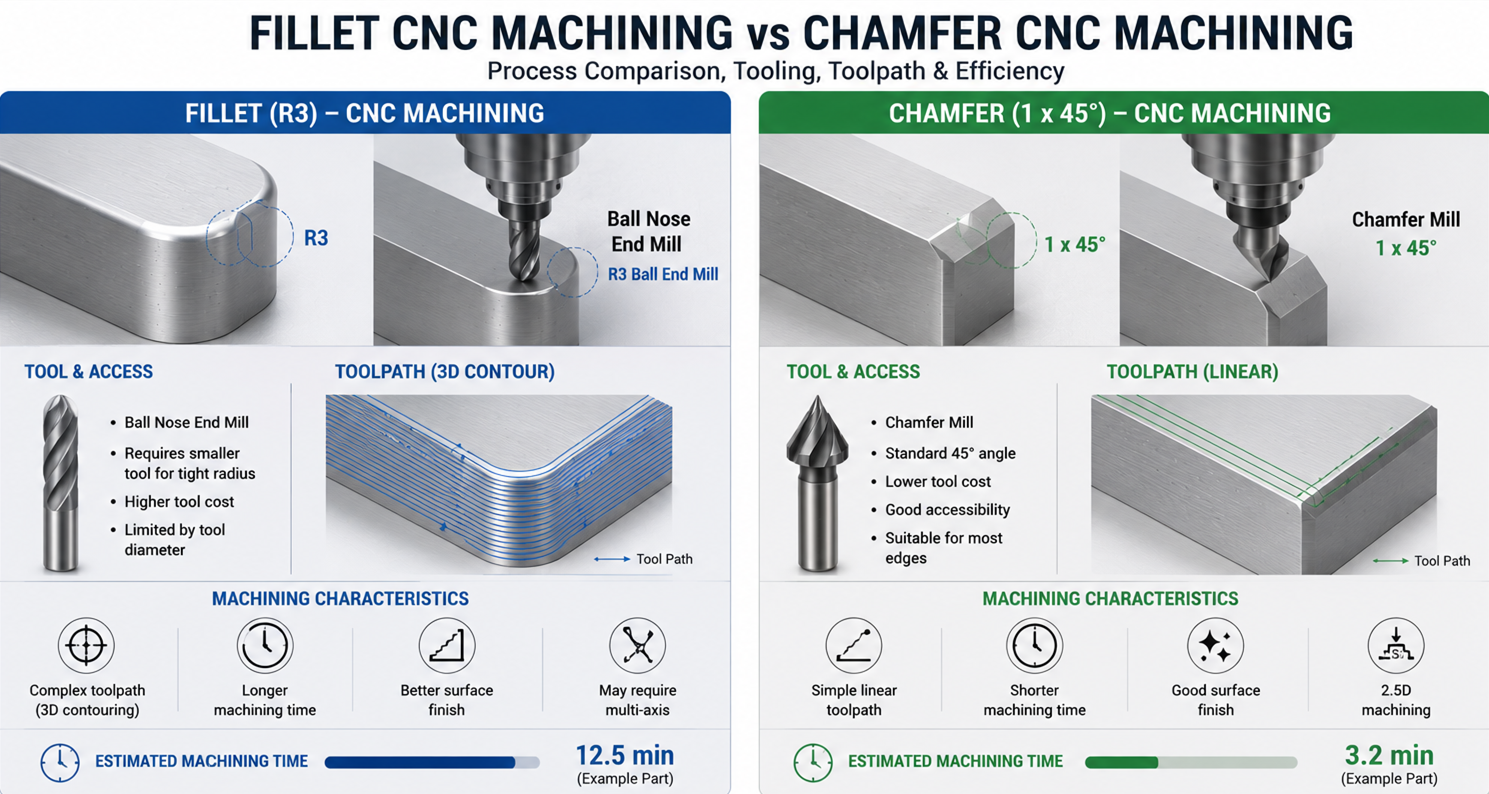
En la fase de prototipado rápido CNC, muchos diseñadores optan por añadir filetes, pensando que es "más seguro". Sin embargo, en el mecanizado CNC de 3 o 4 ejes, mecanizar un filete preciso es mucho más complejo que mecanizar un bisel.
Complejidad de programación: Los filetes suelen requerir fresas de rótula o estrategias complejas de contorneado, aumentando las líneas de código entre 5 y 10 veces.
Tiempo de mecanizado: Terminar un filete interno R1,5mm lleva entre un 40% y un 60% más de tiempo que un chaflado C1,5mm (ver tabla abajo).
Coste de herramientas: Mecanizar filetes internos pequeños (por ejemplo, R0,5mm) requiere cortadoras de punta esférica de diámetro extremadamente pequeño, que son propensas a romperse y difíciles de lograr un buen acabado superficial.
Dificultad de inspección: Los bisellos pueden medirse rápidamente con calibres o calibradores simples; los filetes suelen requerir un perfilómetro o una máquina de medición de coordenadas (CMM), inadecuados para una inspección rápida in situ.
2. Definiciones básicas y diferencias principales
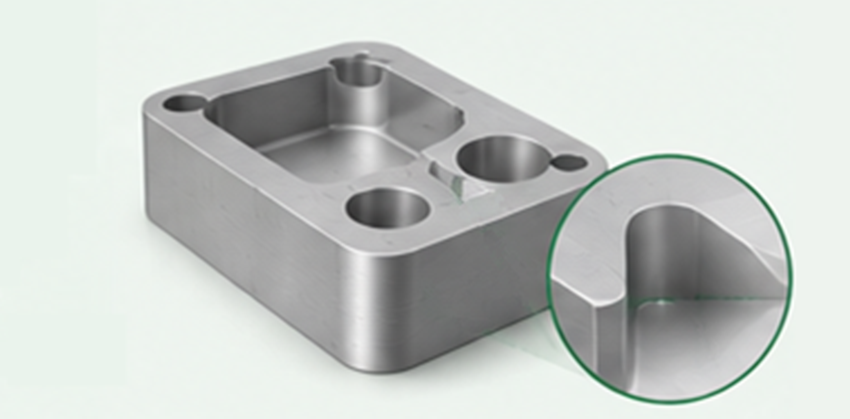
>Biflado: Cortar un borde en una superficie plana inclinada, normalmente 45°. La dimensión suele indicarse con "C" más el ancho, por ejemplo, C1.0 (que significa 1,0 mm de ancho a 45°).
Fillet: Mecanizado de un borde en un radio curvo. Un radio interno se llama "filret", un radio externo "redondo". La dimensión se denota con "R" más el radio, por ejemplo, R1.0.
Diferencias principales:
Geometría: El bisel es una transición plana; el filete es una transición curva.
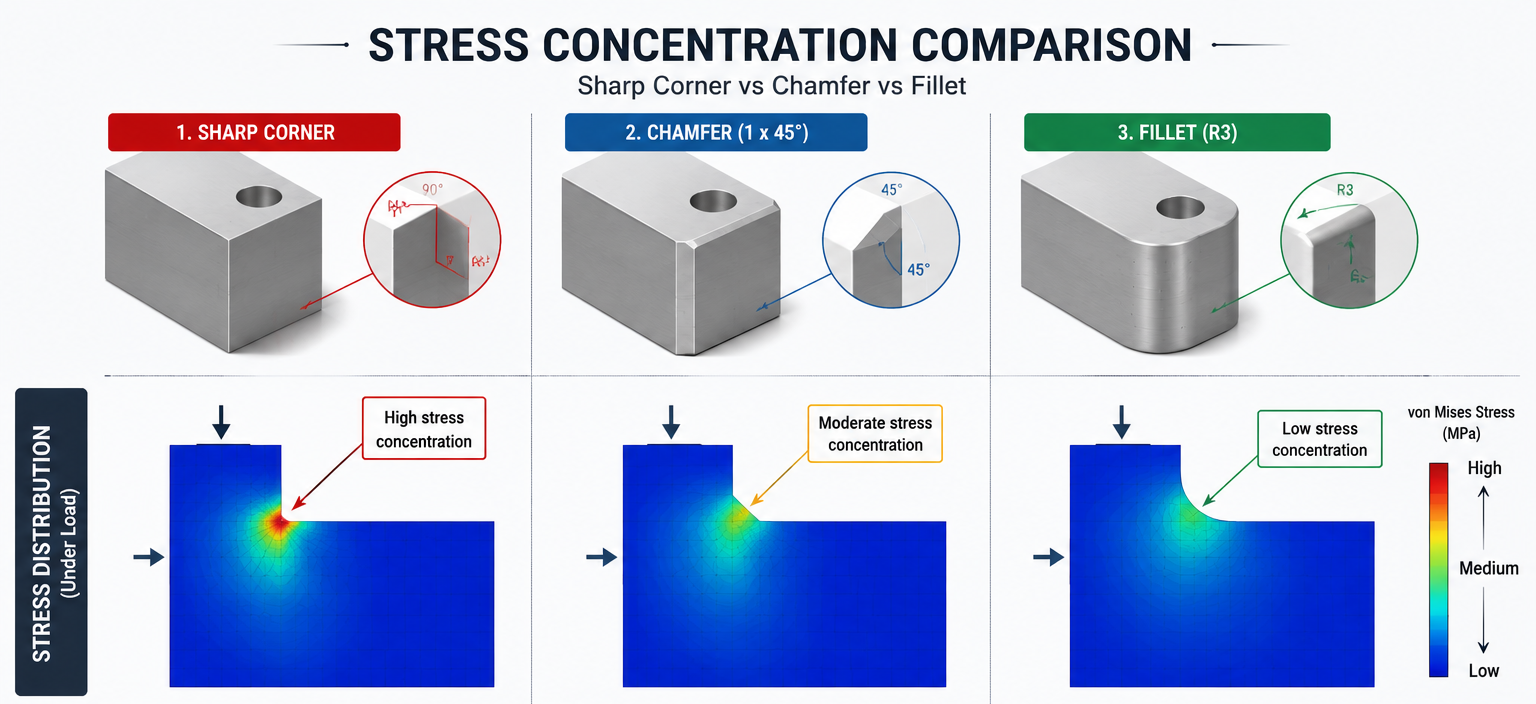
Factor de concentración de tensión: Idealmente, los filetes tienen un factor de concentración de tensión (Kt) más bajo (aprox. 1,2-1,5), mientras que los biseles tienen un Kt más alto (aprox. 1,5-2,0). Sin embargo, esta diferencia tiene un impacto mínimo en aplicaciones de materiales estáticos, de baja carga o dúctiles.
Cinemática de mecanizado: Los biseles pueden cortarse en una sola pasada usando una herramienta de bisán en forma de V; los filetes requieren escaneo capa por capa con una fresa de nariz esférica.
3. Por qué "Fillet es siempre mejor" es incorrecto
Esta es una "regla general" de larga data, originada en los campos de diseño por fatiga y fundición/moldeo por inyección. En esos campos, los filetes efectivamente eliminan las esquinas afiladas y mejoran el flujo del material.
Pero en el mecanizado CNC, esta afirmación es engañosa:
>Cita de Machining Dynamics: Fundamentals, Applications and Practices de Yusuf Altintas, Capítulo 8:
Para procesos de fresado, evitar usar radios internos de filete menores a 1,5 veces el radio de la herramienta; de lo contrario, se requiere EDM o microfresado muy largo. Los biseles, en cambio, pueden mejorar significativamente la eficiencia del mecanizado.
En realidad, para la mayoría de prototipos rápidos y piezas de bajo a medio volumen, la carga cíclica a lo largo de la vida útil de la pieza está muy por debajo del límite de fatiga. En tales casos, elegir un bisellón fabricable es más sensato que un filete teóricamente superior.
4. 5 escenarios en los que debes usar un biselado en el mecanizado CNC
| Scenario | Reason | Explicación |
|---|---|---|
| 1. Esquinas internas pequeñas (R ≤ 0,5mm) | Límites de accesibilidad de herramientas | Mecanizado de un filete R0,3mm requiere una fresa de rótula de Ø0,6mm, que es extremadamente propensa a desconchados. Un bisellón C0.3 puede realizarse con una herramienta estándar de grabado de 60° o 90° en una sola pasada, con mejor calidad de superficie. |
| 2. Esquinas inferiores de cavidad profunda o ranura estrecha | Evitar una relación longitud-diámetro excesiva | Mecanizado de pequeños filetes en cavidades profundas requiere cortadores de punta esférica extremadamente largos y finos, que provocan vibraciones. Los biseles pueden usar herramientas cónicas con mejor rigidez. |
| 3. Guía de montaje | Función mecánica de entrada | Los bisellos en los extremos de los ejes o en los bordes de los agujeros proporcionan una guía cónica para facilitar la alineación e inserción. Los filetes tienden a engancharse durante el montaje. |
| 4. Desbarbado y bordes de seguridad | Alta consistencia, bajo coste | En procesos automatizados de desbarbarización, los bisellos pueden controlarse cuantitativamente (por ejemplo, C0.2±0.05). Los filetes tienen poca consistencia en el contorno tras desbabear. |
| 5. Agujeros inferiores de rosca o bordes de la encimera | Estándar requisitos de sujetadores | Para tornillos avellanados (por ejemplo, GB/T 70.1), debe usarse un biselón avellanado de 90°. Para roscas de tubería, se requieren bisellos de ángulo específicos (por ejemplo, 37,5°). Los filetes no cumplen estos estándares. |
5. Comparación de datos del sector: biselado vs. filete – Coste, tiempo y tensión (tabla)
Los siguientes datos se basan en un lote de prototipado rápido (10 piezas), material 6061 aleación de aluminio, dimensiones: bloque 100x100x20mm, tratamiento interno de esquina cuadrada. Equipo de mecanizado: centro vertical de mecanizado de 3 ejes (husillo 12.000 rpm).
| Parameter | C1.5 Chamfer | R1.5 Fillet |
|---|---|---|
| Tamaño de la característica | Anchura biselada 1,5mm | Radio de arco 1,5mm |
| Herramienta recomendada | herramienta biselante en forma de V de 90° (Ø10mm) | Fresa de rótula (Ø3mm) |
| Tiempo de programación (minutos) | 5 | 20 |
| Aumento del tiempo de mecanizado por pieza | Baseline (0%) | +52% |
| Coste de herramientas (por pieza) | $0,05 | $0.30 |
| Rugosidad superficial (Ra, μm) | 0.8 (fácil de controlar) | 1.6 (la parte inferior puede tener marcas) |
| Tiempo de inspección (segundos/función) | 10 (usando calibre bisel) | 120 (requiere CMM o perfilómetro) |
| Factor de concentración de esfuerzos (Kt) | ≈ 1.8 | ≈ 1.4 |
| Reducción de resistencia a la fatiga (relativa a la ausencia de muesca) | Aproximadamente 25% | Aproximadamente 15% |
Fuentes de datos: base de datos interna de procesos Brightstar Prototype (estadísticas 2022-2025) y Factores de Concentración de Tensiones, 4º Editar ion de Peterson (Tabla 3.2).
6. Diagrama de flujo de proceso: Comparación de trayectorias de herramientas CNC para biselado y filete
7. Solución: un flujo de decisiones basado en DFM para bisel/filete
Para ayudarte a tomar la decisión correcta en tus diseños, Brightstar Prototype recomienda el siguiente flujo rápido de decisiones:
¿Se utiliza este borde en un entorno de fatiga de alto ciclo? (El recuento cíclico > 10^6, y el material es acero de alta resistencia o aleación de titanio)
Sí → Usa el filete más grande posible (R > 1 mm)
No → Pasa al siguiente paso
¿Esta ubicación requiere trabajar con sujetadores estándar (agujeros acabezados, roscas)?
Sí → Hay que usar chaflaje
No → Pasar al siguiente paso
¿El radio de filete CNC alcanzable es mayor a 1/5 de la profundidad de la cavidad?
Por ejemplo: ranura de 20 mm de profundidad, el filete debe ser ≥ R4.0
Sin → Usa bisellón (para evitar la imposibilidad de mecanizar o herramientas demasiado largas)
Sí → Pasar al siguiente paso
¿Se necesita una guía introductoria para el ensamblaje?
Sí → Recomiendo encarecidamente chaflar
No. → Cualquiera de los dos es aceptable, pero el biselín tiene un coste menor
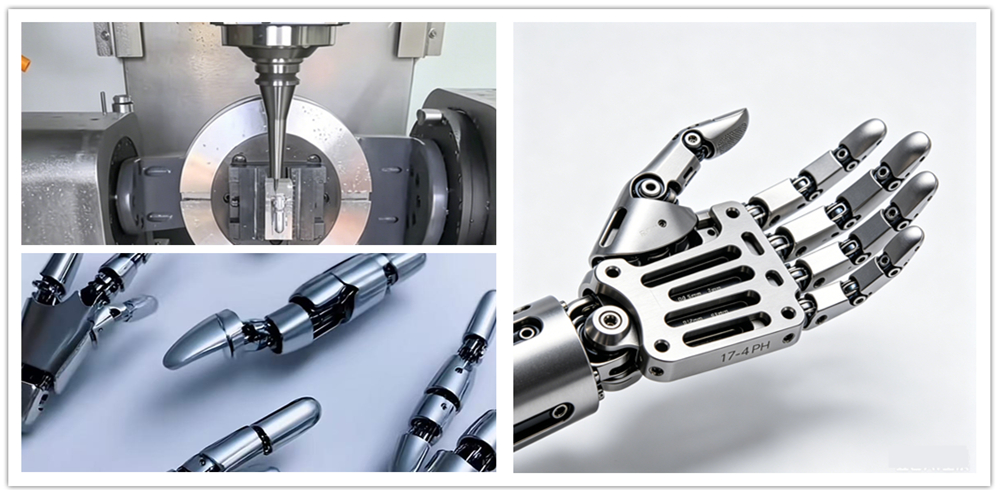
8. Brightstar Caso Study: Enlace de la articulación del dedo humanoide de un robot
Una startup europea de robots humanoides, desarrollando un robot humanoide de uso general a tamaño completo, necesitó prototipar rápidamente 10 juegos de enlaces internos de articulaciones digitales (material: acero inoxidable 17-4PH, tratado térmicamente a H900).
El dibujo del cliente requería que todas las esquinas de los agujeros de aclaramiento, ranuras de aceite y ranuras de alivio de tensión en el enlace se especificaran como filetes de R0,5mm.
La pieza tiene un grosor mínimo de pared de solo 1,2 mm, con múltiples ranuras estrechas de 12 mm de profundidad y 3 mm de ancho.
Mecanizado de un filete R0,5mm requiere una fresa de extremo de cuello largo de caña esférica de Ø1,0mm.
La relación longitud-diámetro de la herramienta alcanza 12:1, causando un fuerte vibración y fácil rotura en el fresado CNC. Para cada característica debe utilizarse EDM (mecanizado por descarga eléctrica).
Coste estimado por pieza: €180, plazo: 18 días, lo que retrasa seriamente el ritmo de desarrollo de "iteración rápida, integración software-hardware" del robot humanoide.
Nuestro equipo de ingeniería realizó un análisis DFM y propuso la siguiente modificación al cliente:
| Feature Type | Original Design | Sugerencia DFM | Reason for Modification |
|---|---|---|---|
| Esquinas internas de los agujeros de aclaramiento (8 por pieza) | R0.5 filete | C0.5 bisalfo | Superficie no acoplante, propósito de reducción de peso, biselado es suficiente |
| Extremos de las ranuras de aceite (2 por pieza) | R0.5 filete | R1.0 filete (aumentado) | Las ranuras de aceite necesitan filete para evitar la concentración de tensiones, pero el radio puede aumentarse |
| Parte inferior de las ranuras de alivio de estrés | R0.5 filete | C0.5 bisalfo | <td style="border: 1px solid #333; padding: 10px; vertical-align: top;">La simulación muestra el máximo de tensión en esta ubicación <150MPa, el bisellón es seguro|
| Bordes de los agujeros de montaje de los pasadores | R0.3 filete | C0.3 biselado (45°) | Montaje fácil, biselar estándar mejor para guiado |
Explicación de la modificación del núcleo: Los extremos de las ranuras de aceite conservan un filete y se aumentan a R1.0 (mecanizable con una fresa de rótula de Ø2mm). El biselón C0.5 puede mecanizarse con una herramienta estándar de grabado en forma de V a 90°, completando todos los contornos de agujero de aligeramiento en una sola pasada, reduciendo el tiempo de mecanizado de 4,5 horas por pieza a 45 minutos.
El cliente confirmó la modificación. Resultados:
>Coste: Reducido de 180 € a 82 € por parte, ahorrando un 54%.
Tiempo de espera: Acortado de 18 a 6 días.
Validación de calidad: El cliente ensambló los 10 prototipos en la mano humanoide del robot y realizó 10.000 pruebas de ciclos de empuñadura. Los eslabones bisalados no mostraban grietas, deformación ni fallos.
Comentarios del cliente:
"La velocidad de iteración de las partes humanoides de robots es competitiva. Brightstar nos dijo: el filete R0.5 en las piezas internas de la transmisión puede cambiarse definitivamente por un biseles C0.5, reduciendo el coste en un 70%, mientras que la resistencia sigue siendo más que suficiente."
— Ingeniero Jefe de Ingeniería Mecánica de la empresa de robots humanoides
9. Preguntas frecuentes
>P1: ¿Los bisellos causan una concentración de estrés más severa?
R: Teóricamente, sí. Pero para la gran mayoría de prototipos y piezas de bajo a medio volumen (materiales como aluminio, acero común, plástico), la carga de trabajo está muy por debajo del límite de fatiga. En el mecanizado CNC, el alto coste y el largo plazo de entrega que generan los filetes suelen superar con creces su ventaja teórica de tensiones.
>P2: ¿Puedo mezclar biseles y filetes en la misma parte?
R: Absolutamente sí. La estrategia típica es: usar biseles para características internas que no son de apareamiento (para reducir costes) y emplear filetes para áreas de mayor tensión (para mantener la resistencia). Este es un enfoque de diseño graduado.
>P3: ¿Cuál es el filete interno CNC más pequeño que se puede conseguir?
R: Para fresado, el radio de filete interno más pequeño es igual al radio de la fresa de punta esférica más pequeña utilizada. Generalmente se recomienda que R ≥ 0,5 mm. Para valores menores que este, o cuando la relación profundidad-ancho > 5:1, se recomienda encarecidamente cambiar a un bisaflado.
>P4: ¿Y la impresión 3D (prototipado rápido)? ¿Qué es mejor, biselar o filetear?
R: Diferente. En la impresión 3D, los filetes generalmente no aumentan el coste y ayudan a reducir los soportes. Sin embargo, este artículo se centra en la fabricación sustractiva CNC, por favor, ten en cuenta la distinción.
Obtén tu informe de análisis DFM Gratis
Elegir el tratamiento de borde incorrecto puede provocar aumentos de costes innecesarios y retrasos en el proyecto.
Brightstar Prototype CNC Co., Ltd se especializa en ofrecerte servicios de mecanizado CNC de alta precisión y prototipado rápido. Nuestro equipo de ingeniería te proporcionará un análisis profesional de Diseño para la Manufacturabilidad (DFM) en un plazo de 24 horas, indicando claramente las soluciones óptimas de mecanizado para todos los biselados, filetes y otras características de tu dibujo. Todo el dato de este artículo es solo para fines de referencia. No recomendamos citarlo sin autorización. No seremos responsables de ningún problema derivado de dicho uso. Para cualquier pregunta o solicitud específica, por favor contáctenos directamente para una conversación.
Declaración de Derechos de Autor y Referencias
Altintas, Y. (2012). Dinámica de mecanizado. Springer. (Capítulo 8.2)
Pilkey, W. D., & Pilkey, D. F. (2008). Factores de concentración de estrés de Peterson. Wiley. (Tabla 3.2)
Datos internos: Informe de Estadísticas de Procesos de Brightstar Prototype CNC Co., Ltd. (2023-2025)