
Tratamiento superficial en mecanizado CNC: anodización de aluminio

Por qué el acabado superficial determina el éxito de la pieza
En el mecanizado CNC de precisión, el recorrido desde un lingote de aluminio crudo hasta un componente terminado rara vez termina en el centro de mecanizado. Aunque las tolerancias estrictas y las geometrías complejas son esenciales, el tratamiento superficial aplicado tras el mecanizado suele determinar si una pieza funciona como se espera en su aplicación final o si falla prematuramente.
La anodización del aluminio se considera uno de los procesos de acabado superficial más críticos en la fabricación moderna. Desde soportes aeroespaciales hasta cajas de electrónica de consumo, los componentes de aluminio anodizado están por todas partes. Sin embargo, muchos ingenieros, especialistas en compras y diseñadores de producto carecen de una comprensión completa de cómo funciona este proceso electroquímico, qué variables afectan a los resultados y cómo especificarlo correctamente.
En Brightstar Prototype CNC Co., Ltd, hemos dedicado año perfeccionando la integración del mecanizado CNC con servicios de anodización de alta calidad. Esta guía se basa en estándares del sector, estudios de caso reales y experiencia técnica para ofrecer una visión completa de la anodización en aluminio, desde principios básicos hasta consideraciones avanzadas de diseño.
¿Qué es anodizar aluminio?
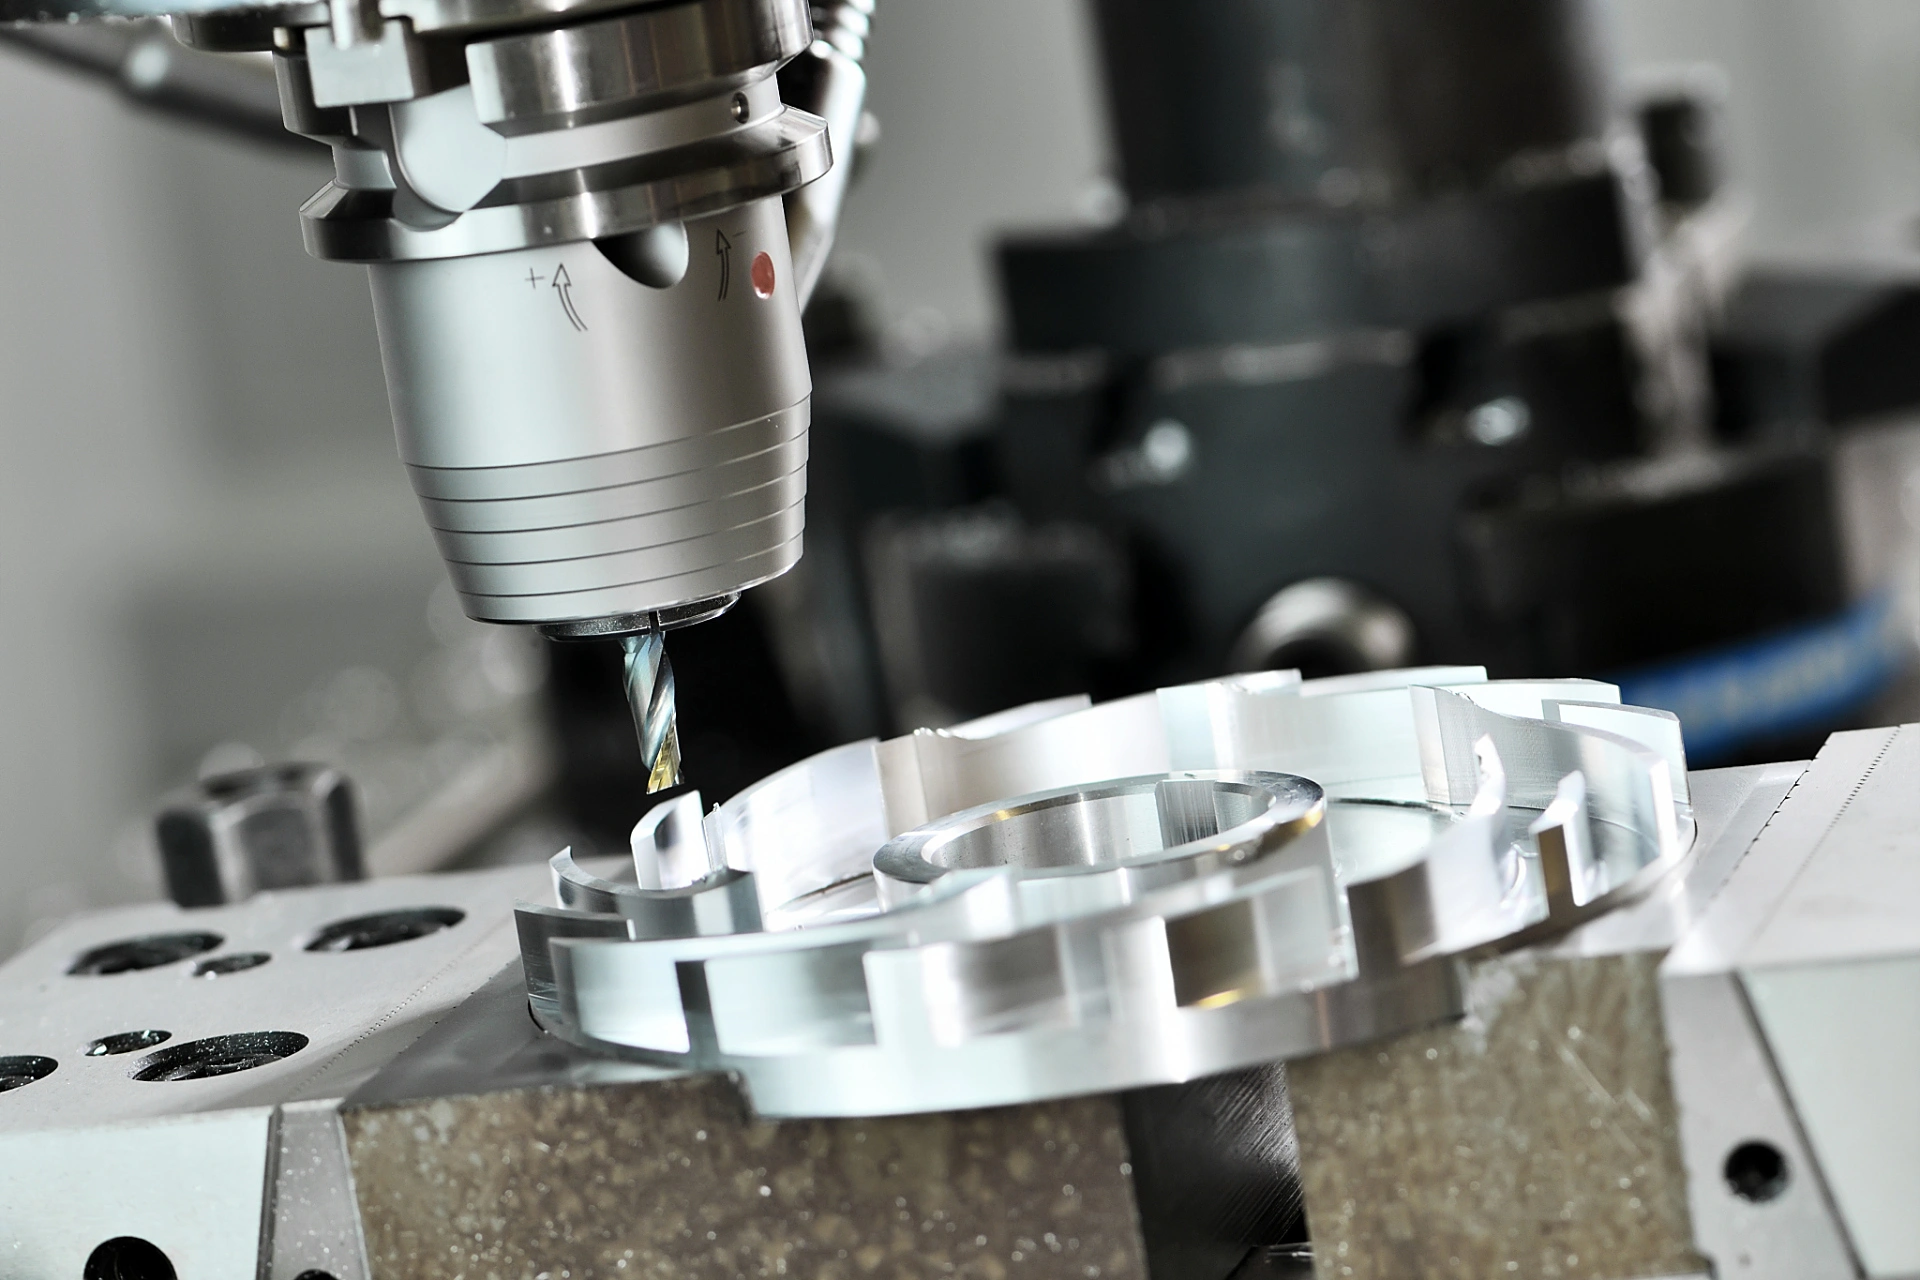
La anodización es un proceso electroquímico de pasivación que convierte la superficie exterior del aluminio en una capa duradera y resistente a la corrosión. A diferencia de la pintura o el recubrimiento en polvo —que se asientan sobre el sustrato— un recubrimiento anodizado se convierte en una parte integral del propio metal.
El término "anodización" deriva del papel de la pieza en el circuito eléctrico: el componente de aluminio actúa como ánodo (electrodo positivo) en una celda electrolítica. Cuando se aplica corriente continua, los iones de oxígeno son atraídos hacia la superficie de aluminio, reaccionando para formar una capa controlada de óxido.
Características clave del aluminio anodizado
Cambio dimensional: La capa de óxido crece tanto hacia fuera como hacia dentro desde la superficie original. Aproximadamente el 50% del grosor del recubrimiento penetra el sustrato, mientras que el 50% se acumula en la superficie. Esto significa que un recubrimiento de 20 micras aumenta las dimensiones totales de la pieza en aproximadamente 10 micras por superficie.
Dureza: Las superficies anodizadas pueden alcanzar dureza de hasta Rockwell 70C (aproximadamente 500-700 HV).
Porosidad: La capa anódica contiene poros microscópicos que pueden absorber tintes o selladores.
Transparencia: Los recubrimientos anódicos sin color son transparentes, lo que revela el aspecto metálico natural del aluminio.
¿Por qué anodizar? Principales beneficios para piezas mecanizadas CNC
La anodización ofrece ventajas que otros métodos de acabado superficial no pueden igualar. Aquí tienes por qué se especifica en diferentes sectores:
1. Resistencia superior a la corrosión
La capa de óxido de aluminio formada durante la anodización es químicamente estable y protege el metal subyacente de la oxidación, la niebla salina y ambientes hostiles. Esto hace que las piezas anodizadas sean ideales para aplicaciones marinas, automotrices y exteriores.
2. Mejorada dureza superficial y resistencia al desgaste
El aluminio anodizado es significativamente más duro que el aluminio sin tratar, ofreciendo una excelente resistencia a la abrasión y al rayado. Esta propiedad es especialmente valiosa para componentes sujetos a fricción o manipulación frecuente.
3. Color estabilidad y versatilidad estética
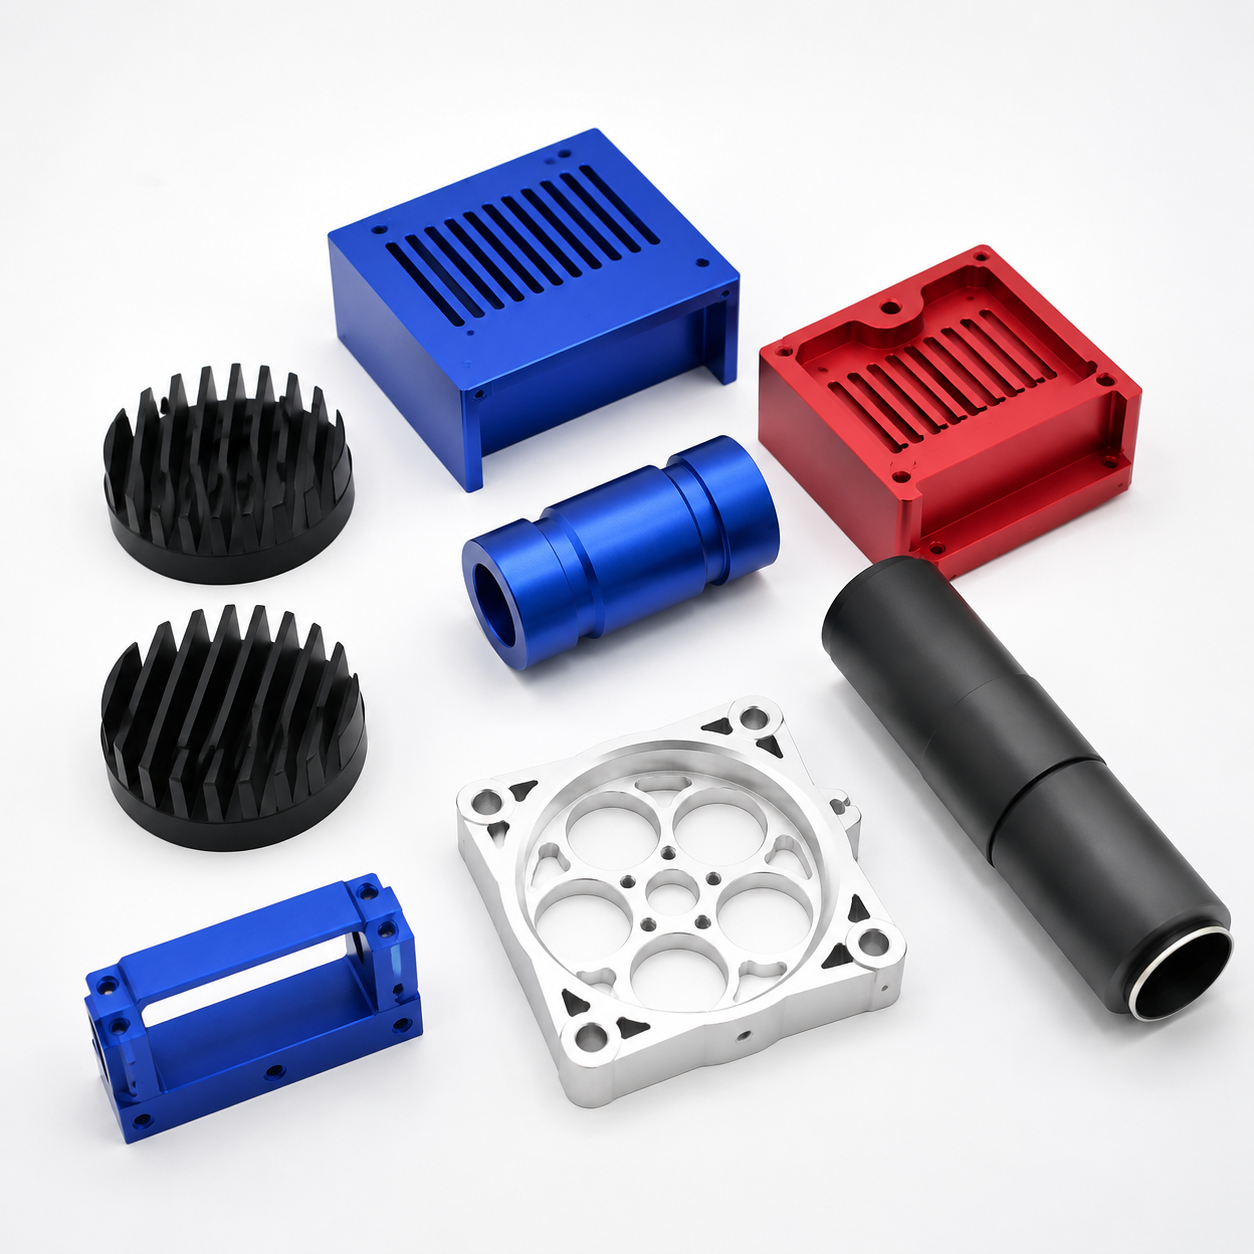
La anodización permite colores duraderos que no se desconcharán ni despegarán porque el tinte penetra la capa porosa de óxido y queda sellado dentro del recubrimiento. Los colores disponibles incluyen transparente, negro, rojo, dorado, azul y tonos personalizados.
4. Excelente adhesión para procesos secundarios
La naturaleza porosa de un recubrimiento anódico proporciona una superficie ideal para adhesivos, lubricantes y imprimaciones.
5. Ecológico
La anodización produce menos subproductos nocivos en comparación con el galvanoplastia o la pintura. El proceso evita compuestos orgánicos volátiles (COV) y utiliza electrolitos reciclables.
6. Aislamiento eléctrico
El aluminio anodizado duro actúa como aislante dieléctrico, ofreciendo aislamiento eléctrico donde sea necesario.
Tipos de anodización
Los procesos de anodización se clasifican según la especificación militar estadounidense MIL-A-8625, que define tres tipos principales:
| Type | Process | Coating Thickness | Application |
|---|---|---|---|
| Tipo I | Anodización con ácido crómico | 2-5 μm | Recubrimiento fino y dúctil; piezas aeroespaciales y pintadas |
| Tipo II | Anodización con ácido sulfúrico | 5-25 μm | Corrosión y resistencia al desgaste de uso general; aplicaciones decorativas |
| Tipo III | Anodización con recubrimiento | duro25-75+ μm | Máxima resistencia al desgaste y abrasión; piezas industriales y de uso intensivo |
Tipo I — Anodización con ácido crómico
Originalmente desarrollado como el proceso Bengough-Stuart, el Tipo I produce recubrimientos más finos, blandos y dúctiles. Aunque ofrece propiedades autorreparativas y se utiliza como pretratamiento para la pintura, su uso ha disminuido debido a las normativas medioambientales sobre el ácido crómico.
Tipo II — Anodización por ácido sulfúrico
El método de anodización más común y rentable. El Tipo II ofrece una excelente resistencia a la corrosión, acepta bien los tintes y produce recubrimientos transparentes y transparentes. Se utiliza ampliamente en productos de consumo, acabados automotrices y aplicaciones industriales generales.
Tipo III — Anodización de abrigo duro
También conocido como "anodización dura", el Tipo III produce los recubrimientos más gruesos, densos y duros. Está especificado para componentes que requieren una resistencia al desgaste excepcional, como engranajes, pistones, válvulas y maquinaria industrial.
Referencia: ASTM B580 e ISO 10074 proporcionan especificaciones adicionales para la anodización con recubrimiento duro. El MIL-A-8625 sigue siendo la norma más referenciada.
El proceso de anodización paso a paso
Un recubrimiento anódico consistente y de alta calidad depende de la ejecución cuidadosa de cada etapa del proceso.
Paso 1: Preparación de la superficie (pre-tratamiento)
La anodización no oculta imperfecciones superficiales—las revela. Un tratamiento previo adecuado es esencial.
Limpieza: Las piezas se sumergen en limpiadores alcalinos o ácidos para eliminar aceites de mecanizado, grasa y contaminantes.
Grabado o Aclarado: El grabado (grabado alcalino) produce un acabado mate y satinado al eliminar una fina capa de aluminio. El inmersión brillante (aclaramiento ácido) crea una superficie altamente reflectante y brillante.
Desmutado: Un baño de ácido nítrico elimina cualquier elemento residual de aleación o residuos de óxido tras el grabado.
Pretratamiento Mecánico (opcional): Técnicas como el chorreado de perlas de vidrio o el arenado crean una textura superficial uniforme y enmascaran pequeñas marcas de mecanizado.
Paso 2: Anodización (electrólisis)
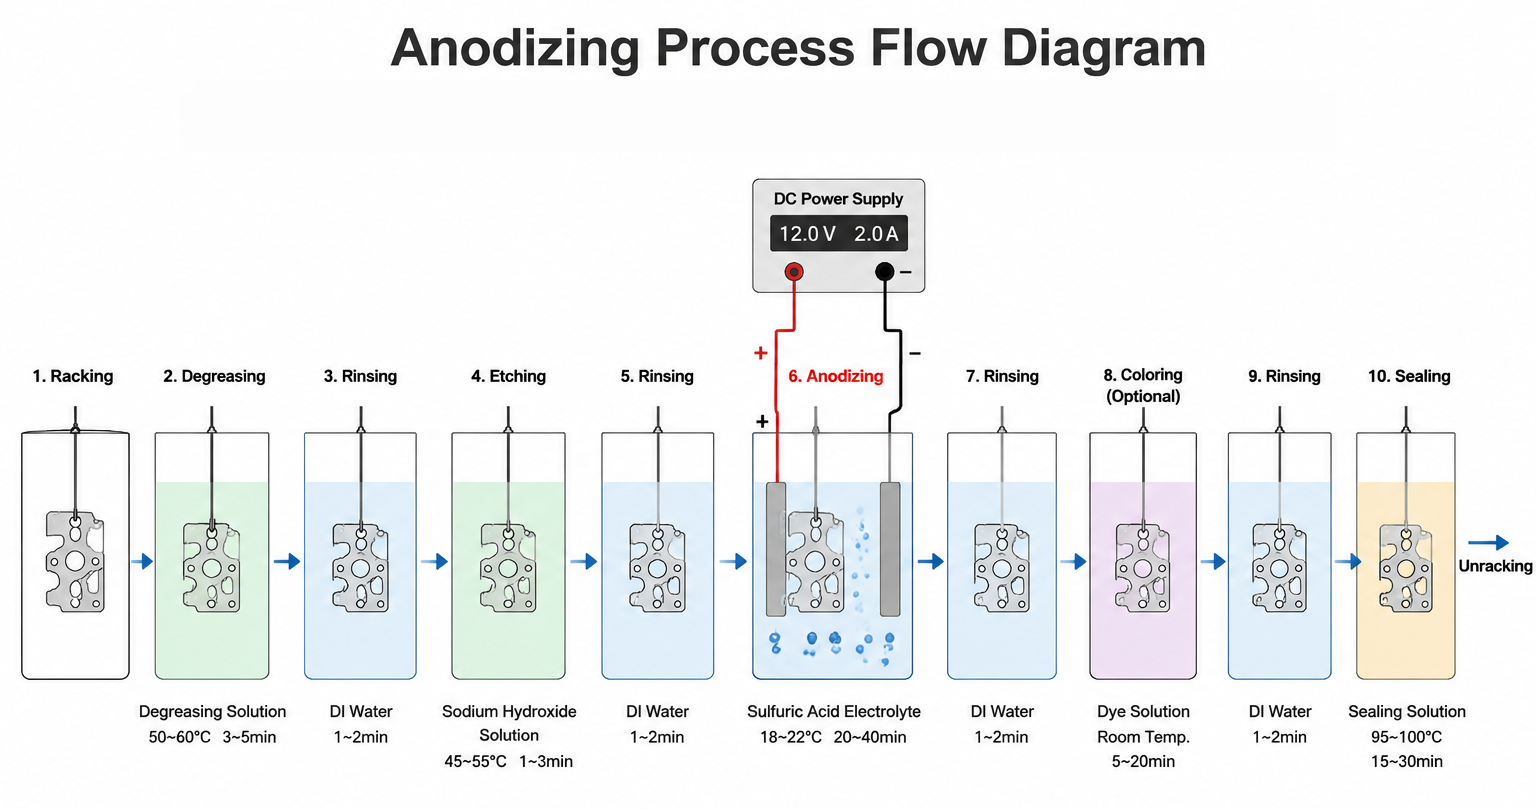
La pieza se suspende en un baño de electrolitos ácidos —normalmente 10-20% de ácido sulfúrico— y se conecta al terminal positivo de una fuente de alimentación de corriente continua. Se controlan los parámetros clave del proceso:
| Parameter | Rango típico (Tipo II) | Rango típico (Tipo III) |
|---|---|---|
| Temperatura | 18-22°C | 0-5°C |
| Densidad actual | 12-15 A/ft² (1.2-1.5 A/dm²) | 20-40 A/ft² (2-4 A/dm²) |
| Voltaje | 12-24 V | 20-80 V |
| Tiempo | 10-60 minutos | 20-90 minutos |
| Electrolito | 15-20% Ácido sulfúrico | 10-15% Ácido sulfúrico |
Referencia: Un estudio sobre anodización de aleación de aluminio 6063 encontró que el tiempo de anodización y la densidad de corriente tuvieron el mayor efecto positivo en el grosor de la película, mientras que la concentración de electrolitos y la temperatura tuvieron efectos menores. El estudio determinó condiciones óptimas para el grosor máximo de la película: 4 A/dm² de densidad de corriente, 6 vol.% de concentración ácida, temperatura de 19,5°C y 60 minutos de tiempo de anodización.
Paso 3: Color ing (Opcional)
Para acabados coloreados, el recubrimiento anódico poroso se sumerge en una solución de tinte. Los tintes orgánicos ofrecen una paleta de colores amplia, mientras que los colorantes electrolíticos (two-step) producen tonos bronce, negro y más resistentes a los rayos UV.
Paso 4: Sellado
El sellado cierra los poros en el recubrimiento anódico, fijando el tinte y evitando la contaminación.
Sellado de agua DI caliente: La sumergimiento en agua deionizada casi hirviendo convierte el óxido en boehmita hidratada, que se expande para llenar los poros.
Sellado a temperatura media: Utiliza acetato de níquel u otras sales metálicas a 60-70°C, especialmente adecuado para piezas teñidas.
Sellado en frío: formulaciones de níquel-fluoruro a temperatura ambiente; a menudo seguidas de un enjuague con agua caliente para acelerar el curado.
Aluminum Todo oy Compatibilidad
No todas las aleaciones de aluminio se anodizan igual. La composición de la aleación afecta tanto a la apariencia como a la calidad del recubrimiento.
| Todo oy Series | Anodizing Quality | Aplicaciones típicas |
|---|---|---|
| 1xxx (Pure Al) | Excelente, acabado transparente | Decorativo, eléctrico |
| 3xxx (Al-Mn) | Bien | Productos de lámina, fabricación general |
| 5xxx (Al-Mg) | De bueno a excelente | Equipo marino, automotriz, químico |
| 6xxx (Al-Mg-Si) | Excelente | Más común para piezas CNC (6061, 6063, 6082) |
| 7xxx (Al-Zn) | Bueno (riesgo de manchas) | Aeroespacial, piezas de alto esfuerzo (7075) |
| 2xxx (Al-Cu) | Moderado | Aeroespacial, requiere un control cuidadoso del proceso (2024) |
Buenas prácticas: Para acabados anodizados consistentes y de alta calidad, 6061-T6 y 5052-H32 están entre las aleaciones más fiables. Las aleaciones fundidas con alto contenido de silicio o magnesio pueden producir acabados desiguales y deben evitarse siempre que sea posible.
Referencia: BS 1615 ofrece orientación sobre la selección de aleaciones para anodización. El "Sistema de Designación para Acabados de Aluminio" de la Asociación de Aluminio (Publicación #45) es otro recurso valioso.
Consideraciones de diseño para piezas CNC anodizadas
1. Tolerancias dimensionales
La capa anódica aumenta las dimensiones de la pieza aproximadamente en un 50% del grosor del recubrimiento por superficie. Para un recubrimiento Tipo II de 20 micras, espera un crecimiento de ~10 micras por superficie. Los ajustes críticos—roscas, superficies de apoyo, agujeros de ajuste prensado—deben tener esto en cuenta.
2. Surface Finish
La anodización sigue la superficie del sustrato. Las marcas de mecanizado, arañazos y marcas de herramientas permanecen visibles tras el tratamiento. Para lograr una apariencia uniforme:
Especifica el granadura de vidrio con cuentas o arenado para un acabado mate.
Especifica un baño brillante para un acabado de alto brillo.
3. Rack Marks
Las piezas deben suspenderse en bastidores durante la anodización. Los puntos de Contacto (marcas de rack) no estarán anodizados y permanecerán visibles. Diseñar características de estantería o tener en cuenta esto en áreas estéticas.
4. Enmascaramiento
roscas, superficies de sellado y agujeros críticos pueden enmascararse antes de anodizar para preservar la integridad dimensional y la conductividad eléctrica.
5. Geometría de aristas
Las esquinas y bordes afilados tienden a recibir mayor densidad de corriente, lo que resulta en un grosor desigual del recubrimiento o "burning". Añadir radios o biseles mejora la uniformidad del recubrimiento.
6. La regla 50/50
La capa anódica crece tanto dentro como fuera del sustrato. Para un recubrimiento de 0,001", aproximadamente 0,0005" penetran hacia dentro y 0,0005" se construyen hacia fuera.
Aplicaciones en la industria
Los componentes de aluminio anodizado cumplen funciones críticas en distintos sectores:
| Industry | Aplicaciones | Típicos Todo oys | Anodizing Type |
|---|---|---|---|
| Aeroespacial | Soportes, carcasas, accesorios | 2024, 6061, 7075 | Tipo I, Tipo II, Tipo III |
| Automoción | Molduras, componentes de frenos, carcasas | 5052, 6061, 6063 | Tipo II |
| Electrónica de Consumo | Cajas de contenido, fundas para teclado, disipadores | 5052, 6061, 6063 | Tipo II, Tipo III |
| Dispositivos médicos | Carcasas para instrumentos, herramientas quirúrgicas | 6061, 7075 | Tipo II, Tipo III |
| Maquinaria Industrial | Engranajes, válvulas, pistones, raíles guía | 6061, 6082 | Type III (Hardcoat) |
| Architectural | Cortinas, marcos de ventanas | 6063, 6061 | Tipo II (Clase I/II) |
Caso de estudio: Resolución de problemas de anodización Color consistencia
.png?imageMogr2/format/webp)
El mes pasado, un fabricante de electrónica se puso en contacto con nosotros con un requisito urgente: 50 piezas de disipador de calor 6061-T5 de aluminio que requieren anodización dura en color natural. El cliente necesitaba una apariencia y entrega constantes en dos semanas.
El problema
Las partes iniciales de la muestra mostraron colores inconsistentes—algunas áreas parecían gris claro mientras que otras eran gris oscuro. El análisis identificó tres causas raíz:
Problemas de distribución actual: Las piezas en los bordes de los accesorios recibieron más de un 25% de densidad de corriente superior a las piezas situadas en el centro.
Fluctuaciones de temperatura: Las zonas estancadas en el baño provocaron variaciones de ±4°C.
Inconsistencias en la preparación superficial: el mecanizado CNC dejó tensiones residuales y variaciones de rugosidad superficial (Ra 0,8-1,2 μm) que afectan a la formación de óxidos.
La solución
Paso 1 — Rediseño de la luminaria: Se desarrollaron luminarias personalizadas de titanio con clips giratorios, asegurando un espaciado igual de 8 mm entre todas las piezas para normalizar la distribución de corriente.
Paso 2 — Optimización de procesos:
| Parameter | Before | After |
|---|---|---|
| Temperatura | 20 ± 5°C | 18 ± 0,5°C |
| Densidad actual | 2.5 A/dm² | 2.2 A/dm² |
| Agitation | Manual | Automatizado (15 trazos/min) |
Paso 3 — Pre-tratamiento: Se añadió recocido para aliviar el esfuerzo tras el mecanizado CNC, seguido de chorallado con perlas de vidrio para estandarizar el acabado superficial.
El resultado
Las piezas finales lograron un color consistente con una uniformidad de espesor de capa anodizante mejorada a ±1,5 μm. El cliente aprobó las muestras y autorizó la producción completa de 1.000 piezas.
Información clave: Color consistencia en la anodización depende en gran medida del control del proceso: la estabilidad de temperatura, la uniformidad de la densidad de corriente y la preparación adecuada de la superficie son innegociables para obtener resultados de alta calidad.
Anodización vs. Alternativas: Cómo se compara
| Característica | Anodizing | Powder Coating | Electrochapado | Paint |
|---|---|---|---|---|
| Resistencia de unión | Integral con sustrato | Adhesión mecánica | Adhesión metálica | Adhesión mecánica |
| Resistencia al desgaste | Excelente | Bien | Bien | Pobre |
| Resistencia a la corrosión | Excelente | Excelente | Bien | Moderado |
| Color Opciones | Gama amplia | Gama amplia | Limited | Unlimited |
| Cambio dimensional | 50/50 crecimiento/penetración | Añade grosor | Añade grosor | Añade grosor |
| UV Estabilidad | Excelente (colores electrolíticos) | Bien | N/A | Moderado |
| Temperatura del proceso | Ambiente a 5°C (Tipo III) | 150-200°C | Ambient | Ambient |
| Impacto ambiental | Bajo (electrolitos reciclables) | Moderado | Alto (metales pesados) | Moderado |
Diferencia clave: La anodización es un recubrimiento integral—pasa a formar parte del metal—mientras que las alternativas son recubrimientos aplicados que se asientan en la superficie y son susceptibles a desconcharse, descascararse y desprenderse.
Preguntas frecuentes (FAQ)
P1: ¿Cómo funciona la anodización del aluminio?
La anodización es un proceso electroquímico en el que la parte de aluminio se conecta al terminal positivo de un circuito de corriente continua (ánodo) y se sumerge en un electrolito ácido. Aplicar voltaje provoca que los iones de oxígeno reaccionen con la superficie de aluminio, formando una capa controlada de óxido de aluminio.
P2: ¿Cuál es el propósito de anodizar aluminio?
La anodización mejora la resistencia a la corrosión, aumenta la dureza superficial, permite un colorado duradero, proporciona aislamiento eléctrico y mejora la adhesión para lubricantes o adhesivos, todo ello siendo más seguro para el medio ambiente que muchas alternativas.
P3: ¿Anodizar aluminio añade grosor?
Sí. La capa de óxido crece tanto hacia dentro como hacia fuera desde la superficie original. Aproximadamente el 50% del grosor del recubrimiento penetra el sustrato, mientras que el 50% se acumula en la superficie.
P4: ¿Anodizar aluminio lo hace más resistente?
La anodización endurece significativamente la superficie (hasta Rockwell 70C). Aunque no aumenta la resistencia del material a granel, mejora sustancialmente la resistencia al desgaste y la durabilidad.
P5: ¿Es caro anodizar aluminio?
La anodización suele ser rentable en comparación con alternativas, ofreciendo un valor a largo plazo mediante un menor mantenimiento y una vida útil prolongada de las piezas. Los costes dependen del tamaño, cantidad, complejidad y tipo de recubrimiento necesario.
P6: ¿Cuál es la diferencia entre la anodización Tipo II y Tipo III?
Tipo II (ácido sulfúrico) produce un recubrimiento decorativo y protector estándar (5-25 μm). El Tipo III (recubrimiento duro) produce un recubrimiento más grueso, denso y duro (25-75+ μm) para aplicaciones de alto desgaste.
P7: ¿Cuál es el proceso de anodizar aluminio?
El proceso incluye: 1) preparación superficial (limpieza, grabado, desmutado), 2) anodización en un electrolito ácido con corriente continua, 3) teñido opcional y 4) sellado de los poros.
P8: ¿Previene la anodización la corrosión galvánica?
Sí. La anodización crea una capa de óxido aislante que reduce el acoplamiento galvánico entre metales diferentes, siempre que el recubrimiento permanezca intacto.
P9: ¿Cuáles son las especificaciones más utilizadas para anodizado?
MIL-A-8625 (Tipos I, II, III), ASTM B580, ISO 7599 (especificaciones generales), ISO 10074 (hardcoat) y AMS 2470/2471/2472 son ampliamente referenciados.
P10: ¿Se pueden anodizar todas las aleaciones de aluminio?
No todas anodizan por igual. Las series 6xxx (6061, 6063) y 5xxx (5052) proporcionan los resultados más consistentes. Las series 2xxx y 7xxx requieren un control de proceso más cuidadoso y pueden producir variaciones de color.
Conclusión
La anodización del aluminio sigue siendo uno de los procesos de acabado superficial más efectivos y versátiles disponibles para los fabricantes. Para componentes mecanizados CNC, ofrece una combinación única de durabilidad, resistencia a la corrosión, versatilidad estética y compatibilidad ambiental que pocas alternativas pueden igualar.
En Brightstar Prototype CNC Co., Ltd, aportamos décadas de experiencia en mecanizado CNC de precisión y servicios integrados de anodización. Nuestros ingenieros trabajan contigo desde la revisión de diseño hasta la inspección final de calidad para asegurarse de que tus piezas anodizadas cumplen exactamente con tus especificaciones, ya sea que necesites acabados decorativos Tipo II o un recubrimiento duro Tipo III de alta resistencia.
¿Listo para hablar de tu proyecto? Contacto hoy mismo con nuestro equipo de ingeniería para una revisión de diseño y un presupuesto. Ya sea que desarrolles prototipos, producciones de bajo volumen o requieras geometrías complejas, ofrecemos una calidad en la que puedes confiar.
📧 Correo electrónico: ann@brightrapid.com
🌐 Página web: www.brightrapid.com
Aviso legal
La información proporcionada en este artículo es solo para fines generales de referencia de ingeniería y manufactura. Las tolerancias reales alcanzables pueden variar según la geometría de la pieza, las características del material, el estado de la máquina, los requisitos de inspección y el entorno de producción. Las recomendaciones específicas del proyecto siempre deben ser revisadas por ingenieros de fabricación cualificados.