
6061 vs 7075 vs 5052: La guía definitiva para la selección de aluminio Todo para prototipado rápido CNC

En la fabricación de prototipado rápido, la aleación de aluminio es uno de los materiales metálicos más utilizados. Sin embargo, ante distintas clasificaciones como 6061, 7075 y 5052, muchos ingenieros y gestores de producto no tienen claro cuáles son las diferencias esenciales entre ellas. A menudo toman decisiones basadas en la experiencia o la intuición, lo que resulta en fallos de prototipos, rechazo de pruebas o incluso retrasos en el proyecto.
Este artículo pretende ofrecerte una guía clara de selección de materiales. Compararemos estas tres aleaciones de aluminio más comunes en tres dimensiones: datos de rendimiento, eficiencia de mecanizado y escenarios típicos de aplicación, y te ayudaremos a seleccionar el material adecuado para tu próximo prototipo CNC de aluminio, por primera vez, mediante estudios de caso reales y un diagrama de decisión de la decisión.
Ya sea que estés produciendo piezas de prueba funcionales, prototipos de apariencia o piezas complejas que requieren doblar y soldar, este artículo te proporcionará referencias prácticas.
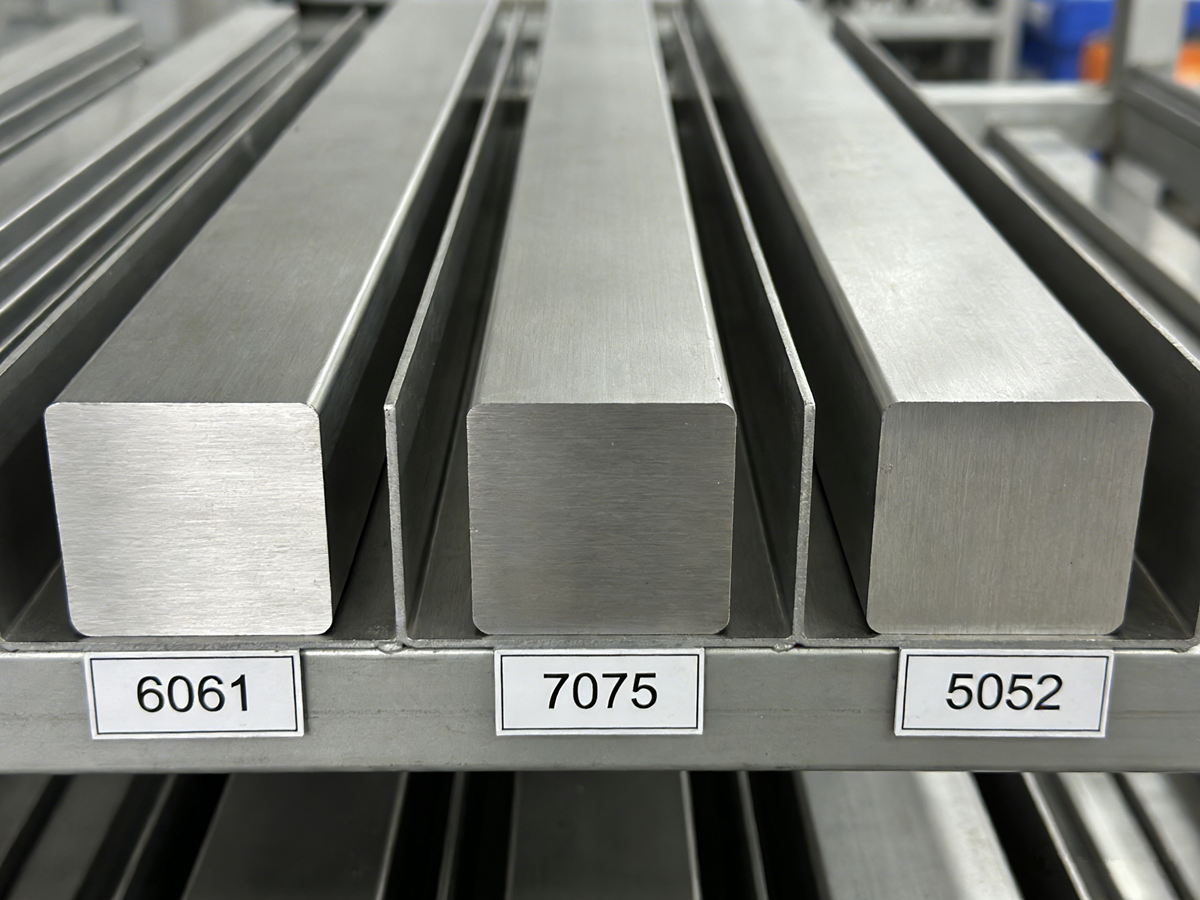
1. Incorrecto Todo oy = Fallido en pruebas de prototipo
"¿Por qué mi prototipo CNC de aluminio se agrietó prematuramente durante las pruebas de durabilidad?"
"Especificé claramente alta resistencia, pero los agujeros roscados se deshicieron inmediatamente."
"Después de anodizar, el color salió apagado – nada que ver con el render del diseño."
Puede que tengas esas preguntas pero no sepas por qué. En la mayoría de los casos, la causa raíz no es la precisión del mecanizado ni el acabado superficial, sino la selección incorrecta de aleaciones de aluminio.
En la fase de prototipado rápido, muchos ingenieros se centran únicamente en "¿se puede mecanizar esta pieza?" y pasan por alto las diferencias significativas entre las aleaciones de aluminio en resistencia, ductilidad, mecanizabilidad, calidad de anodización y vida útil en fatiga.
Las consecuencias de una selección incorrecta de materiales:
Los prototipos funcionales fallan prematuramente – retrasando la validación del diseño por
semanas. Los prototipos de apariencia se diferencian de las piezas de producción – retroalimentación engañosa del
mercado Las operaciones secundarias fallan – la rosca se desmonta, se dobla y se rompen
las soldadurasEn el peor de los casos: los datos de prueba del material incorrecto llevan a decisiones de diseño erróneas, que solo se descubren durante la producción en masa, lo que resulta en costosas retiradas
Objetivo de esta guía: Ayudarte a entender completamente las diferencias entre 6061, 7075 y 5052, para que acertes con el material a la primera.
2. Comparación de propiedades principales (6061 vs 7075 vs 5052)
En prototipado rápido, estas tres aleaciones representan más del 85% de la demanda de prototipos de aluminio. A continuación se presenta una comparación directa a lo largo de seis dimensiones clave.
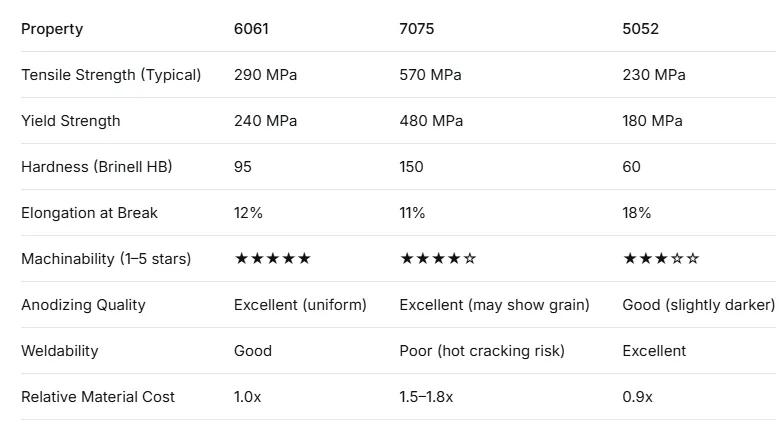
Referencia clave:
Según el Manual de Aluminio de ASM International, "El aluminio 7075 ofrece resistencia cercana a muchos aceros, pero requiere herramientas más afiladas y un enfriamiento adecuado para evitar el endurecimiento por trabajo durante el mecanizado. 6061 ofrece el mejor equilibrio entre resistencia y mecanizabilidad." (Fuente: Manual ASM, Volumen 2, Propiedades y Selección: No Ferrosos Todo y Materiales de Propósito Especial, edición 2023)
Conclusión sencilla:
6061: El todoterreno. En caso de duda, esta es tu opción segura.
7075: La opción de alta resistencia. Ideal para prototipos funcionales que soportan carga.
5052: El flexible. Es ideal para doblar, soldar y estampar en profundidad.
3. Cómo seleccionar material según el propósito del prototipo
Diferentes propósitos de prototipo requieren distintas prioridades de material. Utiliza el marco que aparece a continuación.
3.1 Prototipos de pruebas funcionales (alta carga, fatiga, vibración)
Primera elección: 7075
Si tu prototipo necesita pasar:
Pruebas de carga mecánica realistas
1,2 millones de pruebas de fatiga de ciclo
Validación del rendimiento mecánico que debe coincidir con la intención de producción
Entonces 7075 es tu única opción lógica. Su resistencia se acerca al acero de baja aleación con un tercio de la densidad, ideal para piezas de suspensión de automóviles, componentes estructurales de drones, juntas robóticas y soportes aeroespaciales.
Precaución: el 7075 tiene poca capacidad de soldar. Si es necesario soldar, considera cambios de diseño (sujetadores, remaches) o una aleación diferente.
3.2 Prototipos de Verificación de Apariencia y Ensamblaje
Primera elección: 6061
Si tu objetivo es:
Verificar la holgura del montaje, las posiciones de los agujeros
y la interferencia. Presentarla a clientes o inversores
. Conseguir acabados anodizados de alta calidad (especialmente negro, rojo u otros colores vibrantes)
6061 es la mejor opción. Se mecaniza de forma estable, resiste la deformación y anodiza de forma uniforme con un acabado superficial fino. El coste es moderado, lo que hace que la iteración sea asequible.
Consejo: Para acabados con granallado con cuentas, tanto la 6061 como la 7075 funcionan bien. La 5052 puede parecer un poco más rugosa tras el granallado.
3.3 Prototipos que requieren doblación, soldadura o dibujo profundo
Primera elección: 5052
Si tu prototipo incluye:
Dobles
complejos Conjuntos soldados
Elementos dibujados o formados
Elige 5052. Su elongación del 18% es significativamente mejor que la de 6061 (12%) y 7075 (11%), reduciendo el riesgo de grietas durante la flexion. Su capacidad de soldar también es muy superior a la del 7075.
Ejemplo real de Brightstar: Un cliente de dispositivos médicos usó originalmente el 6061 para un prototipo que requería dos curvas de 90°. Se produjeron grietas en la segunda curva. Cambiar a 5052 eliminó por completo las grietas y el prototipo pasó la validación en el primer intento.
4. Datos del sector: Eficiencia de mecanizado y vida útil de la herramienta para diferentes Todo oys de aluminio
Brightstar ha acumulado extensos datos de mecanizado de 1830 pedidos de prototipos de aluminio durante los últimos año.
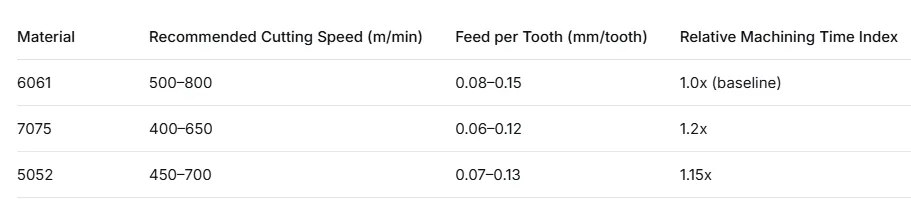
4.1 Comparación de eficiencia de mecanizado
>Interpretación: El mecanizado 7075 tarda aproximadamente un 20% más que 6061, principalmente debido a la reducción de los requisitos de velocidad de corte para controlar el desgaste de la herramienta y la calidad superficial.
4.2 Comparación de vida útil de la herramienta
Usando fresas de carburo sin recubrimiento (Ø6mm, 2 canaluras) en máquinas idénticas (husillo de 8.000 RPM):
6061: Vida útil de la herramienta ~120–150 minutos/filo – desgaste
uniforme en el flanco 7075: Vida útil de la herramienta ~80–100 minutos/filo – propenso a acumulación de filo y microchipado
5052: Vida útil de la herramienta ~90–110 minutos/filo – mayor riesgo de adhesión; se recomienda herramientas de ángulo de rastrillo pulidas
Un informe técnico de la revista Manufacturing Engineering afirma: "Las aleaciones de aluminio con alto contenido de zinc como la 7075 son significativamente más abrasivas para las herramientas de corte debido a partículas intermetálicas duras. Se recomienda AlTiN u otros recubrimientos similares de alto contenido en aluminio." (Fuente: SME, "Mecanizado de Todo de Aluminio de Alta Resistencia," 2024)
Implicación práctica: 7075 no solo tiene un mayor coste de material, sino también un mayor coste de mecanizado debido al mayor tiempo de ciclo y consumo de herramientas. Presupuesto aproximadamente 1,5 veces el precio de piezas de 6061 para prototipos 7075.
5. Estudio de caso – Mecanizado Brightstar de 5 ejes de un prototipo de carcasa de transmisión automotriz de aluminio 7075
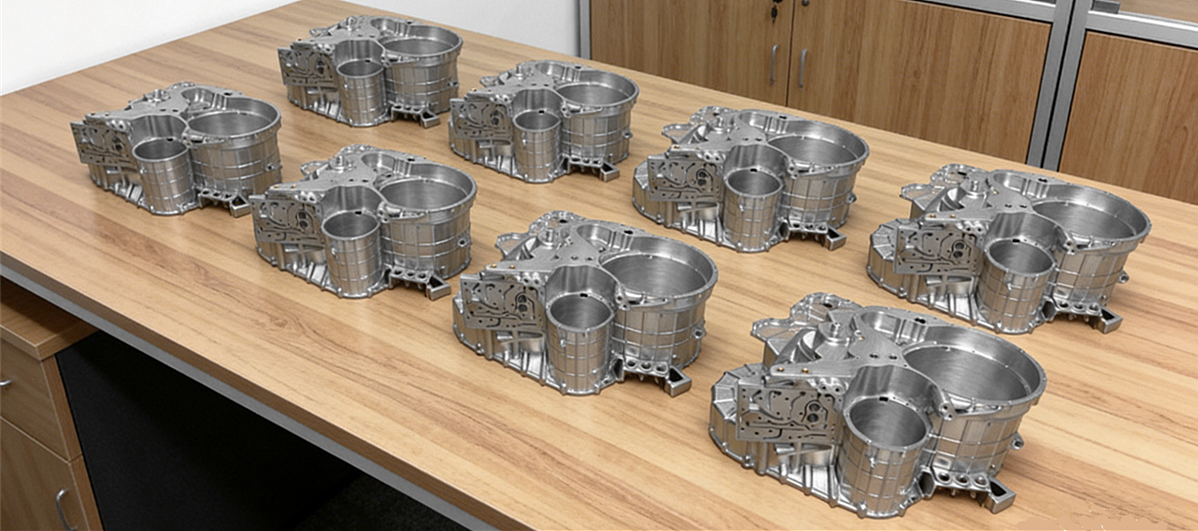
Un fabricante europeo de coches deportivos de alto rendimiento (se mantiene en reserva información específica del cliente por motivos de confidencialidad) estaba desarrollando una nueva transmisión DCT de doble embrague. El cliente necesitaba ocho carcasas prototipo funcionales para pruebas de durabilidad en banco, validación de sellado de circuitos de aceite y pruebas de integración de vehículos.
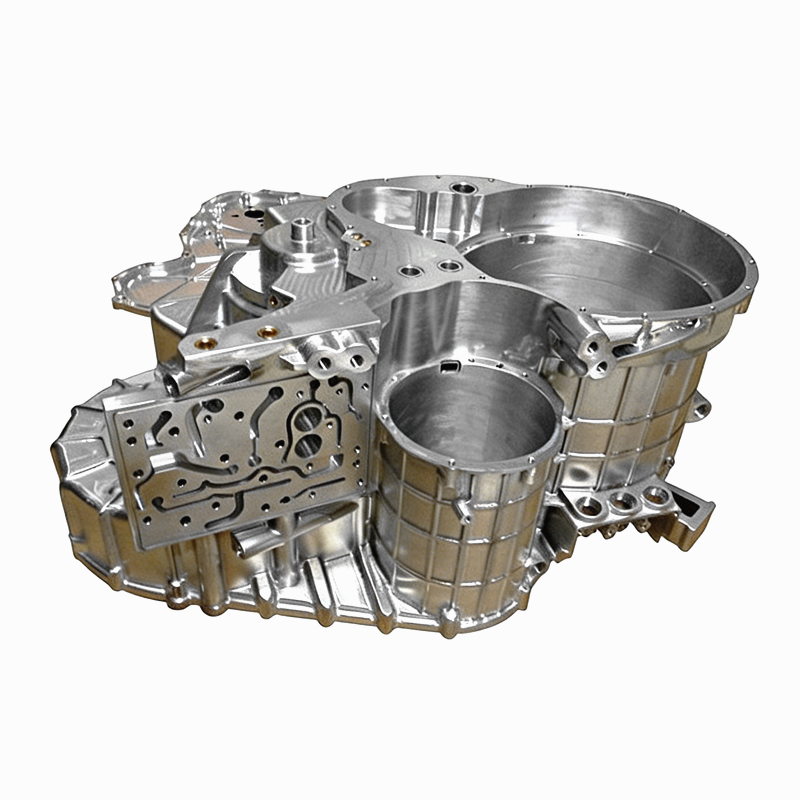
Requisitos técnicos:
Material: 7075-T6
Características clave: Canales internos complejos de paso de aceite, requisitos de coaxialidad multiorificio, estructuras de nervaduras de pared delgada (espesor mínimo de pared 2,0 mm), planitud superficial de sellado 0,03 mm
Requisitos de ensayo: superar 1,5 millones de ciclos de durabilidad por desplazamiento sin fugas ni grietas
Tiempo de entrega: 15 días naturales
>Desafíos:
7075 tiene alta resistencia pero genera grandes fuerzas de corte, haciendo que las paredes finas y las paredes de paso de aceite sean propensas a deformaciones o
roturas. La carcasa de la transmisión tiene una geometría compleja con múltiples patrones de agujeros inclinados y superficies curvas, lo que requiere múltiples configuraciones y genera un alto riesgo
acumulativo de toleranciaLos conductos internos de aceite no pueden medirse directamente; Se requiere una prueba de hermeticidad al aire tras el mecanizado, y cualquier microgrieta conduce a chatarra
Brightstar Solutions:
1. Estrategia de mecanizado de 5 ejes:
Utilizando un centro de mecanizado simultáneo DMU 65 monoBlock de 5 ejes, todas las características excepto la superficie de referencia se mecanizaron en un único montaje, incluyendo:
Patrones de agujeros multiángulo (taladrado, escariado, fresado de rosca)
Conductos complejos de aceite (usando cortadores de bola de borde largo personalizados)
Carcasa de embrague y superficies de acoplamiento de la caja de la transmisión (acabado fresado a Ra0.8)
2. Diseño de la luminaria:
Luminaria hidráulica personalizada con fuerza de sujeción distribuida uniformemente a lo largo de la superficie de la brida de la carcasa, complementada con soportes auxiliares para evitar vibraciones de pared fina.
3. Ruta de proceso:
Rugado (dejando la pieza de 0,5 mm) → Tratamiento térmico para alivio de tensiones (180°C, 6 horas) → Semiacabado (dejando 0,15 mm) → acabado de 5 ejes (usando herramientas nuevas) → Inspección en máquina (sonda Renisaw)
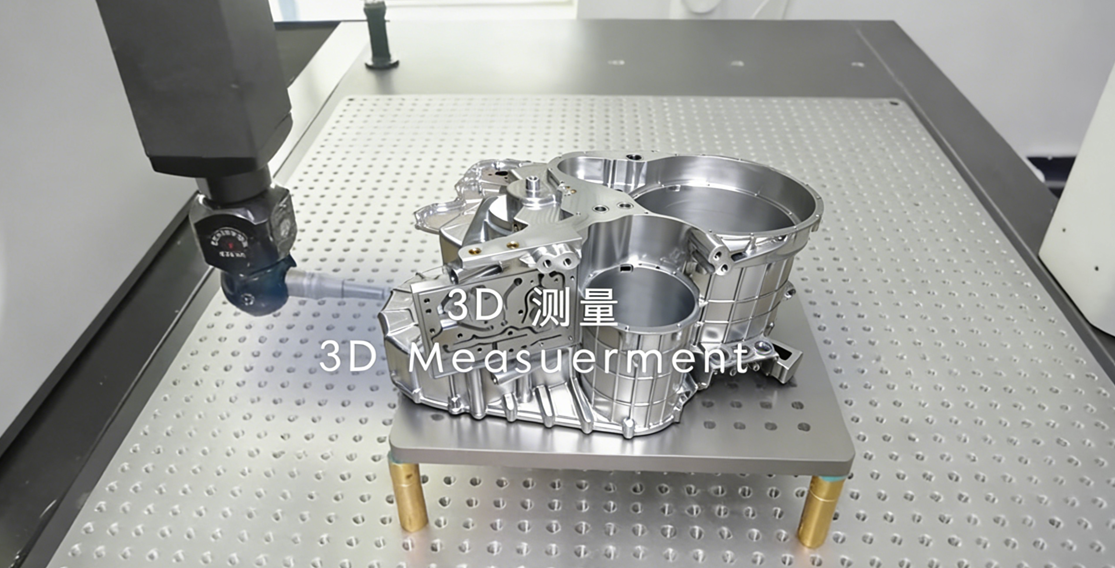
4. Plan de inspección:
Agujeros críticos: inspección CMM al 100%, tolerancia del diámetro ±0,015mm
Planitud: Comprobación puntual con calibrador electrónico de antena, todos los resultados ≤0,03mm
Sellado del paso de aceite: presión de aire de 0,6 MPa mantenida durante 3 minutos, caída de presión ≤0,01 MPa
>Resultados:
Todo ocho carcasas de transmisión pasaron la inspección dimensional y las pruebas de hermeticidad en la primera presentación
Las pruebas de durabilidad en banco completaron 1,52 millones de ciclos de turno sin fugas ni
grietas Entregadas en 13 días naturales – 2 días antes del calendario
original del clientePosteriormente, el cliente encargó 20 unidades adicionales para pruebas de vehículos. Basándose en el éxito de esta experiencia de mecanizado en 5 ejes, también confiaron a Brightstar el posterior mecanizado CNC de piezas de preproducción de bajo volumen (50 unidades)
6. Solución: Diagrama de flujo de selección de materiales para prototipado rápido
Utiliza el siguiente diagrama de decisión para reducir rápidamente tu elección de material según el propósito del prototipo.
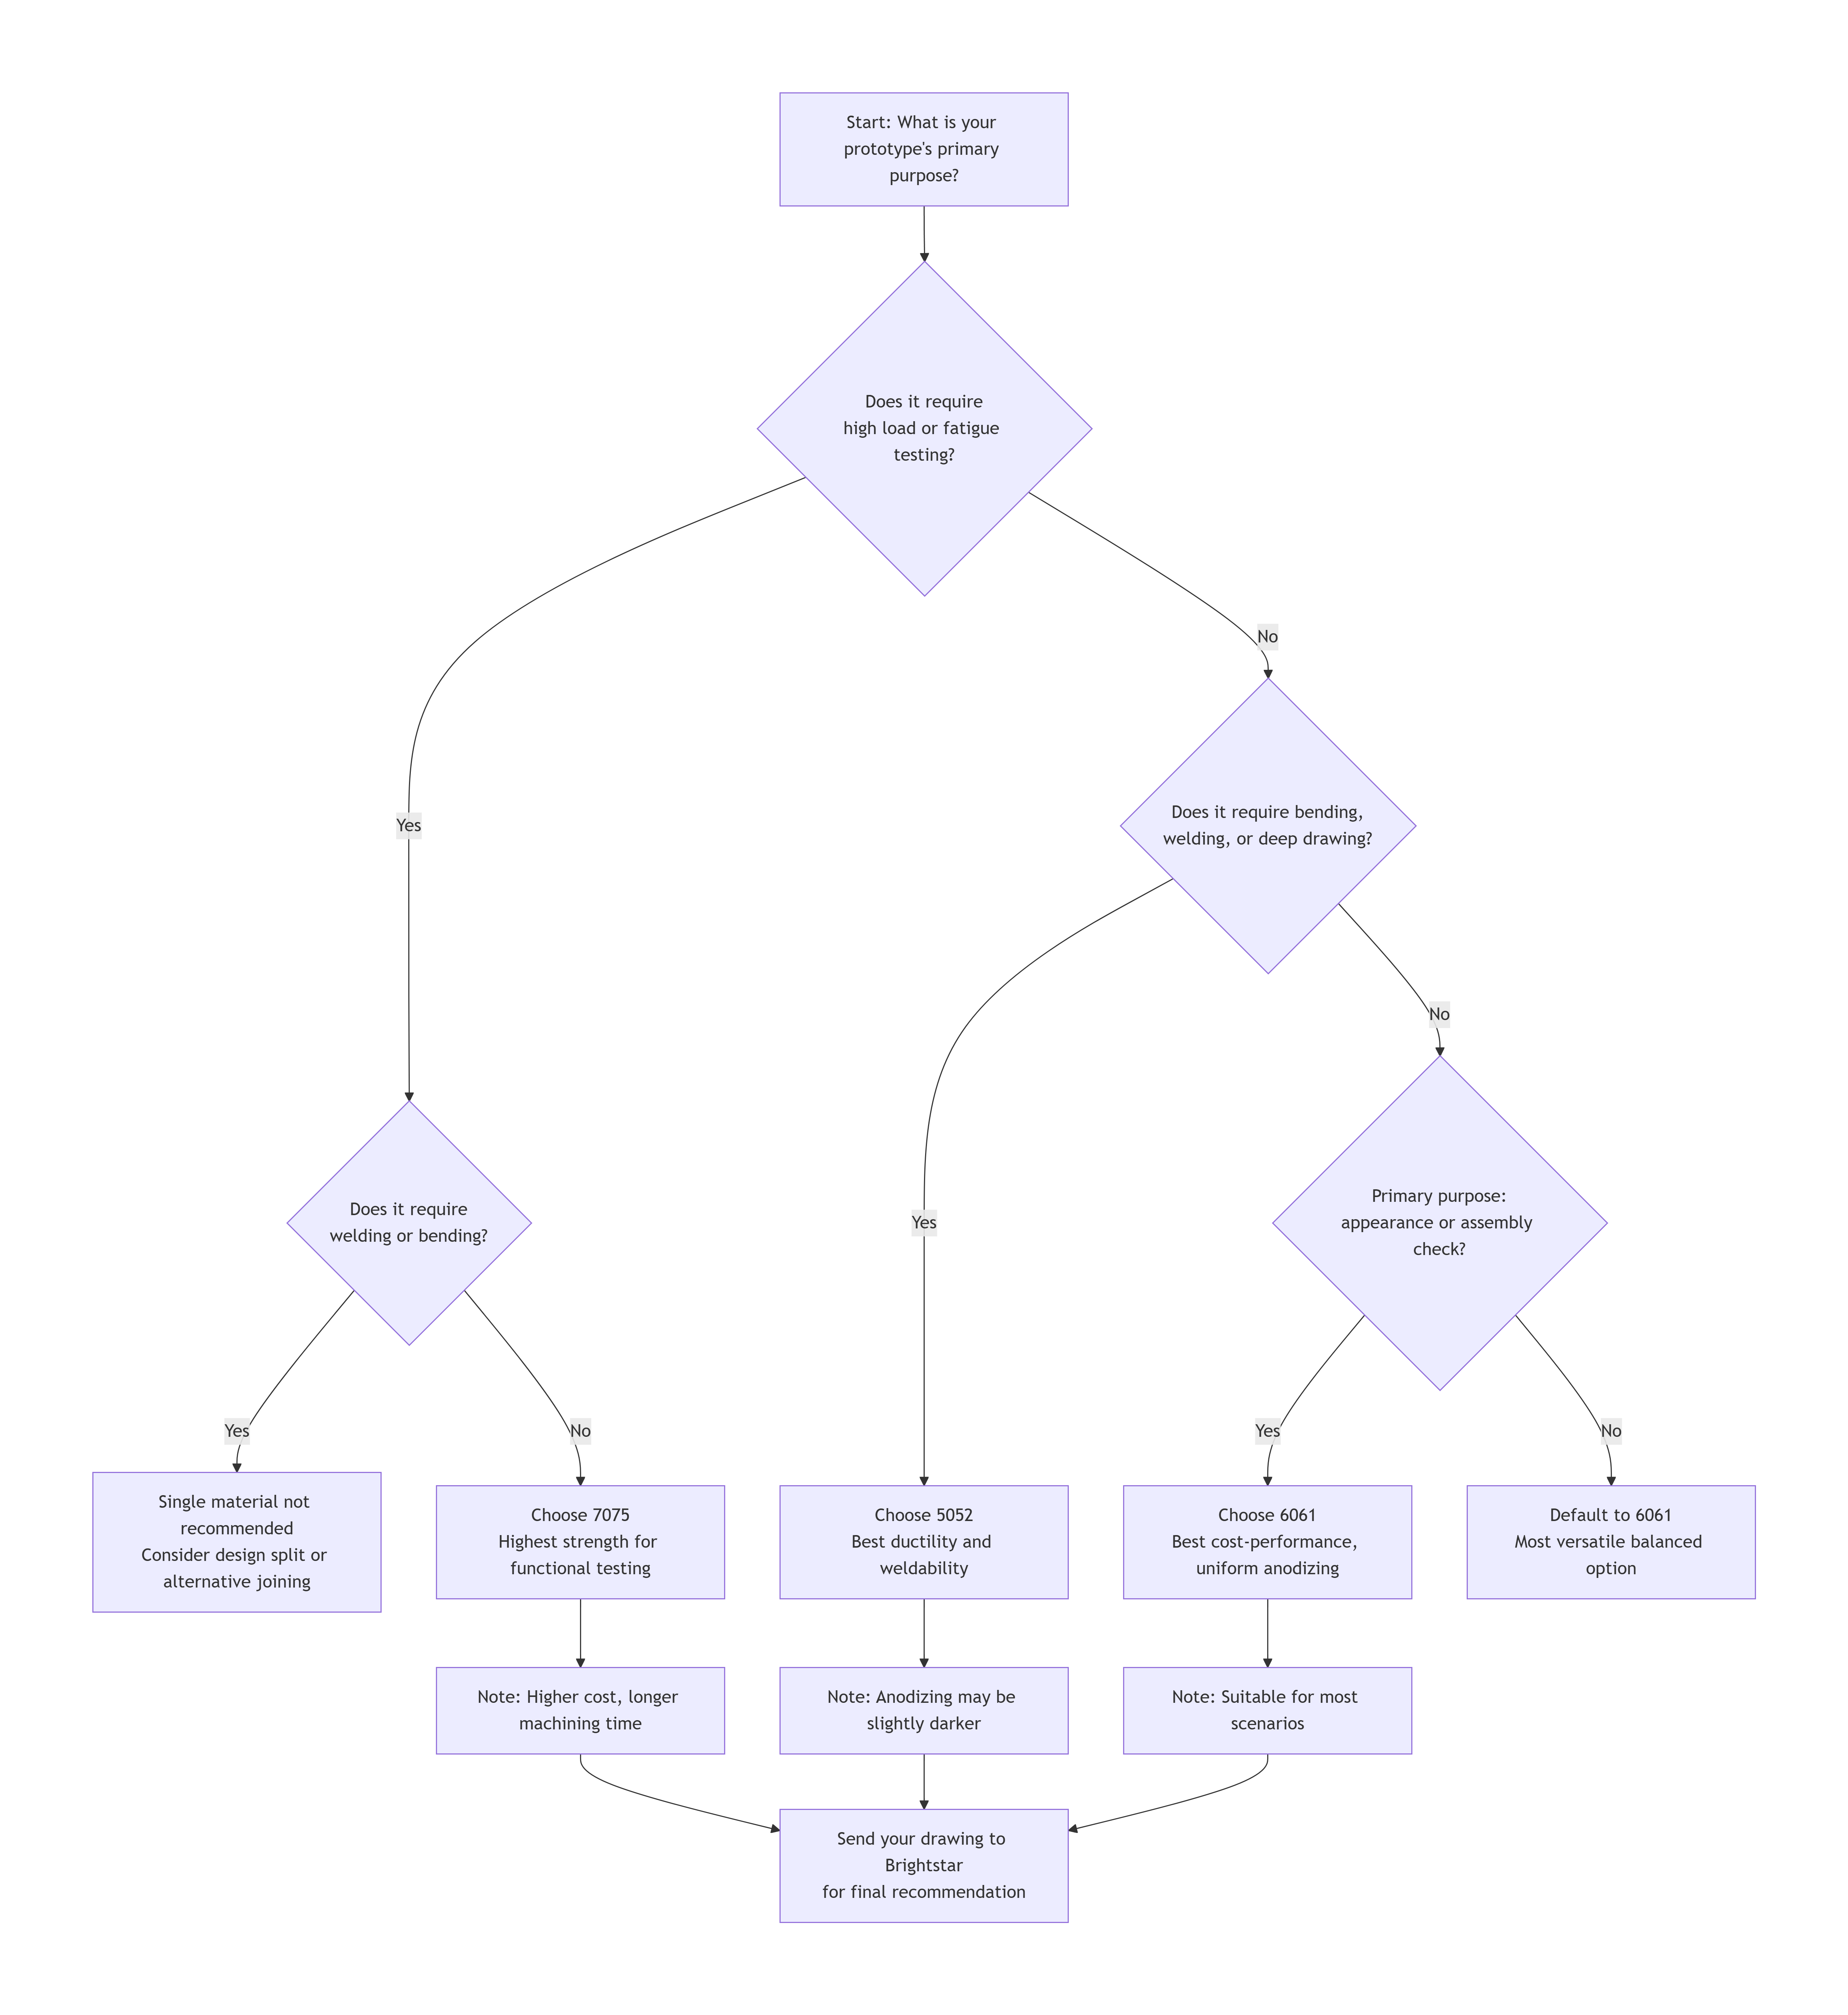
>Consejo de uso: Este diagrama de flujo funciona para ~80% de los escenarios prototipos comunes. Para requisitos especiales (por ejemplo, conductividad térmica extremadamente alta, conductividad eléctrica o resistencia a la corrosión), contacte directamente con los ingenieros de Brightstar.
7. Preguntas frecuentes: 3 preguntas más comunes de ingenieros
>P1: ¿Cuánto más caro es el 7075 comparado con el 6061?
R: El coste de materiales para 7075 es aproximadamente entre un 30 y un 50% superior al de 6061. Sin embargo, debido a que las máquinas 7075 son aproximadamente un 20% más lentas y consumen más herramientas, el precio de la pieza terminada suele ser un 40–70% superior al equivalente de la 6061.
Para pequeñas cantidades de prototipo (por ejemplo, ≤10 piezas), la diferencia absoluta en dólares suele ser –. Si tu prueba depende de una alta resistencia, es una inversión que merece la pena. Para la verificación de ensamblaje, quédate con 6061.
>P2: ¿Puedo hacer primero un prototipo 6061 y luego cambiar a 7075 para producción?
R: Sí, pero con una advertencia importante.
Para verificación de montaje, comprobaciones dimensionales y apariencia – absolutamente perfecto. 6061 y 7075 tienen una precisión mecanizada y estabilidad dimensional muy similares.
Para pruebas de rendimiento mecánica (resistencia, fatiga, impacto), el nº 6061 es significativamente más débil que el 7075, y los resultados de las pruebas no se traducirán.
Recomendación de Brightstar: Haz dos conjuntos de prototipos: uno en 6061 para iteración rápida de ensamblaje, y otro en 7075 para la validación final del rendimiento. Esto equilibra velocidad y precisión.
>P3: ¿Puede el 5052 lograr mecanizado CNC de alta precisión? ¿Qué tolerancias son posibles?
R: Sí. Aunque el 5052 es más blando que el 6061, aún puede lograr buena precisión.
En Brightstar:
Estándar tolerancia: ±0,05 mm – fiable y alcanzable
Tolerancia de precisión: ±0,02 mm – requiere herramientas dedicadas, herramientas afiladas, refrigeración adecuada y control de virutas
Tolerancia límite: ±0,01 mm – posible pero requiere mayor frecuencia de inspección; no recomendada para piezas de pared fina o
grandes Nota: 5052 tiene una mayor tendencia a adherirse a las herramientas de corte que 6061. Para agujeros profundos o agujeros ciegos, se recomienda ciclos de refrigerante a alta presión y de rotura de virutas.
8. Llamada a la acción: Obtén tu Gratis Recomendación de Material y Cita
La selección de material es solo el primer paso. Lo que hace exitoso tu proyecto prototipo es: el material adecuado + el proceso sólido + la entrega fiable.
El equipo CNC prototipo de Brightstar ofrece:
✅ Gratis consulta sobre materiales – Envía tu archivo 3D (STEP/IGS) y analizaremos las características y el caso de uso de tus piezas, recomendando la aleación de aluminio más adecuada en un plazo de 4
horas✅ Gratis Informe DFM – Identificar características de diseño que puedan afectar al coste o al plazo de entrega, con sugerencias
✅ de optimización Presupuesto transparente – Sin cargos ocultos – desglose claro de los costes de material, mecanizado, acabado e inspección
Dos formas de contactarnos:
📧 Correo electrónico: ann@brightstarrapid.com (responder en 24 horas)
Haz clic en la imagen de abajo para subir tus archivos CAD para análisis.
Actúa ahora: envía tus requisitos de proyecto (planos + cantidad + tiempo de entrega objetivo) al correo anterior con asunto "Aluminum Selection Inquiry – from blog". Daremos prioridad a tu solicitud.
Nuestro compromiso: Tus dibujos se usarán solo para citar y evaluar. Firmamos un acuerdo de confidencialidad (NDA) y nunca compartimos ni usamos indebidamente tus datos.
"La información contenida en este artículo es solo para referencia general y no constituye asesoramiento profesional de ingeniería. Los datos de propiedades de aleaciones de aluminio, los parámetros de mecanizado y las recomendaciones de selección de materiales presentados en este artículo se basan en conocimientos generales y en la experiencia interna de Brightstar, y se proporcionan únicamente con fines de referencia. Los resultados reales pueden variar según el equipo específico, los procesos, los lotes de materiales y el diseño de la pieza. Para aplicaciones críticas para la seguridad, se recomienda encarecidamente pruebas y validación independientes. Brightstar no asume responsabilidad por ningún evento o resultado derivado de la confianza en la información aquí proporcionada.
Aprovechando equipos avanzados de mecanizado CNC y un equipo experimentado de ingeniería de procesos, Brightstar ofrece servicios profesionales de mecanizado CNC y soluciones rápidas de prototipado a nuestros clientes. Somos expertos en traducir eficientemente diseños complejos en piezas de alta precisión, y hemos ganado la confianza de los clientes gracias a la consistencia y fiabilidad en proyectos de producción por lotes."